
نویسنده: مرجان محمودی "دانشجوی کارشناسی مواد و متالورژی دانشگاه صنعتی اصفهان"
"مقدمه"
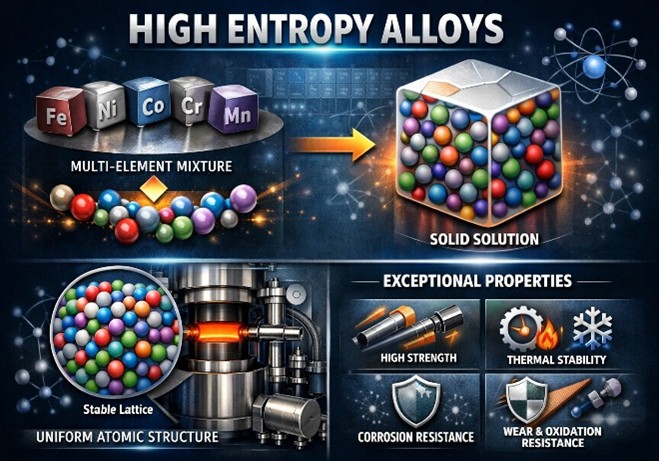
مفهوم نوینی در توسعه آلیاژهایی متشکل از چندین عنصر اصلی (MCAs) یا آلیاژهای که از ترکیبات پیچیده (CCAs) تشکیل شدهاند، با عنوان آلیاژهای انتروپی بالا (HEAs) شناخته میشود. آلیاژهای آنتروپی بالا به دلیل استحکام بالا، مقاومت به خوردگی، پایداری حرارتی و قابلیت تنظیم خواص عملکردی، توجه روزافزونی را برای کاربرد در محیطهای سخت و شرایط کاری شدید به خود جلب کردهاند.
برخلاف آلیاژهای متداول که معمولاً بر پایه یک یا دو عنصر اصلی بهعنوان حلال طراحی میشوند و تنها مقادیر اندکی از عناصر آلیاژی برای تنظیم ریزساختار و بهبود خواص آنها به ترکیب افزوده میشود، آلیاژهای انتروپی بالا معمولاً از 5 تا13 عنصر اصلی تشکیل میشوند که سهم هر عنصر در ترکیب آلیاژ در محدوده ۵ تا ۳۵ درصد اتمی قرار دارد. این عناصر میتوانند با نسبتهای اتمی مساوی یا تقریباً مساوی و بهصورت اختلاط همگن یا ناهمگن در کنار یکدیگر حضور داشته باشند. توانایی و عملکرد این آلیاژها تا حد زیادی به ساختار عاری از عیب آنها وابسته است که از ریزساختارهای همگن یا ناهمگن ناشی میشود.
به دلیل انتروپی اختلاط بالا (ΔSmix >1.5R) ، آلیاژهای انتروپی بالا تمایل دارند ساختارهای ساده محلول جامد را تشکیل دهند که معمولاً از نوع مکعبی با وجوه مرکزپر (FCC) یا مکعبی با مرکز پر (BCC) هستند.
"انواع روشهای تولید آلیاژهای انتروپی بالا"
ذوب قوسی(AM)
روکشکاری لیزری(LC)
آلیاژسازی مکانیکی(MA)
اگرچه هر دو روش مبتنی بر فاز مایع پیشرفتهای چشمگیری داشتهاند، امااستحالههای جامد-مایع-جامد میتواند بر عملکرد آلیاژهای نتروپی بالا تأثیر منفی بگذارد. برای مثال: در روش ذوب قوسی، وجود عناصر آلیاژی فرّار، کنترل دقیق ترکیب شیمیایی را با مشکلساز میکند و همچنین جدایش عناصر با نقطه ذوب بالا، اجتنابناپذیر است. در روش روکشکاری لیزری، عدم تطابق میزان انقباض بین لایه روکش و زیرلایه، اغلب در هنگام سرد شدن سریع منجر به ایجاد ترک میشود. علاوه بر این، جریانهای همرفتی در حوضچه مذاب باعث ناهمگنی ترکیب شیمیایی میشوند. برخلاف روشهای مبتنی بر فاز مایع، آلیاژسازی مکانیکی یک روش متالورژی پودر در حالت جامد است که امکان تولید آلیاژهای انتروپی بالای همگن از نظر شیمیایی، نانوساختار و شبهپایدار را فراهم میکند و در عین حال از جدایش عناصر و عیوب ناشی از انجماد که در فرآیندهای مبتنی بر فاز مایع رخ میدهند، جلوگیری میکند. دراین روش پارامترهای آسیاب کاری، نسبت گلوله به پودر، روشهای متراکمسازی بسیار موثر است. این روش تولید آلیاژهای آنتروپی بالا از نظر هزینه، ارزانتر از آلیاژهای تیتانیوم و سوپرآلیاژها است، اما همچنان گرانتر از آلیاژهای سبک آلومینیوم و فولادها محسوب میشود.
"تولید آلیاژهای انتروپی بالا به روش متالورژی پودر(PM)"
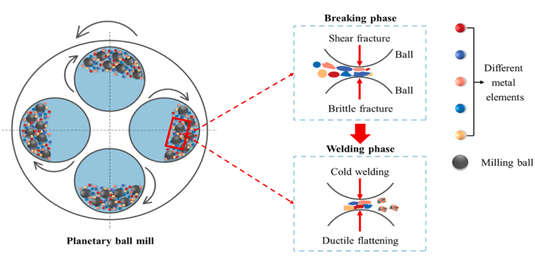
در فرآیند تولید پودرهای آلیاژ آنتروپی بالا به روش آلیاژسازی مکانیکی، پودرهای فلزی با نسبتهای مشخص با یکدیگر مخلوط شده و به همراه گلولههای آسیاب درون یک آسیاب گلولهای پرانرژی قرار داده میشوند. در طی آسیابکاری با سرعت بالا، برخوردهای مکرر میان ذرات پودر و گلولههای آسیاب باعث میشود ذرات بهطور پیوسته تخت شوند، به یکدیگر جوش سرد بخورند، شکسته شوند و مجدداً به هم جوش بخورند. با ادامه فرآیند آلیاژسازی مکانیکی، عناصر موجود در ذرات پودر بهتدریج در یکدیگر نفوذ کرده و بهصورت همگن مخلوط میشوند. در نهایت، پودرهای آلیاژ آنتروپی بالا با ترکیب شیمیایی یکنواخت، ریزساختار پایدار، همگنی شیمیایی عالی و قابلیت فرآوری مناسب در دمای اتاق تولید میشوند.
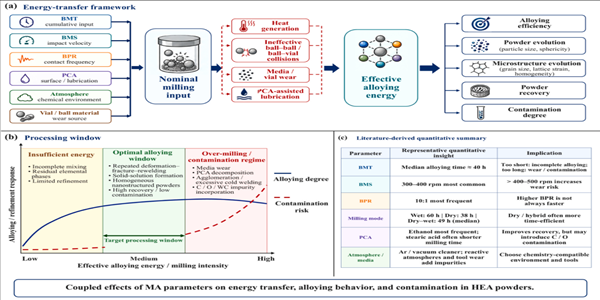
همانطور که قبلا اشاره شد؛ پارامترهای آلیاژسازی مکانیکی نقش تعیینکنندهای در مشخصات مورفولوژی پودر، تشکیل فاز، ریزدانهسازی ریزساختار و میزان آلودگی آلیاژهای آنتروپی بالای دارند. این پارامترها عبارتاند از: متغیرهای فرآیند آسیابکاری، شامل زمان آسیابکاری گلولهای (BMT) ، سرعت آسیابکاری گلولهای (BMS) ، نسبت گلوله به پودر (BPR) ، عوامل کنترلکننده فرآیند (PCAs) ، اتمسفر آسیابکاری، جنس محفظه و گلولههای آسیاب و هندسه آسیابکاری. این پارامترها تأثیر ویژهای بر رفتار تغییرشکل–شکست–جوشخوردگی مجدد ذرات، انتقال مؤثر انرژی، بازیابی پودر، ریزشدگی ذرات و دانهها و ورود ناخالصیها به ساختار آلیاژ شده است.
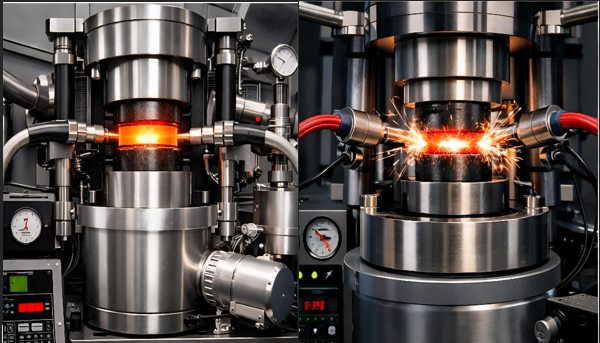
پودرهای آلیاژهای آنتروپی بالا که به روش آلیاژسازی مکانیکی تولید میشوند، معمولاً برای دستیابی به تراکم کافی نیازمند عملیات فشردهسازی و زینترینگ هستند. در میان روشهای متداول، زینترینگ پلاسمای جرقهای (SPS) و پرس گرم تحت خلأ (VHPS) دو روش اصلی برای متراکمسازی این پودرها به شمار میروند.
در روش SPS، بهواسطه اعمال جریان الکتریکی پالسی همراه با فشار محوری، گرمایش سریع در مرز بین ذرات ایجاد میشود. این روش با نرخ گرمایش بسیار بالا و زمان کوتاه قرارگیری در دمای بالا ، از رشد دانهها و مهاجرت مرزدانهها جلوگیری کرده و در نتیجه، ویژگیهای محلول جامد شبهپایدار ایجادشده در اثر آلیاژسازی مکانیکی تا حد زیادی حفظ میشوند. حفظ این ویژگیها موجب افزایش استحکام و سختی مواد نهایی میشود. با این حال، این روش دارای محدودیتهایی از جمله هزینه بالای تجهیزات، محدودیت در ابعاد نمونه و دشواری در تولید در مقیاس صنعتی است. در مقابل، پرس گرم تحت خلأ با اعمال همزمان حرارت و فشار در شرایط خلأ، موجب متراکم شدن پودرها میشود. زمان نگهداری طولانیتر و فرآیند نفوذ کاملتر سبب یکنواختتر شدن ترکیب شیمیایی و امکان ساخت قطعات بزرگتر را تسهیل کرده و در عین حال خطر آلودگی را کاهش میدهد. با این وجود، قرارگیری طولانیمدت در دمای بالا در فرآیند VHPS میتواند بهراحتی باعث رشد دانهها، درشتشدن فازهای ثانویه و تبدیل فازهای شبهپایدار به فازهای پایدارتر شود؛ پدیدهای که مزایای ساختار نانومتری ایجادشده توسط آلیاژسازی مکانیکی را تضعیف میکند. بهطور کلی، SPS برای تولید قطعات با عملکرد بالا که به ریزساختار فوقریز و بیشترین استحکام ممکن نیاز دارند، مناسبتر است؛ در حالی که VHPS برای تولید قطعات بزرگمقیاس یا دارای شکل هندسی پیچیده که در آن صرفه اقتصادی و سهولت ساخت اهمیت بیشتری دارند، گزینه مطلوبتری محسوب میشود. با وجود مزایای هر دو روش، هر دو همچنان با چالش ایجاد تعادل میان تراکم، رشد دانهها و قابلیت تولید در مقیاس صنعتی روبهرو هستند.
علاوه بر متراکمسازی تودهای، ایجاد پوشش نیز مسیر مهم دیگری برای بهرهگیری از پودرهای آلیاژهای آنتروپی بالا تولیدشده به روش آلیاژسازی مکانیکی به شمار میرود. با استفاده از روشهایی مانند روکشدهی لیزری (LC) و پاشش پلاسما، این پودرها را میتوان به پوششهای عملکردی HEA بر روی سطح زیرلایه تبدیل کرد و بدینترتیب دامنه کاربرد آلیاژهای آنتروپی بالا را به حوزههایی نظیر محافظت سطحی، مقاومت به سایش، مقاومت به اکسیداسیون و مقاومت به خوردگی گسترش داد.
"دستهبندی آلیاژهای انتروپی بالا"
1. Lightweight HEAs
2. Nanoprecipitate HEAs
3. Ultrafine-grained HEAs
4. Dual phase HEAs (DP-HEAs)
5. TRIP/TWIN HEAs
"کاربرد آلیاژهای انتروپی بالا"
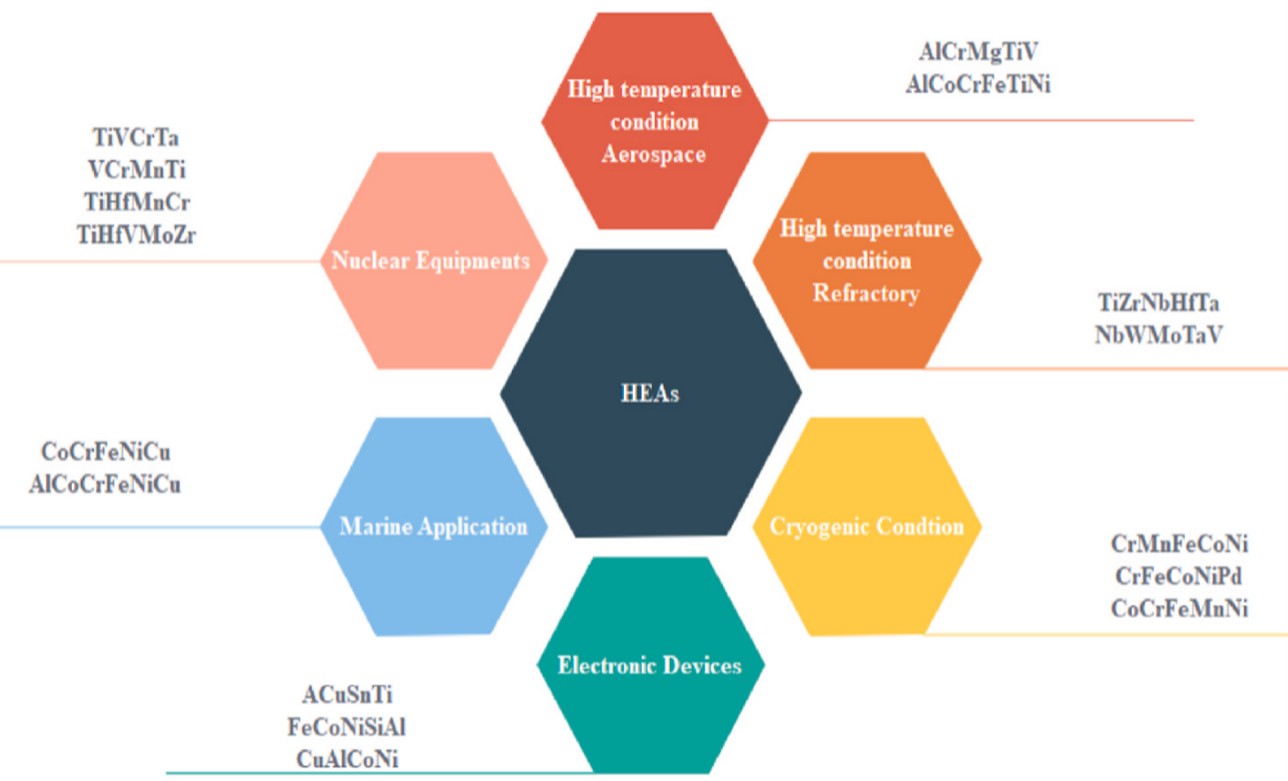
آلیاژهای آنتروپی بالا (HEAs) به دلیل توانایی حفظ پایداری فازی در دماهای بالا و برخورداری از مقاومت اکسیداسیونی عالی، در کاربردهای دما بالا، برای تولید اجزای کورهها و قطعات موتورهای هواپیما مورد استفاده قرار میگیرند. همچنین در سلولهای سوختی، سلولهای خورشیدی، تجهیزات ذخیرهسازی هیدروژن و ابرخازنها بهعنوان تجهیزات مرتبط با ذخیرهسازی و انتقال انرژی کاربرد دارند. در صنایع خودروسازی، کاربردهای HEAs شامل لنتهای ترمز و تجهیزات انتقال انرژی مانند کلاچها است. همچنین از این آلیاژها در لولهکشیهای زیرآبی برای پمپاژ نفت و تجهیزات انتقال استفاده میشود.
"چشمانداز و چالشها در تولید آلیاژ های انتروپی بالا"
کشف و توسعه آلیاژها تأثیر چشمگیری بر پیشرفت مواد مهندسی مدرن داشته است و در این راستا، آلیاژهای آنتروپی بالا (HEAs) نقش بسیار مهمی ایفا میکنند. در آینده، تمرکز علم مواد بهطور فزایندهای بر توسعه مواد سبکوزن خواهد بود، زیرا استفاده از این مواد موجب صرفهجویی بیشتر در مصرف انرژی و کاهش انتشار دیاکسید کربن (CO₂) میشود. این رویکرد منجر به معرفی مفهوم جدیدی به نام آلیاژهای آنتروپی متوسط نامرئی (IMEAs) شده است. سیستم طراحی IMEA میتواند در مقایسه با آلیاژهای آنتروپی متوسط (MEAs) و آلیاژهای آنتروپی بالا (HEAs)، بهبود بیشتری در ترکیب استحکام و شکلپذیری ایجاد کند.دبنابراین، تحقیقات آینده در حوزه مواد نیز احتمالاً در همین مسیر، یعنی توسعه و طراحی آلیاژهای جدید با استحکام بالا، شکلپذیری مناسب، وزن کم و عملکرد بهبودیافته، ادامه خواهد یافت. همچنین روشهای متراکمسازی SPS و VHPS همچنان با چالشهای صنعتی روبهرو هستند. ازاینرو، پژوهشهای آینده باید بر توسعه روشهای زینترینگ هیبریدی یا زینترینگ با کمک میدانهای خارجی متمرکز شوند؛ روشهایی که بتوانند متراکمسازی سریع را با قابلیت تولید در مقیاس بزرگ ترکیب کنند. همچنین، بهینهسازی پنجرههای فرآیندی برای دستیابی به کنترل همزمان ریزساختار و خواص عملکردی از دیگر اهداف مهم تحقیقات آینده خواهد بود.


