
عملیات فرزکاری (Milling) یکی از روشهای پردازش فلزات و مواد دیگر مانند چوب، پلاستیک و سرامیک است. این عملیات با استفاده از یک دستگاه به نام "فرز" انجام میشود. در این عملیات، قطعه کاری به وسیلهی حرکت دورانی ابزار بر روی قطعه، برش داده میشود. ابزار فرز معمولاً دارای چندین دندانه (تیغه) است. عملیات فرزکاری میتواند با انواع مختلفی از ابزارها و تجهیزات فرزکاری انجام شود و برای ایجاد اشکال مختلف در قطعات کاری، از جمله شکلدهی، حفاری، برش و تخریب مواد، استفاده میشود. این فرآیند میتواند به صورت دستی یا با استفاده از دستگاههای کنترل عددی (CNC) نیز انجام شود. عملیات فرزکاری برای تولید قطعات دقیق و با کیفیت بالا در صنایع مختلف مانند صنایع خودروسازی، هوافضا، الکترونیک، ساختمانسازی و سایر صنایع مهم استفاده میشود. در ادامه درباره ی فرزکاری موافق و مخالف که 2 روش عملیات فرز کاری است توضیح داده ایم.
عملیات فرز کاری را می توان به دو صورت انجام داد. 1.فرز کاری با بار مخالف (فرز کاری سنتی) 2.فرز کاری با بار موافق (بار همراه). فرز کاری با بار مخالف در متون فنی و همین طور نرم افزار و سیستم های کنترل CNC به Up-milling مشهور است و فرز کاری با بار موافق را Down milling می نامند. هر کدام از این روش ها مزایا و معایبی دارند که در ادامه درباره ی تفاوت فرزکاری موافق و مخالف و کاربرد هایشان توضیح می دهیم. شناخت دقیق عملیات فرزکاری موافق و مخالف در انتخاب ابزار و روش ماشین کاری تاثیر گذار است.
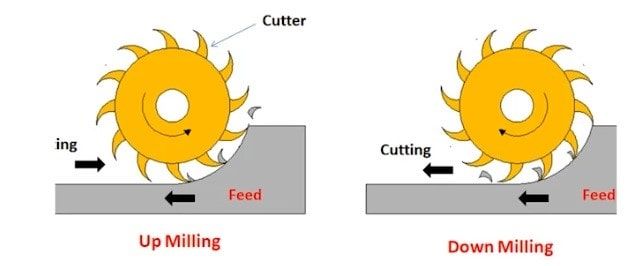
به عملیات براده برداری که جهت پیش روی قطعه کار و ابزار فرزکاری در خلاف یکدیگر باشد، براده برداری بار مخالف یا Up milling می گوییم. علت این که به این نوع براده برداری بار مخالف می گوییم جهت های مخالف بردار Feed و Vc است. و علت نام گذاری این عملیات به نام Up milling، زمانی که لبه قطعه برنده ابزار با قطعه کار درگیر می شود سعی می کند قطعه کار را به سمت بالا Up ببرد. هنگام انجام این عملیات باید سیستم گیرش یا کلمپینگ از بالای قطعه کار کامل باشد چون نیروهای برشی ابزار سعی می کند قطعه را از روی میز جدا کند و به سمت بالا بیاورد.
زمانی که بردار سرعت برشی و قطعه کار یکسان باشد به آن عملیات با بار همراه یا موافق می گویند. علت نام گذاری این عملیات به Down milling این موضوع می باشد که هنگام فرز کاری نیرو های برشی که از طرف ابزار به قطعه کار وارد می شوند، قطعه را به سمت پایین Down سوق می دهد. در این عملیات نیرویی به سمت بالا نیست که تمایل داشته باشد قطعه کار را از میز بلند کند؛ در نتیجه استحکام قطعه کار بیشتر خواهد بود و احتمال ارتعاش نیز کاهش پیدا می کند. به این عملیات Climb milling نیز گفته می شود؛ زیرا که نحوه درگیری و حرکت لبه های تیز ابزار به گونه ایست که گویی فردی در حال بالا رفتن از کوه (قطعه کار) هست، به همین خاطر به این نوع عملیات فرز کاری Climb می گویند.
برای اینکه بخواهیم تفاوت این دو عملیات را بهتر در ذهن جا بیاندازیم به مثال زیر دقت کنید.
یک لودر حفاری را تصور کنید که چگونه سطل یا باکت را از زیر مواد به داخل نفوذ می دهند و بار را بر می دارند. دقیقا نحوه ی عملکرد فرزکاری بار مخالف هم به این صورت است و شبیه لودر براده برداری می کند. در حالی که عملیات بار موافق شبیه عملکرد بیل مکانیکی است. حرکت سطل بیل مکانیکی به صورت نفوذ از بالا به داخل مواد و بار برداری است.
با نحوه عملکرد این مدل آشنا شدیم و متوجه شدیم جهت حرکت ابزار و قطعه کار (یا میز) در این عملیات خلاف یکدیگر هستند و نام بار، بار مخالف است. اکنون به مکانیسم تشکیل براده می پردازیم. در بار مخالف لبه ی برنده ی ابزار از کمترین ضخامت براده وارد می شود و از بیشترین ضخامت خارج می شود. این مورد می تواند تعیین کننده ی این باشد که عملیات ما باید با بار موافق انجام شود یا بار مخالف.
در این عملیات نیرو های وارده به ابزار و محور ها از کم به زیاد افزایش پیدا می کنند؛ یعنی ابتدا صفر است و سپس به طور یکنواخت و منظم زیاد می شود. در نتیجه اعمال نیرو به ابزار تدریجی است و لبه در معرض ضربه قرار نمی گیرد. این نوع براده برداری (فرز کاری) برای ماشین های فرز دستی manual که لقی بین پیچ و مهره وجود داره و نمی توان آن را حذف نمود مناسب است. چرا؟ چون نیروهایی که به ابزار وارد می شود و سپس به سیستم پیچ و مهره منتقل می شود به طور یکنواخت از کم به زیاد است و باعث پس زدن و ایجاد لقی بین پیچ و مهره نخواهد شد.
در عملیات بار برداری با بار موافق جهت حرکت قطعه کار با بردار سرعت ابزار برشی یکسان است. در این عملیات بار موافق لبه ی برنده از بیشترین ضخامت وارد می شود و از کم ترین ضخامت براده خارج می شود. تفاوت اساسی فرزکاری موافق و مخالف جهت تشخیص از یکدیگر نیز همین موضوع است.
لبه ی برنده از بیشترین ضخامت وارد کار می شود و در شروع کار حداکثر نیروی برشی به ابزار وارد شده و سپس به تدریج کم می شود.در نتیجه بار موافق در عملیات خشن کاری بر روی ماشین های دستی مناسب نیست؛ زیرا وقتی لبه ی برنده با حداکثر نیرو وارد مجموعه پیش برنده ی محور می شود پیچ و مهره ماشین دستی به خاطر لغزشی که دارند دچار حرکت نوسانی می شوند. این موضوع می تواند باعث قلاب شدن ابزار و شکستن آن شود. به همین دلیل در ماشین های دستی از بار موافق فقط برای مرحله ی پرداخت (Finishing) استفاده می شود. اما این موضوع در مورد ماشین های CNC صدق نمیکند. پیچ و مهره ی این دستگاه بر خلاف دستی لغزش قابل چشم پوشی دارند. و زمانی که ابزار برشی با حداکثر نیرو وارد سیستم پیش برنده ی محور وارد شود مشکلی ایجاد نمی شود.
فرزکاری مخالف
فرز کاری موافق
در ماشین های CNC تا جایی که امکانش وجود دارد از بار موافق استفاده میکنیم و تا جایی که مجبور نباشیم به سراغ بار مخالف نمی رویم. و عملیات های خشن کاری و پرداخت را با بار موافق انجام میدهیم. و فقط زمانی که سختی سطحی که ابزار می خواهد با آن درگیر شود بیشتر از اندازه باشد به سراغ بار مخالف برویم. مثلا تصور کنید قطعه ای با برش هوا گاز بریده شده است و سطح آن سخت شده است در اینجا اگر از بار موافق استفاده کنیم احتمال آسیب به ابزار وجود دارد و در این مورد به سراغ فرز کاری با بار مخالف می رویم تا به ابزار آسیب جدی وارد نشود.
منبع: سایت بوک ابزار اولین مرجع تخصصی خرید ابزارآلات در ایران

