
تعریف زاویه شیب در جوشکاری
زاویه ی شیب عبارت است از زاویه بین سطح ورق و الکترود. برای ایجاد نفوذ کامل جوش رعایت زاویه شیب الزامی است. رسوب جوش اگر موقعیت الکترود تغییر کند به صورت متوازن انجام نمی شود.
این عمل باعث می شود فلز جوش در یک سمت اتصال به میزان بیشتری رسوب کند و باعث ایجاد ذوب ناقص دیواره جانبی، کاهش استحام و لبه های جوش نشده می شود. در جوش های چند پاسی قطعه های ضخیم نقش زاویه شیب از اهمیت بالاتری برخوردار است.
برخی از انواع جوشکاری و توضیح حرکت الکترودها در این روش ها:
جوش لب به لب:
جوش لب به لب جوشی است که بین دو قطعه کار کنار هم، به صورت لب به لب (ســربه سر) قرار گرفته اند، ایجاد می شود. جوشکاری لب به لب قطعات براساس ضخامــت قطعه کار و با روش های گوناگونی اجرا می شــود.
از آن جا که جوشــکاری قطعات به صورت لب به لب ســاده و بدون پخ صورت می گیرد، لذا میزان نفوذ جوش دارای اهمیت بالایی اســت. عمق نفوذ جوش به ضخامت قطعات، قطر مغزی الکترود، فاصله بین دو قطعه (ریشــه) و ســرعت حرکت الکترود (پیشروی) بستگی دارد.
در این روش یکنواختی پیشروی دست و ثابت بودن طول قوس از اهمیت بالایی برخوردار است. پیشروی کم باعث سوراخ شدن قطعه شده و طول قوس بیش از حد باعث پاشــش جرقه و نفوذ ســطحی و ظاهر نامناسب گرده جوش می شــود. کاهش طول قوس نیز باعث تماس روکش الکترود با حوضچه مذاب گشته و در نتیجه استحکام جوش کاهش می یابد.
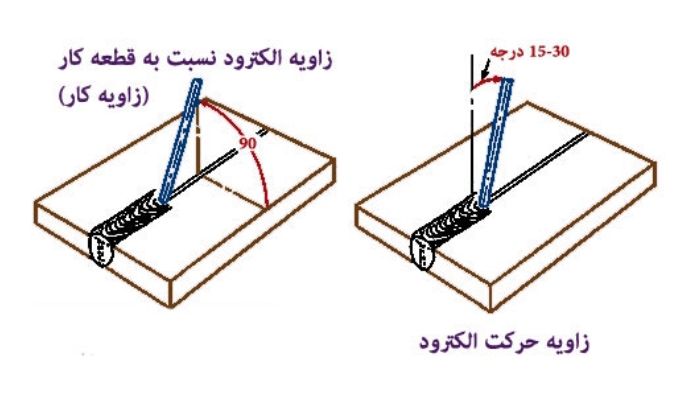
زاویه الکترود جوشکاری:
در انجام عملیات جوشکاری مواردی وجود دارد که از عیوب جوشکاری هستند این موارد یا باید حذف شوند و به حداقل رسانده شوند. یکی از مواردی که لازم است در کاهش این عیوب رعایت کرد زاویه ی صحیح نگهداشتن الکترود است.
انجام جوشکاری با زاویه صحیح باعث ایجاد جوش هایی می شود که از کیفیت بهتر و میزان عیوب کمتر برخوردار هستند. از عیوبی که در اثر نبود صحیح زاویه الکترود به وجود می آید می توان به این موارد اشاره کرد: ناخالصی سرباره (Slag Inclusion)، ذوب ناقص (Lack of Fusion)، نفوذ ناقص (Lack of penetration) و حبس سرباره، تخلخل و یا بریدگی کناره جوش.
با در نظر گرفتن پخ جوش و وضعیت کار برای کنترل کیفیت بهتر جوشکاری جهت گیری الکترود از اهمیت بالایی برخوردار است. وضعیت و موقعیت مناسب الکترود وابسته به موارد از جمله شکل هندسی اتصال، موقعیت جوشکاری، اندازه و نوع الکترود است. مهارت یک جوشکار باعث می شود که در هنگام جوشکاری همه این موارد را در نظر بگیرد. در تعیین جهت گیری الکترود از دو عامل زاویه حرکت و زاویه کار استفاده می شود.
زاویه حرکت:
زاویه بین سطح الکترود و سطح کار را گویند که کمتر از ۹۰ درجه است.
زمانیکه الکترود در مسیر جوشکاری قرار دارد از روش جوشکاری پیش دستی استفاده می شود. به این خاطر به زاویه حرکت، زاویه فشار هم گفته می شود.
زمانیکه الکترود بر خلاف جهت مسیر جوشکاری حرکت کند به این تکنیک جوشکاری پس دستی گفته می شود و به زاویه حرکت در این حالت، زاویه کشیدن می گویند.
زاویه کار:
زاویه کار زاویه ای است بین یک خط عمود بر سطح قطعه کار اصلی و صفحاتی که به وسیله ی محور الکترود و محور جوش تعیین می شود و این زاویه نیز کمتر از ۹۰ دجه است.
معایب و مزایای زوایه صحیح الکترود
اعمال کنترل خوب روی حوضچه جوش مذاب، ذوب کامل فلز پایه و نفوذ مطلوب از مزایای موقعیت صحیح الکترود است.
اما در زمان هایی که زاویه حرکت الکترود بزرگ باشد باعث ایجاد معایبی همچون بد شکل شدن ، نفوذ ناکافی و همچنین ایجاد درز در جوش مقعر خواهد شد. از معایب زاویه حرکت کوچک می توان به تجمع سرباره اشاره کرد. در مورد عدم زاویه کار مناسب نیز می توان گفت زمانیکه زاویه کار بزرگ باشد امکان سوختن کناره جوش وجود دارد و هنگامی که زاویه کار کوچک باشد ذوب بطور ناقص تشکیل خواهد شد.

