
عیب یابی تابلو برق صنعتی باید از منبع تغذیه، تجهیزات حفاظتی و مدار فرمان آغاز شود و بعد، مرحله به مرحله به کنتاکتورها، رله ها، اتصالات، مدار قدرت، موتور و در نهایت اینورتر برسد؛ نه اینکه با مشاهده اولین علامت، مستقیماً سراغ تعویض قطعه برویم. این رویکرد هم زمان تعمیر را کم می کند و هم احتمال تعویض اشتباه تجهیزات را پایین می آورد.
در بسیاری از موارد، نتیجه عیب یابی به تعویض یک قطعه یا اصلاح بخشی از سیستم منتهی می شود. در چنین شرایطی، انتخاب تجهیز جایگزین باید بر اساس مشخصات فنی، سازگاری با مدار، کیفیت ساخت و اصالت کالا انجام شود.
به ویژه در تابلوهای مجهز به تجهیزات زیمنس، استفاده از قطعات اصلی و دریافت مشاوره تخصصی از نمایندگی زیمنس می تواند از انتخاب مدل نامناسب، ناسازگاری با مدار و تکرار خطا جلوگیری کند.
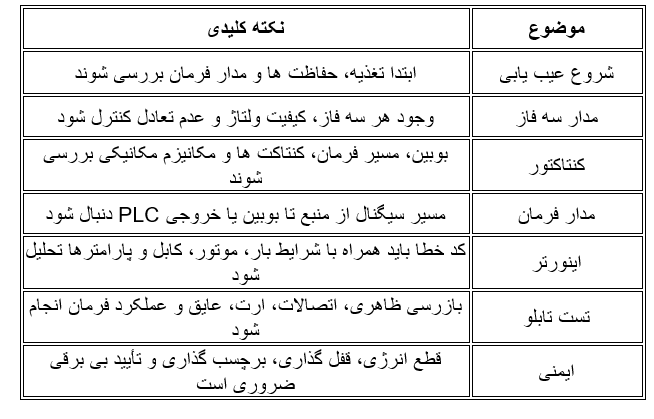
اولین اشتباه در تعمیر و عیب یابی تابلو برق، شروع کردن از قطعه ای است که ظاهراً خراب به نظر می رسد. وقتی موتور روشن نمی شود، ممکن است مشکل از خود موتور نباشد و یک فیوز، شستی توقف، رله حفاظتی، سیم فرمان، ترمینال شل یا حتی افت ولتاژ در مسیر علت اصلی باشد. بنابراین باید عیب را از بالادست به پایین دست دنبال کرد.
روش منطقی این است که ابتدا وضعیت ورودی و حفاظت ها مشخص شود، سپس مدار فرمان بررسی شود و بعد سراغ مدار قدرت و مصرف کننده برویم.
(Fluke) شرکتی معتبر که در زمینه تجهیزات اندازه گیری و تست الکتریکی و صنعتی فعالیت می کند نیز در راهنمای عیب یابی موتور و درایو توصیه می کند تشخیص از ورودی سیستم آغاز شود، زیرا بررسی ولتاژ، جریان و فرکانس می تواند بسیاری از مشکلات مربوط به منبع تغذیه را پیش از متهم کردن موتور یا درایو مشخص کند.
در آموزش عیب یابی تابلو برق صنعتی، یک اصل بسیار مهم وجود دارد: هر تست باید یک فرضیه را تأیید یا رد کند.
اگر کنتاکتور عمل نمی کند، به جای تعویض فوری آن باید مشخص شود آیا فرمان به بوبین می رسد؟ ولتاژ بوبین مناسب است؟ کنتاکت های حفاظتی مسیر بسته هستند و خود بوبین سالم است یا خیر؟ این روش، عیب یابی را از حد آزمون و خطا خارج می کند.
برای تعمیر تابلو برق صنعتی، ابزار باید متناسب با نوع آزمون انتخاب شود.
· مولتی متر برای اندازه گیری ولتاژ، مقاومت و در شرایط مناسب پیوستگی مدار کاربرد دارد؛
· کلمپ متر برای بررسی جریان بدون باز کردن مسیر هادی مفید است؛
· و تستر عایق برای آزمون های عایقی در شرایطی که سازنده تجهیز و روش آزمون اجازه می دهند
استفاده می شود.
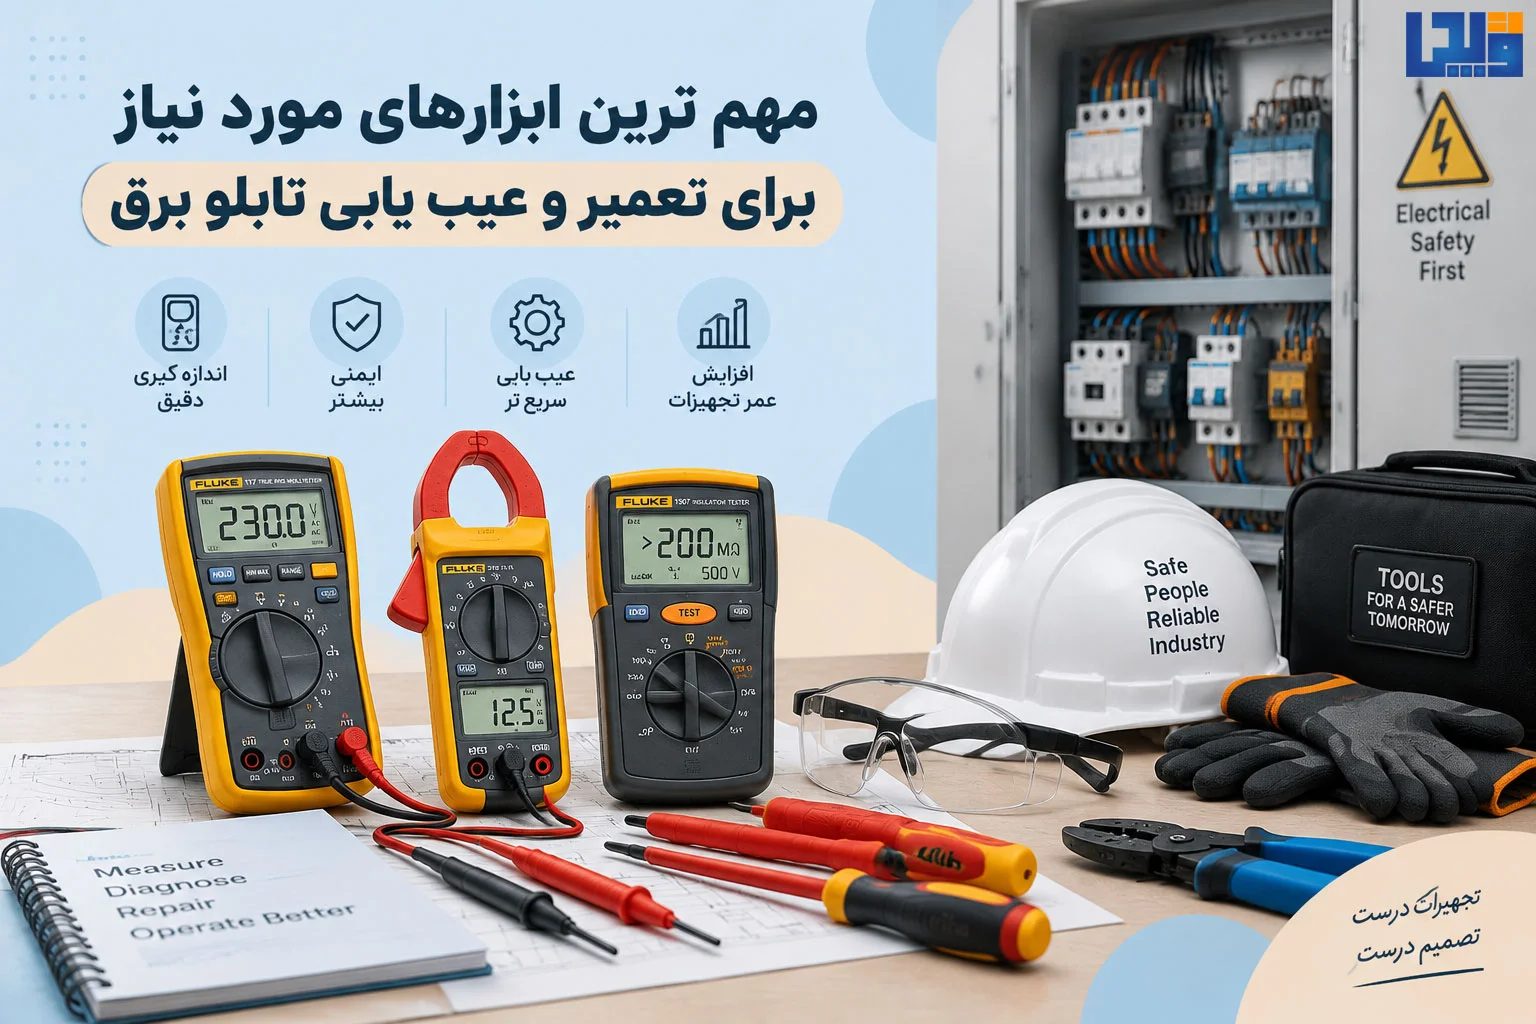
پیچ گوشتی عایق، تجهیزات حفاظت فردی، چراغ مناسب و ابزارهای مخصوص ترمینال نیز بخشی از تجهیزات پایه هستند. انتخاب رنج، دسته بندی ایمنی و روش استفاده از ابزار اندازه گیری اهمیت زیادی دارد؛ وجود یک مولتی متر به تنهایی به معنای ایمن بودن اندازه گیری نیست.
در تست های صنعتی، نتیجه ابزار باید در کنار مشخصات پلاک و مدار تحلیل شود. مثلاً یک جریان مشخص زمانی معنا دارد که با جریان نامی موتور، شرایط بار و تنظیمات حفاظت مقایسه شود.
Fluke نیز در راهنمای تست موتور و درایو بر بررسی جریان ورودی، ولتاژ، عدم تعادل و وضعیت موتور در کنار یکدیگر تأکید می کند.
ایمنی پیش از هر اندازه گیری مهم تر است. تابلو برق صنعتی می تواند دارای ولتاژهای خطرناک، انرژی ذخیره شده در خازن ها، انرژی مکانیکی در موتور و تجهیزات متحرک و احتمال Arc Flash باشد.
بنابراین تعمیر باید توسط فرد واجد صلاحیت و مطابق دستورالعمل سازنده، مقررات محل و روش ایمنی سازمان انجام شود.
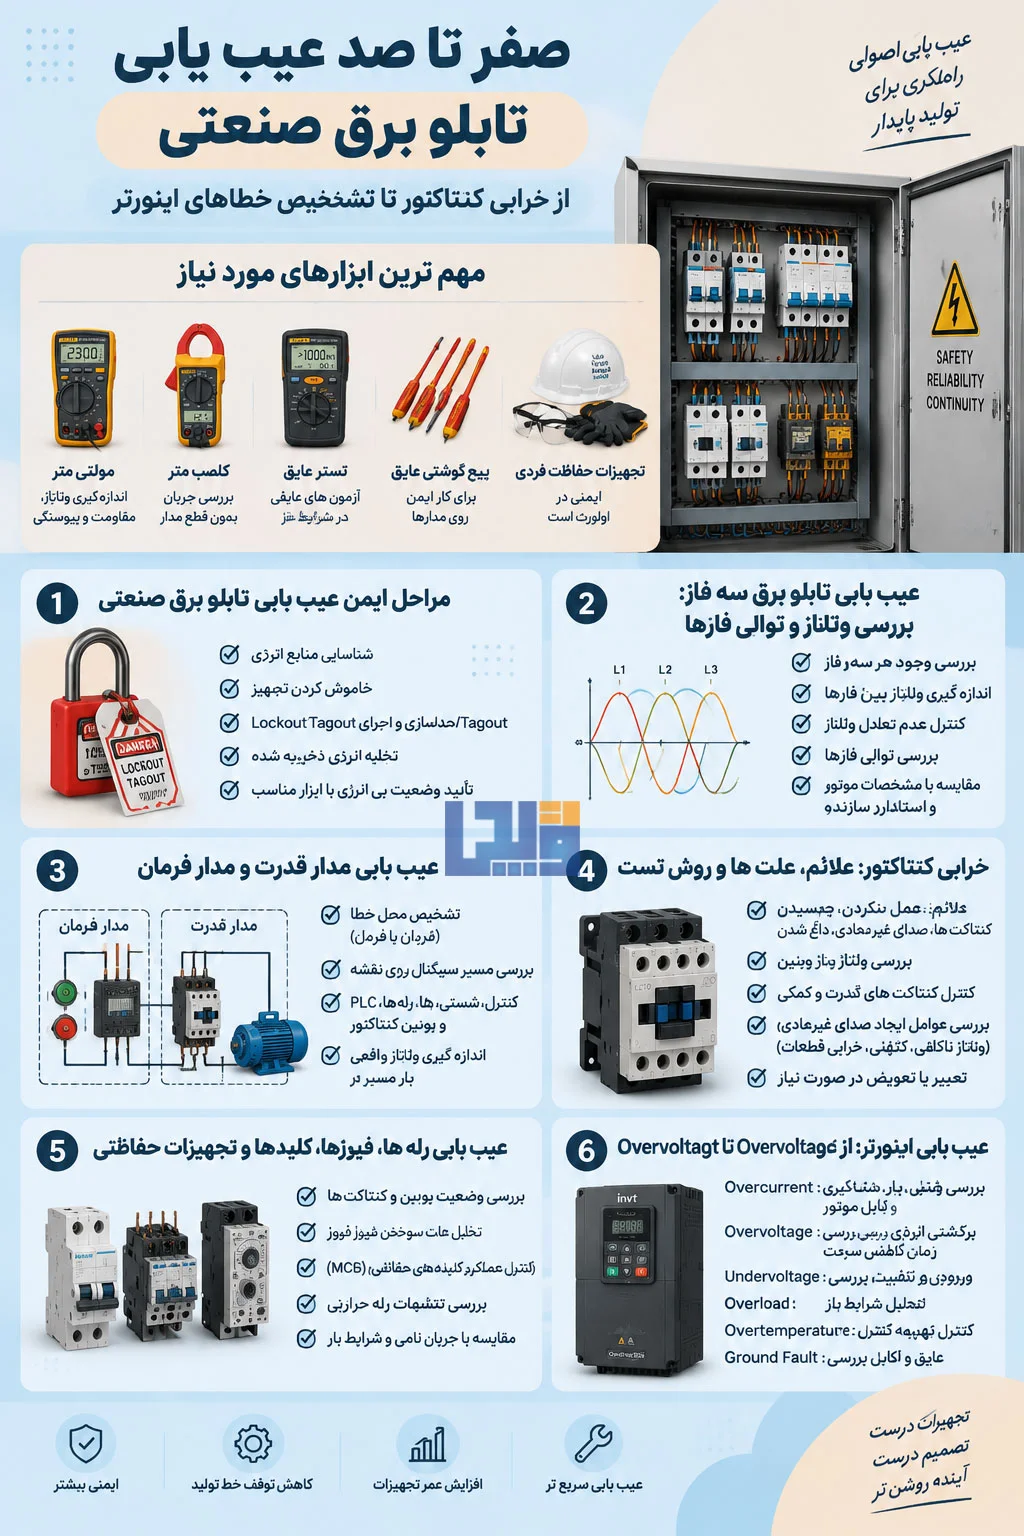
ترتیب کلی کار شامل: شناسایی منابع انرژی، خاموش کردن تجهیز، جداسازی منبع، اجرای Lockout/Tagout، تخلیه انرژی ذخیره شده و سپس تأیید وضعیت بی انرژی است.
OSHA اداره ایمنی و بهداشت شغلی آمریکا Occupational Safety and Health تصریح می کند که انرژی ذخیره شده یا باقی مانده باید تخلیه، قطع یا مهار شود و پیش از شروع سرویس، ایزولاسیون و بی برقی باید تأیید شود.
نکته مهم این است که خاموش بودن کلید به تنهایی اثبات کننده بی برقی نیست.
OSHA برای تجهیزات بی برق شده نیز استفاده از تجهیزات آزمون مناسب برای تأیید نبود ولتاژ و بررسی احتمال Backfeed یا ولتاژ القایی را مطرح می کند.
همچنین تصور اینکه ولتاژ پایین الزاماً خطر کمی دارد، اشتباه است.
OSHA هشدار می دهد که حتی سیستم های 120/208 ولت نیز می توانند Arc Flash بسیار خطرناک ایجاد کنند. بنابراین PPE و روش کار باید براساس ارزیابی خطر انتخاب شود، نه صرفاً بر اساس عدد ولتاژ.
در عیب یابی تابلو برق سه فاز، اولین موضوع بررسی وجود هر سه فاز و وضعیت ولتاژ میان فازهاست. قطع یک فاز می تواند باعث توقف موتور یا افزایش جریان در فازهای باقی مانده شود.
Fluke نیز توضیح می دهد که Phase Loss در موتور سه فاز می تواند باعث افزایش جریان دو فاز دیگر و در نتیجه افزایش حرارت سیم پیچ شود.
برای تشخیص، نقطه اندازه گیری باید مشخص باشد: ورودی اصلی، خروجی حفاظت، ورودی کنتاکتور، خروجی کنتاکتور و در صورت نیاز ترمینال موتور. اختلاف نتیجه در این نقاط به تکنسین کمک می کند محل قطع یا افت ولتاژ را پیدا کند.
عدم تعادل فازها نیز نباید با قطع کامل یک فاز اشتباه گرفته شود. در حالت عدم تعادل، هر سه فاز ممکن است حضور داشته باشند اما مقادیر آن ها یکسان نباشد.
Fluke گزارش می کند که عدم تعادل ولتاژ می تواند عدم تعادل جریان بسیار بزرگ تری در موتور ایجاد کند و باعث افزایش حرارت، لرزش و تنش مکانیکی شود.
فرمول رایج برای بیان درصد عدم تعادل این است:
درصد عدم تعادل = بیشترین انحراف از مقدار متوسط ÷ مقدار متوسط × 100
با این حال، مقدار قابل قبول باید با مشخصات موتور، درایو و استاندارد یا دستورالعمل سازنده مقایسه شود و نباید یک عدد عمومی به عنوان قانون قطعی برای همه تجهیزات در نظر گرفته شود.
توالی فاز نیز در تجهیزاتی که جهت چرخش موتور به ترتیب فاز وابسته است اهمیت دارد. جابه جایی دو فاز می تواند جهت چرخش موتور را تغییر دهد؛ بنابراین در راه اندازی، ترتیب فاز باید مطابق طراحی سیستم کنترل و دستورالعمل سازنده بررسی شود.
مدار قدرت مسیر انتقال انرژی اصلی به مصرف کننده است؛ برای مثال مسیر تغذیه موتور از کلید حفاظتی و کنتاکتور تا ترمینال موتور. مدار فرمان در مقابل وظیفه کنترل عملکرد تجهیزات قدرت را برعهده دارد و می تواند شامل: شستی ها، رله ها، PLC، سنسورها، کنتاکت های کمکی و بوبین کنتاکتور باشد.
وقتی موتور روشن نمی شود، بهتر است ابتدا مشخص شود مشکل در کدام مدار قرار دارد. اگر بوبین کنتاکتور فرمان می گیرد ولی موتور تغذیه نمی شود، بررسی مدار قدرت منطقی است. اگر بوبین اصلاً تحریک نمی شود، باید مسیر فرمان دنبال شود.
برای آموزش عیب یابی مدار فرمان، بهترین روش دنبال کردن مسیر سیگنال روی نقشه است. از منبع کنترل شروع کنید، وضعیت فیوز فرمان، شستی توقف، شستی استارت، کنتاکت حفاظتی، خروجی PLC و سپس بوبین را بررسی کنید. هر نقطه ای که ورودی آن صحیح و خروجی آن نادرست است، محل احتمالی خطاست.
در مدارهای PLC نیز نباید صرفاً به روشن بودن LED خروجی اعتماد کرد. باید مشخص شود سیگنال منطقی در برنامه ایجاد شده، خروجی فیزیکی فعال شده و سپس ولتاژ واقعی در مسیر بار وجود دارد.
کنتاکتور یکی از قطعاتی است که خرابی آن معمولاً با علائم مشخص همراه می شود: عمل نکردن، چسبیدن کنتاکت ها، لرزش، صدای غیرعادی، داغ شدن بوبین، سوختن بوبین یا افت کیفیت اتصال کنتاکت ها.
اگر کنتاکتور عمل نمی کند، ابتدا باید مسیر فرمان بررسی شود. ولتاژ مورد انتظار بوبین به مشخصات همان کنتاکتور وابسته است؛ بنابراین نباید صرفاً بر اساس ظاهر یا نام تجهیز مقدار مشخصی را فرض کرد. اگر ولتاژ مناسب به بوبین می رسد؛ اما کنتاکتور جذب نمی شود، احتمال خرابی بوبین یا گیرکردن مکانیزم وجود دارد.
Schneider Electric این عامل را در کنار عواملی مانند: بوبین نامناسب، خرابی Shading Coil، کثیفی سطوح مغناطیسی و گیرکردن مکانیزم از علل احتمالی صدای غیرعادی کنتاکتور معرفی می کند.
اهمیت این نکته در عیب یابی این است که صدای کنتاکتور نباید بلافاصله به خرابی کامل قطعه تعبیر شود. ابتدا باید علت ایجاد صدای غیرطبیعی مشخص شود.
صدای خفیف در برخی کنتاکتورهای AC می تواند بخشی از رفتار طبیعی سیستم مغناطیسی باشد، اما صدای شدید یا Chattering باید بررسی شود.
Schneider Electric عواملی مانند ولتاژ کنترل ناکافی، بوبین نامناسب، خرابی Shading Coil، کثیفی سطوح هسته، ناهم راستایی آرمیچر و گیرکردن قطعات متحرک را از عوامل ایجاد صدای غیرعادی معرفی می کند.
برای جزئیات بیشتر درباره این علامت می توان از مقاله علت صدا دادن کنتاکتور چیست؟ روش های رفع صدای کنتاکتور استفاده کرد.
چسبیدن کنتاکت ها نیز الزاماً به معنای خراب بودن کامل کنتاکتور نیست. جریان راه اندازی بالا، انتخاب نامناسب کنتاکتور، اتصال ضعیف، شرایط کاری نامناسب یا پایان عمر کنتاکت ها می تواند موجب تخریب سطح تماس شود. اگر کنتاکت قدرت در حالت باز همچنان مسیر را عبور دهد، باید تجهیز از نظر مکانیکی و الکتریکی بررسی و در صورت تأیید خرابی تعویض شود.
رله ها معمولاً در مدار فرمان نقش انتقال یا کنترل سیگنال را دارند. در رله الکترومکانیکی باید وضعیت بوبین، کنتاکت های NO و NC و مسیر سیم کشی بررسی شود. در رله های حفاظتی نیز کد یا چراغ خطا فقط نقطه شروع تشخیص است و باید شرایطی که باعث فعال شدن حفاظت شده بررسی شود.
فیوز سوخته نیز باید به عنوان «علامت» دیده شود، نه صرفاً یک قطعه معیوب. اگر فیوز پس از تعویض دوباره می سوزد، احتمال اتصال کوتاه، اضافه بار، انتخاب نامناسب حفاظت یا خرابی مصرف کننده وجود دارد. جایگزین کردن فیوز با نمونه ای با جریان بالاتر بدون تحلیل مدار می تواند خطرناک باشد.
کلیدهای حفاظتی نیز باید براساس نوع و کاربردشان بررسی شوند. برای تحلیل دقیق تر علائم مرتبط با MCB می توان از راهنمای بررسی علت خرابی کلید مینیاتوری استفاده کرد.
در رله حرارتی نیز تریپ را نباید بدون بررسی جریان موتور و شرایط بار ریست کرد. اگر جریان موتور از مقدار طراحی بالاتر باشد، باید مشخص شود افزایش جریان ناشی از بار مکانیکی، افت یا عدم تعادل ولتاژ، مشکل موتور یا تنظیمات حفاظتی است.
اینورتر یا Variable Frequency Drive میان منبع، موتور و بار قرار دارد و بنابراین هر خطای آن الزاماً به معنای خرابی خود اینورتر نیست. برای تحلیل صحیح باید شرایط ورودی، موتور، کابل، بار مکانیکی و پارامترهای نرم افزاری همزمان بررسی شوند.
خطای Overcurrent یعنی جریان اندازه گیری شده یا محاسبه شده از محدوده حفاظتی مورد انتظار درایو عبور کرده است. علت می تواند شتاب گیری بیش از حد، بار مکانیکی سنگین، گیرپاژ، اتصال یا مشکل کابل موتور، تنظیم نادرست پارامترهای موتور یا ایراد خود درایو باشد.
اگر خطا دقیقاً هنگام Start رخ دهد، زمان Acceleration و وضعیت بار اهمیت پیدا می کند. اگر در سرعت مشخصی رخ دهد، باید شرایط مکانیکی و جریان موتور در آن نقطه بررسی شود. اگر با جدا کردن بار مکانیکی و در شرایط مجاز، رفتار تغییر کند، احتمال نقش بار بیشتر می شود.
Overvoltage می تواند در ورودی درایو یا در بخش DC Bus ایجاد شود. هنگام کاهش سریع سرعت، انرژی برگشتی موتور و بار می تواند باعث افزایش ولتاژ باس DC شود. بنابراین اگر خطا هنگام Deceleration رخ می دهد، زمان کاهش سرعت، نوع بار و تجهیزات ترمز باید بررسی شوند.
در Undervoltage باید ابتدا کیفیت ورودی بررسی شود. افت ولتاژ می تواند ناشی از شبکه، ظرفیت ناکافی، اتصالات ضعیف، کابل نامناسب یا افت شدید هنگام راه اندازی بارهای دیگر باشد. Fluke توصیه می کند بررسی سیستم درایو از سمت ورودی آغاز شود تا مشکلات منبع از مشکلات خود درایو تفکیک شوند.
Overload الزاماً همان Overcurrent لحظه ای نیست. در اضافه بار، موتور ممکن است برای مدت مشخصی جریان بالاتر از شرایط مجاز خود بکشد. بار مکانیکی بیش از ظرفیت، اصطکاک، گیرکردن تجهیز، انتخاب نادرست موتور یا تنظیمات حفاظتی می تواند عامل باشد.
دمای بیش از حد ممکن است از تهویه ضعیف تابلو، گرفتگی مسیر هوا، دمای محیط، فن معیوب یا بار کاری بالا ناشی شود. شرایط نصب اینورتر و فاصله های تهویه باید مطابق دستورالعمل سازنده بررسی شوند.
Ground Fault زمانی اهمیت ویژه دارد که مسیر ناخواسته ای میان مدار و زمین ایجاد شود. کابل موتور، عایق سیم پیچ، رطوبت، آلودگی یا خرابی تجهیزات می توانند در ایجاد چنین خطایی نقش داشته باشند.
تست عایقی باید تنها با روش، سطح آزمون و شرایطی انجام شود که برای تجهیز مناسب باشد؛ برخی تجهیزات الکترونیکی نباید بدون رعایت دستورالعمل سازنده تحت تست عایق قرار گیرند.
به طور کلی انتخاب درایو بر اساس توان موتور به تنهایی کافی نیست و جریان نامی، نوع بار، تعداد دفعات استارت و شرایط کاری نیز در انتخاب مدل مناسب تأثیر دارند؛ به همین دلیل این موارد در زمان انتخاب تجهیزات از نمایندگی اینوت اهمیت ویژه ای پیدا می کنند.
بهترین روش این است که ابتدا کد خطا، زمان وقوع و شرایط کاری ثبت شود. آیا خطا هنگام روشن شدن رخ داده؟ هنگام شتاب گیری؟ هنگام توقف؟ بعد از گرم شدن؟ زیر بار؟ پاسخ این سؤال ها مسیر تشخیص را کوتاه می کند.
مرحله بعد بررسی ورودی است. ولتاژ، وجود فازها، کیفیت تغذیه و اتصالات باید با شرایط طراحی مقایسه شوند. سپس باید خروجی و وضعیت کابل موتور، پلاک موتور، جریان، سرعت و شرایط مکانیکی بررسی شود.
بعد از آن پارامترهای موتور و تنظیمات شتاب، کاهش سرعت، جریان نامی، فرکانس و حفاظت ها با اطلاعات واقعی تجهیز مقایسه می شوند. تغییر دادن تصادفی پارامترها برای حذف خطا روش مناسبی نیست؛ زیرا ممکن است علامت خطا را پنهان کند و علت اصلی همچنان باقی بماند.
در صورت تکرار خطا، ثبت روند جریان و ولتاژ با ابزار مناسب می تواند اطلاعات بیشتری از یک اندازه گیری لحظه ای ارائه کند. Fluke نیز برای مشکلات متناوب، استفاده از ابزار ثبت کیفیت توان در بازه زمانی طولانی تر را پیشنهاد می کند.
مشکلات رایج در مدارهای برق صنعتی معمولاً به چند دسته تقسیم می شوند: نبود تغذیه، اتصال ضعیف، خرابی تجهیزات فرمان، اضافه بار، اتصال کوتاه، مشکل سنسور و خطای تنظیمات.
شل بودن ترمینال از مشکلاتی است که ممکن است به صورت مقطعی ظاهر شود. مقاومت تماس بالا در یک اتصال می تواند موجب گرم شدن موضعی، افت ولتاژ و حتی تخریب ترمینال شود. به همین دلیل، بررسی ظاهری تغییر رنگ، آثار حرارت و وضعیت اتصالات در زمان سرویس اهمیت دارد.
در مدار فرمان، یک سیم قطع شده می تواند تمام سیستم را از کار بیندازد. اگر مسیر از منبع تا مصرف کننده به صورت مرحله ای بررسی شود، محل قطع بسیار سریع تر مشخص خواهد شد. در سیستم های دارای PLC نیز باید بین خطای منطق برنامه و خطای سخت افزار تفاوت قائل شد.
سنسور معیوب نیز ممکن است ظاهراً یک خطای مکانیکی ایجاد کند. برای مثال، اگر یک سنسور موقعیت سیگنال صحیح ندهد، PLC ممکن است اجازه حرکت موتور را صادر نکند. در این حالت تعویض کنتاکتور یا موتور مشکل را حل نمی کند.
تست تابلو برق پیش از راه اندازی باید از بازرسی ظاهری شروع شود. وجود سیم آزاد، آسیب عایقی، قطعه ترک خورده، ترمینال نامناسب، برچسب ناقص یا سیم کشی مغایر با نقشه باید پیش از انرژی دار شدن سیستم مشخص شود.
مرحله بعد بررسی اتصال زمین و مسیرهای حفاظتی است. سپس شماره سیم ها و ترمینال ها با نقشه مقایسه می شوند. تست پیوستگی در مدار بی برق و با روش مناسب می تواند برای تأیید مسیر سیم ها استفاده شود.
تست عایقی در صورت نیاز باید با توجه به نوع تابلو و تجهیزات متصل انجام شود. وجود PLC، درایو، منابع تغذیه سوئیچینگ و تجهیزات الکترونیکی باعث می شود روش آزمون عایقی بدون توجه به دستورالعمل سازنده قابل تعمیم نباشد.
پس از بررسی های لازم، عملکرد مدار فرمان باید مرحله ای کنترل شود. هدف این است که پیش از اتصال کامل بار، منطق استارت، توقف، حفاظت و Interlockها مشخص باشد.
نقشه مدار فرمان در واقع نقشه مسیر حرکت سیگنال است. اگر یک کنتاکتور روشن نمی شود، باید مسیر فرمان آن از منبع کنترل تا A1 و A2 بوبین دنبال شود.
در یک مدار کلاسیک، ممکن است مسیر شامل فیوز، شستی Stop، کنتاکت رله حفاظتی، شستی Start و کنتاکت خودنگهدار باشد. اگر هرکدام از این عناصر در وضعیت نادرست قرار داشته باشند، بوبین تحریک نمی شود.
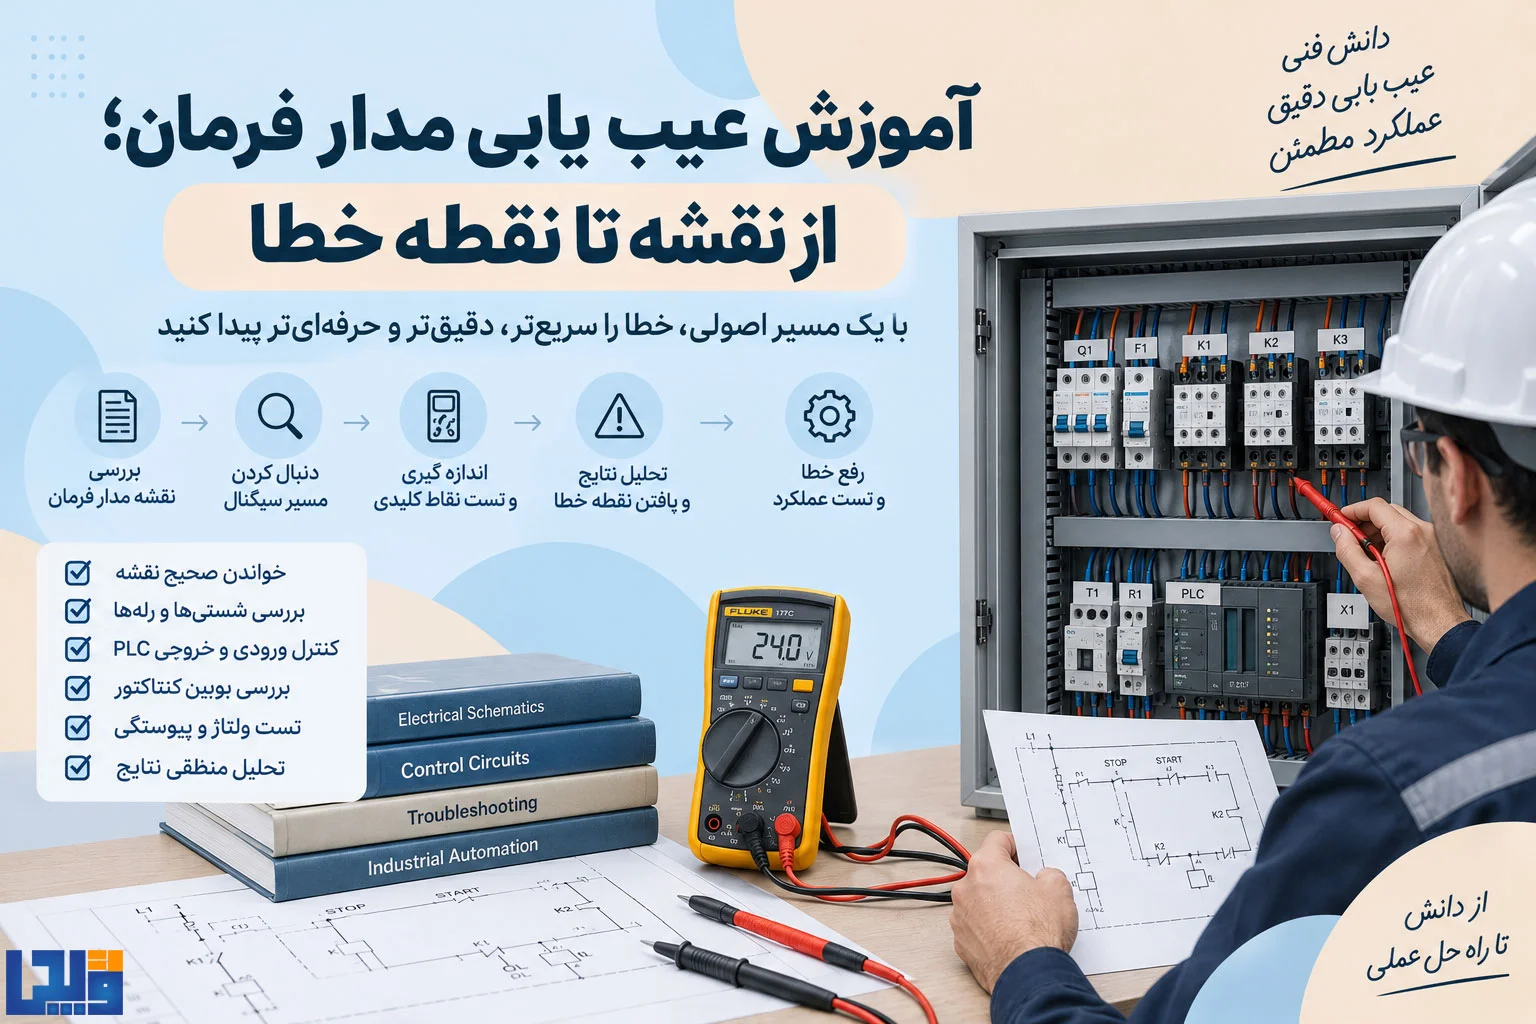
منطق «ورودی درست، خروجی نادرست» ابزار بسیار قدرتمندی برای پیدا کردن نقطه خطاست. اگر ولتاژ تا یک ترمینال وجود دارد اما در ترمینال بعدی وجود ندارد، احتمالاً تجهیز یا اتصال میان این دو نقطه باید بررسی شود.
در مدارهای PLC، همین منطق با یک لایه نرم افزاری اضافه می شود. ابتدا باید ورودی PLC، منطق برنامه و سپس خروجی بررسی شود. بعد از فعال شدن خروجی، مسیر سیم کشی تا مصرف کننده باید کنترل شود.
شماره سیم ها و ترمینال ها زمان تعمیر را به طور محسوسی کاهش می دهند. بدون نقشه، تکنسین مجبور است مسیرها را از روی سیم کشی حدس بزند و احتمال خطا افزایش پیدا می کند.
کنتاکت های NO و NC نیز باید براساس وضعیت واقعی و منطق مدار تفسیر شوند. یک کنتاکت NC در حالت عادی بسته است و هنگام تحریک تجهیز ممکن است باز شود؛ بنابراین تست آن باید با توجه به وضعیت عملکردی دستگاه انجام شود.
در تابلوهای بزرگ، شماره گذاری دقیق تجهیزات، ترمینال ها و سیم ها باعث می شود یک خطا به جای بررسی صدها اتصال، به چند نقطه مشخص محدود شود. این موضوع در تعمیر تابلو برق صنعتی اهمیت ویژه ای دارد.
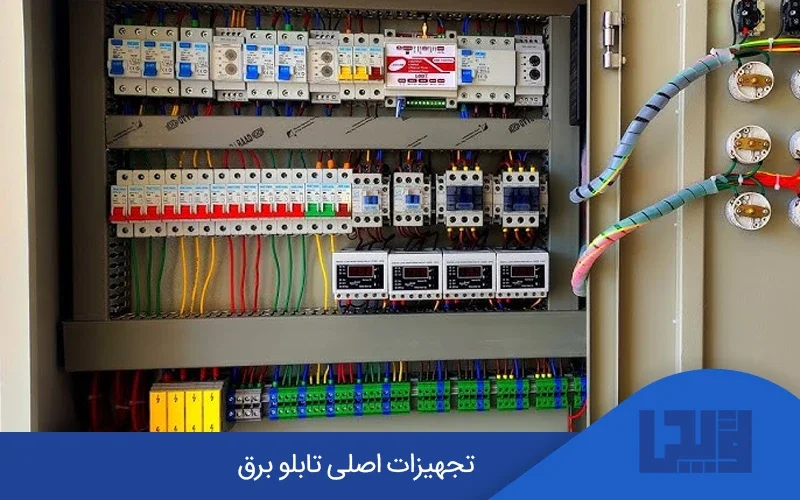
مونتاژ صحیح تابلو فقط مسئله زیبایی نیست. سیم کشی منظم، جداسازی منطقی مدار قدرت و فرمان، شماره گذاری سیم ها، انتخاب مناسب ترمینال، تهویه کافی و نصب صحیح تجهیزات مستقیماً روی قابلیت تعمیر اثر می گذارند.
اگر سیم ها بدون نظم و شماره گذاری باشند، یک خطای ساده ممکن است زمان زیادی برای تشخیص نیاز داشته باشد. در مقابل، تابلوئی که مدارهای آن مستند و قابل ردیابی هستند، امکان عیب یابی سریع تری دارد.
تهویه نیز باید جدی گرفته شود. افزایش دمای محیط تابلو می تواند روی تجهیزات الکترونیکی، منابع تغذیه، PLC و اینورتر اثر بگذارد. انتخاب تجهیزات و فاصله نصب باید طبق الزامات سازنده انجام شود.
برای یادگیری واقعی باید علاوه برمطالعه آموزش مونتاژ تابلو برق صنعتی pdf به نقشه، استاندارد، دستورالعمل سازنده و نمونه های مهندسی شده تکیه کرد.
OSHA در استاندارد کنترل انرژی خطرناک تأکید می کند که انرژی باقی مانده یا ذخیره شده باید پس از ایزوله کردن منبع، تخلیه، قطع، مهار یا به روش دیگری ایمن شود و وضعیت ایزولاسیون پیش از شروع کار تأیید شود.
این اصل در تابلوهایی که خازن، درایو یا تجهیزات دارای انرژی ذخیره شده دارند اهمیت زیادی دارد؛ زیرا خاموش کردن کلید اصلی الزاماً به معنی صفر شدن فوری تمام انرژی های موجود نیست.
در مرحله تهیه تجهیزات نیز مشخصات فنی باید پیش از خرید با طراحی مقایسه شود. انتخاب قطعه صرفاً براساس قیمت یا ظاهر می تواند در آینده باعث مشکل تعمیر و نگهداری شود.
برای بررسی مراکز تهیه تجهیزات می توانید مطلب بهترین فروشگاه برق صنعتی تهران؛ معرفی معتبرترین مراکز خرید تجهیزات برق صنعتی در لاله زار را مطالعه کنید.
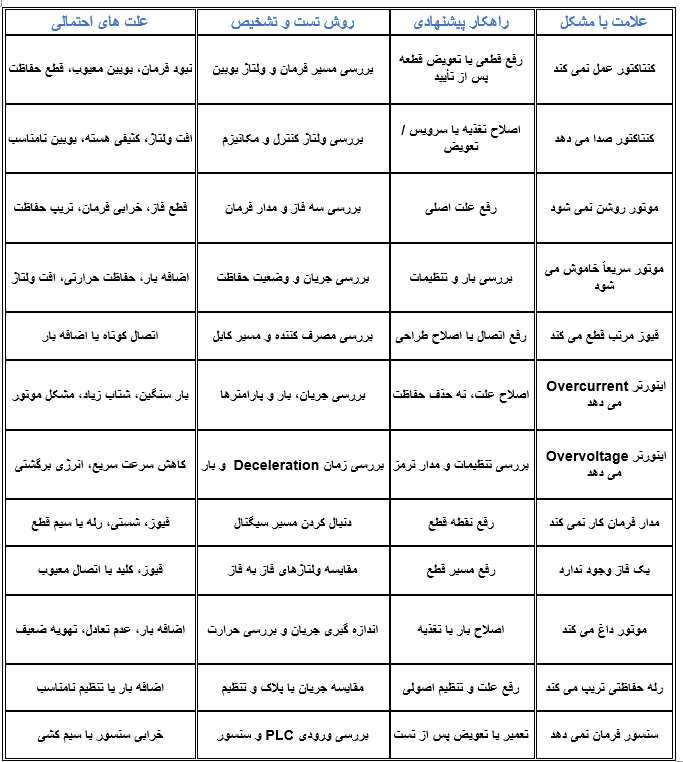
تعمیر و عیب یابی تابلو برق زمانی سریع و قابل اعتماد می شود که از یک مسیر منطقی پیروی کند. شروع از منبع تغذیه، بررسی حفاظت ها، دنبال کردن مدار فرمان، کنترل مدار قدرت و سپس بررسی موتور و اینورتر، احتمال تشخیص اشتباه را کاهش می دهد.
در تابلو سه فاز، وجود هر سه فاز به تنهایی کافی نیست و کیفیت ولتاژ و عدم تعادل نیز اهمیت دارد.
در مورد کنتاکتور نیز تشخیص باید بر اساس علامت انجام شود: کنتاکتور بی صدا و بی عمل ممکن است مشکل فرمان داشته باشد، در حالی که Chattering می تواند از افت ولتاژ کنترل یا مشکل مکانیکی ناشی شود. در اینورتر نیز کد خطا فقط سرنخ است؛ علت واقعی ممکن است در موتور، کابل، بار، شبکه یا تنظیمات باشد.
مهم تر از همه، عیب یابی نباید ایمنی را قربانی سرعت کند.
در نهایت، نقشه برق، شماره گذاری سیم ها، مستندسازی پارامترها و ثبت شرایط وقوع خطا همان ابزارهایی هستند که یک تعمیر اتفاقی را به فرآیند مهندسی تبدیل می کنند.
نتیجه مطلوب فقط روشن شدن دوباره دستگاه نیست؛ باید علت اصلی خطا پیدا، رفع و پس از آن عملکرد سیستم با آزمون مناسب تأیید شود.
در این بخش به سوالات پرتکرار کاربران پاسخ داده ایم:
بهترین نقطه شروع، بررسی منبع تغذیه و حفاظت هاست. سپس باید مدار فرمان، کنتاکتور، مدار قدرت و در نهایت موتور یا اینورتر بررسی شوند. این ترتیب کمک می کند بدون تعویض بی دلیل قطعات، محل واقعی خطا مشخص شود.
صدای غیرعادی می تواند ناشی از ولتاژ کنترل ناکافی، بوبین نامناسب، آلودگی سطوح مغناطیسی، خرابی اجزای مکانیکی یا عوامل دیگر باشد. Schneider Electric نیز این عوامل را در راهنمای عیب یابی کنتاکتور مطرح کرده است.
Overcurrent می تواند از بار مکانیکی زیاد، شتاب گیری نامناسب، مشکل موتور یا کابل، تنظیمات نادرست یا خرابی درایو ناشی شود. زمان وقوع خطا اهمیت زیادی دارد؛ خطایی که هنگام Start ایجاد می شود مسیر تشخیص متفاوتی با خطایی دارد که پس از چند دقیقه کار ظاهر می شود.
وجود هر سه فاز، ولتاژ میان فازها، عدم تعادل، وضعیت حفاظت ها، اتصالات، جریان موتور و ترتیب فازها باید در محدوده طراحی بررسی شوند. Fluke نیز بر اهمیت اندازه گیری ولتاژ و جریان و بررسی عدم تعادل در سیستم های سه فاز تأکید می کند.
خیر. فیوز معمولاً در پاسخ به شرایطی مانند اتصال کوتاه یا اضافه جریان عمل می کند. اگر فیوز مرتب قطع شود، باید علت جریان غیرعادی پیدا شود. تعویض آن با فیوزی با ظرفیت بالاتر بدون تحلیل مدار می تواند حفاظت را مختل و خطر آسیب تجهیزات یا آتش سوزی را افزایش دهد.

