
بسیاری از تصمیمهای صنعتی در ظاهر منطقیاند. به عنوان مثال خرید قطعه ارزانتر، انتقال تولیدی و موجودی انبار، تمرکز ظرفیت در یک تأمینکننده بزرگ و استانداردسازی محصول برای دستیابی به صرفه مقیاس. در صورتهای مالی کوتاهمدت، این تصمیمها اغلب نشانه مدیریت حرفهای و «برتری عملیاتی» تلقی میشوند.
اما قیمت خرید، فقط بخش قابل مشاهده هزینه است. در لایههای عمیقتر، ممکن است همان تصمیم به از دست رفتن دانش فنی، کاهش قدرت چانهزنی تأمینکنندگان کوچک، افت کیفیت و ایمنی، تضعیف نیروی کار محلی، افزایش آسیبپذیری زنجیره تأمین و نابودی ظرفیت نوآوری در آینده منجر شود. از سوی دیگر، راهحل نیز نمیتواند بازگشت سادهانگارانه به خودکفایی کامل یا تولید همه اجزا در داخل مرزهای ملی باشد؛ چنین رویکردی ممکن است هزینهها را بهشدت افزایش دهد، مزایای تخصصگرایی بینالمللی را از بین ببرد و حتی تابآوری را کاهش دهد.
مسئله اصلی، انتخاب میان «بازار جهانی» و «تولید بومی» نیست. مسئله، طراحی معماریای است که بتواند میان سودآوری، کیفیت، ایمنی، یادگیری صنعتی، رفاه اجتماعی و تابآوری توازن برقرار کند.
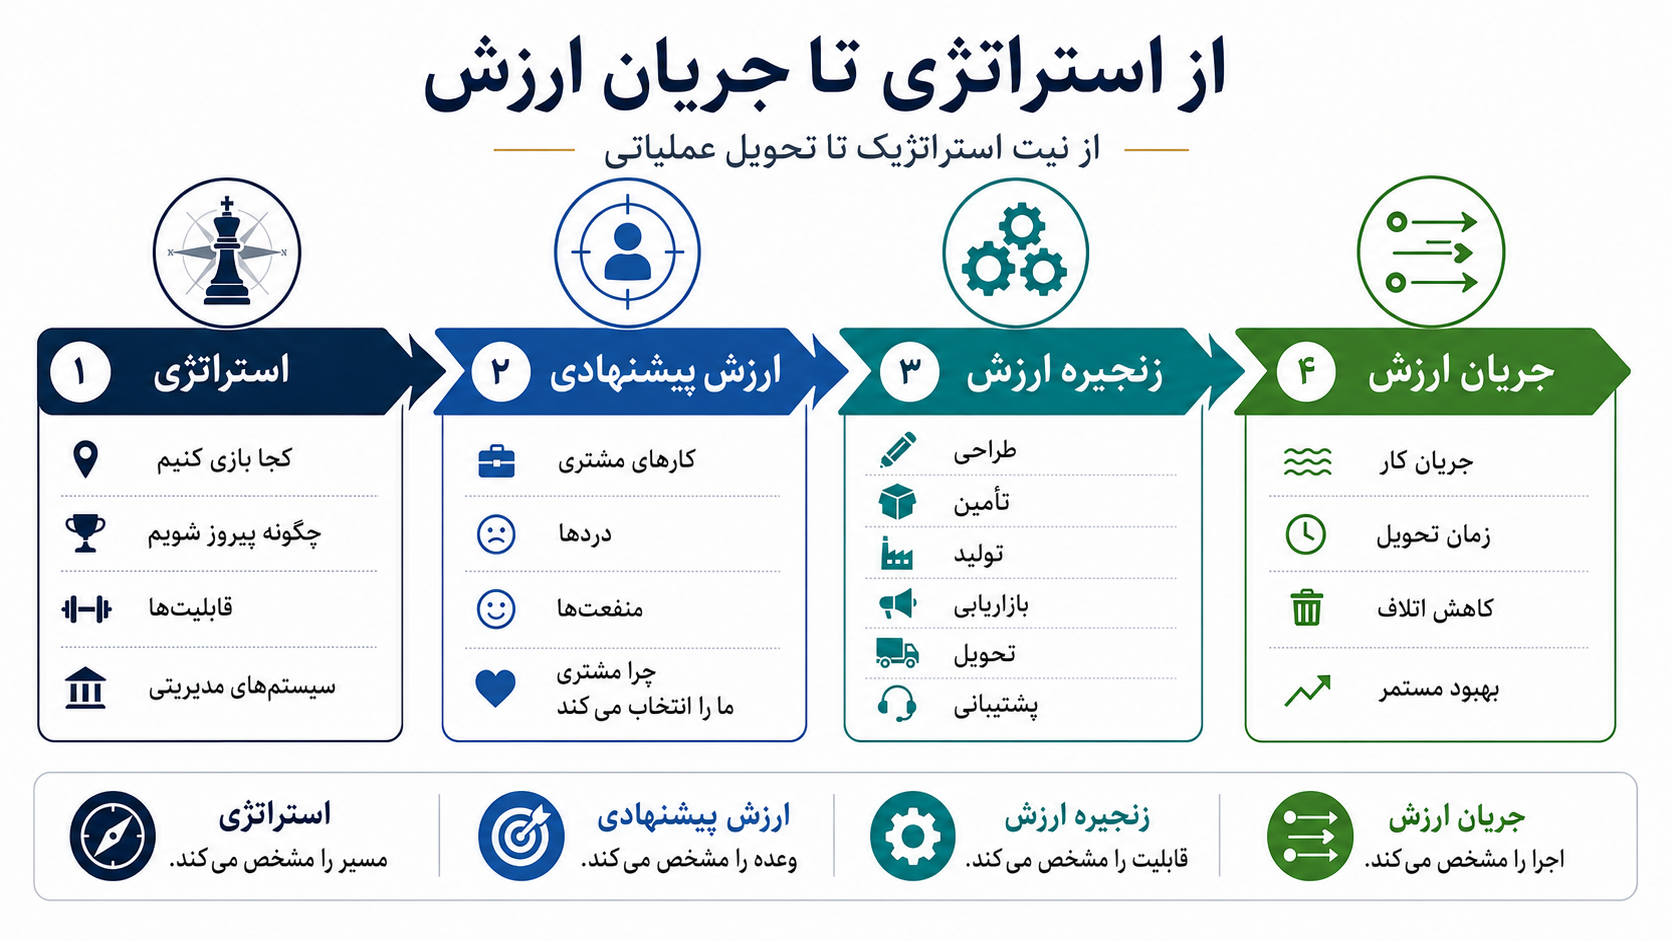
در این مقاله نشان میدهم برای دستیابی به چنین توازنی باید میان چهار سطح تمایز قائل شد:
انتخابهای استراتژیک
وعده ارزش به مشتری
معماری فعالیتهای ارزشآفرین
جریان عملیاتی تحویل ارزش
سپس باید هزینههای پنهان بهینهسازی افراطی، قدرت انحصاری خریداران و فروشندگان، فرسایش تدریجی کیفیت و ظرفیت فناوریهای تولید توزیعشده را در یک مدل واحد تحلیل کرد.
بحث تولید بومی معمولاً به یک پرسش ساده فروکاسته میشود:
آیا محصول باید در داخل کشور تولید شود یا در جایی که ارزانتر است؟
اما این صورتبندی، بخش مهمی از مسئله را حذف میکند. تصمیم صنعتی فقط درباره محل کارخانه نیست؛ درباره این است که
سازمان چه چیزی را ارزش میداند؟
چه قابلیتهایی را حیاتی تشخیص میدهد؟
چه هزینههایی را در محاسبات خود وارد میکند؟
چه ریسکهایی را به جامعه یا آینده منتقل میسازد؟
یک محصول ممکن است در داخل تولید شود، اما مواد اولیه آن آلاینده، نیروی کار آن بیثبات، طراحی آن غیرقابل تعمیر و مدل تجاری آن کاملاً استخراجی باشد. در مقابل، محصولی دیگر ممکن است از یک شبکه بینالمللی تأمین شود، اما زنجیره آن متنوع، شفاف، اخلاقی و مقاوم در برابر اختلال باشد.
بنابراین «ساخت داخل» بهتنهایی نه فضیلت اقتصادی است و نه تضمین کیفیت. همانطور که «تولید جهانی» نیز الزاماً به معنای استثمار، بیکیفیتی یا وابستگی نیست. معیار صحیحتر این است:
آیا معماری تولید، در کنار ایجاد سود، توانایی جامعه و بنگاه را برای خلق ارزش در آینده حفظ و تقویت میکند؟
این تغییر پرسش، ما را از یک بحث جغرافیایی به یک بحث استراتژیک و سیستمی منتقل میکند.
یکی از دلایل شکست تصمیمهای صنعتی، مخلوط شدن مفاهیمی است که در سطوح متفاوتی عمل میکنند. استراتژی، پیشنهاد ارزش، زنجیره ارزش و جریان ارزش به هم مرتبطاند، اما جایگزین یکدیگر نیستند.
در واقع، استراتژی فقط یک تصمیم یا هدف کلی نیست، بلکه مجموعهای از چند انتخاب بههمپیوسته است. یک سازمان باید مشخص کند در چه بازاری فعالیت میکند، چه ارزشی به مشتری ارائه میدهد، چگونه میخواهد از رقبا بهتر باشد، برای رسیدن به این هدف به چه توانمندیهایی نیاز دارد و چه ساختارها و فرایندهایی باید از این توانمندیها پشتیبانی کنند. این توانمندیها حلقه اتصال میان تصمیمهای استراتژیک و اجرای روزمره سازمان هستند و باعث میشوند استراتژی از یک ایده روی کاغذ به عمل تبدیل شود.
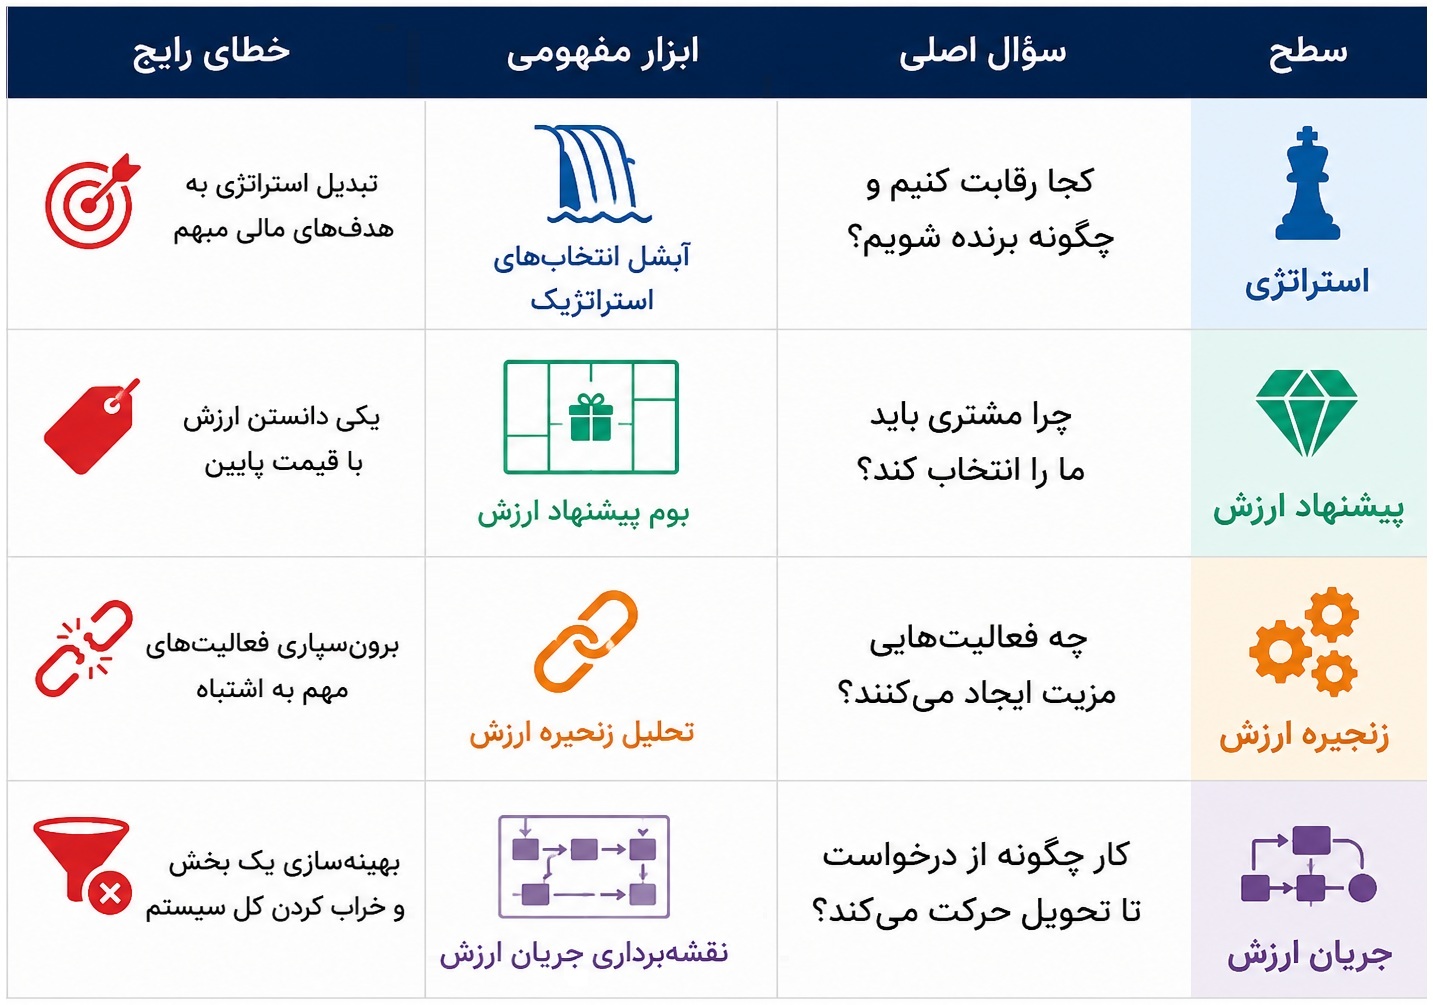
استراتژی فهرستی از آرزوها نیست. عباراتی مانند «رشد»، «کیفیت»، «نوآوری»، «رضایت مشتری» یا «کاهش هزینه» تا زمانی که با انتخاب و بدهبستان همراه نباشند، استراتژی محسوب نمیشوند. سازمانی که اعلام میکند همزمان ارزانترین، باکیفیتترین، سفارشیترین، سریعترین و محلیترین تولیدکننده بازار خواهد بود، احتمالاً هنوز انتخابی انجام نداده است.
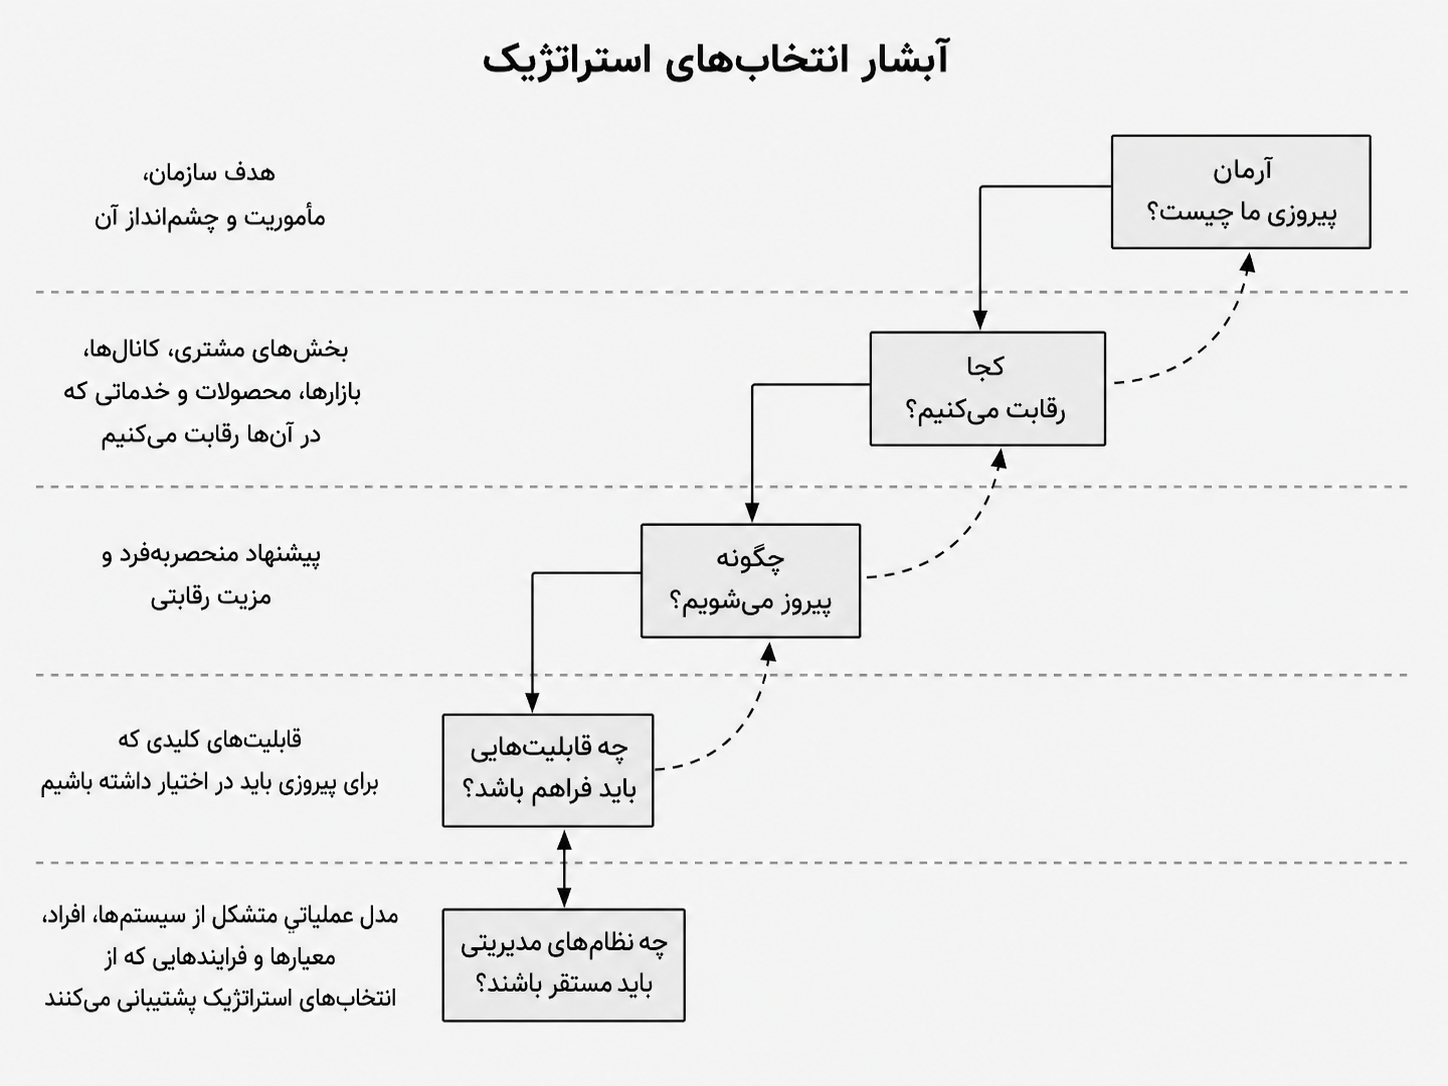
استراتژی واقعی مشخص میکند:
در کدام بخش بازار رقابت میکنیم؟
چه نوع مشتری را در اولویت قرار میدهیم؟
چه سطحی از کیفیت غیرقابل مذاکره است؟
کدام قابلیتها باید در مالکیت یا کنترل ما باقی بمانند؟
در کدام بخشها صرفاً باید «بهاندازه کافی خوب» باشیم؟
چه هزینههایی را حاضر نیستیم به نیروی کار، مصرفکننده یا جامعه منتقل کنیم؟
پیشنهاد ارزش توضیح میدهد که یک محصول یا خدمت دقیقاً چه مشکلی را برای مشتری حل میکند و چه منفعتی برای او به وجود میآورد. بنابراین، پیشنهاد ارزش فقط فهرستی از ویژگیهای فنی محصول نیست. برای مثال، مشتری در اصل مته نمیخرد؛ او میخواهد سوراخی ایجاد کند، کارش را سریعتر و دقیقتر انجام دهد و از نتیجه مطمئن باشد.
بوم پیشنهاد ارزش کمک میکند نیازهای واقعی مشتری بهتر شناخته شوند. این بوم سه موضوع را بررسی میکند:
کارهایی که مشتری میخواهد انجام دهد.
مشکلات و نگرانیهایی که در این مسیر دارد.
منافعی که انتظار دارد به دست آورد.
سپس مشخص میشود که محصول چگونه انجام کار را آسانتر میکند، از مشکلات و ریسکها میکاهد و نتیجهای مطلوب برای مشتری ایجاد میکند.
برای نمونه، ارزش یک ابزار تمیزکننده فقط به توانایی آن در پاک کردن سطح محدود نمیشود. ایمنی هنگام استفاده، دوام، تعمیرپذیری، راحتی کار، جدا نشدن قطعات، کیفیت ساخت و اعتماد به محل و شیوه تولید نیز میتوانند بخشی از پیشنهاد ارزش آن باشند.
مشکل زمانی به وجود میآید که سازمان در تبلیغات خود بر «کیفیت و ایمنی» تأکید میکند، اما در عمل فقط کاهش قیمت خرید را معیار موفقیت قرار میدهد. در چنین شرایطی، تصمیمهای داخلی سازمان با وعدهای که به مشتری داده است هماهنگ نیستند و ممکن است کیفیت، ایمنی و اعتماد مشتری برای کاهش هزینه قربانی شوند.
زنجیره ارزش به مجموعه فعالیتهایی گفته میشود که یک شرکت برای طراحی، تولید، عرضه، تحویل و پشتیبانی از محصول یا خدمت خود انجام میدهد. این فعالیتها فقط هزینه ایجاد نمیکنند؛ هرکدام میتوانند بر کیفیت محصول، سرعت تحویل، توان نوآوری، رضایت مشتری و تفاوت شرکت با رقبا اثر بگذارند.
برای مثال، در یک شرکت تولیدی، فعالیتهایی مانند طراحی محصول، انتخاب مواد اولیه، قالبسازی، ماشینکاری، مونتاژ، کنترل کیفیت، بستهبندی، توزیع و خدمات پس از فروش همگی بخشی از زنجیره ارزش هستند. اگر این فعالیتها بهدرستی طراحی و هماهنگ شوند، شرکت میتواند محصولی باکیفیتتر، ارزانتر، ایمنتر یا متفاوتتر از محصولات رقبا ارائه کند.
بنابراین، هنگام تصمیمگیری درباره برونسپاری، پرسش اصلی فقط این نیست که «کدام فعالیت را میتوان با هزینه کمتری به شرکت دیگری سپرد؟» پرسش مهمتر این است که:
از دست دادن کنترل، تجربه یا مهارت در کدام فعالیت میتواند توانایی آینده شرکت را برای نوآوری، حفظ کیفیت، ایجاد تمایز یا واکنش سریع به بحرانها کاهش دهد؟
ممکن است فعالیتهایی مانند قالبسازی، ماشینکاری دقیق، مهندسی مواد یا تعمیر تجهیزات در گزارشهای مالی، فعالیتهایی جانبی و پرهزینه به نظر برسند. بااینحال، این فعالیتها گاهی بخش مهمی از دانش فنی و تجربه عملی شرکت را در خود نگه میدارند. کارکنانی که سالها با مواد، ابزارها و ماشینآلات کار کردهاند، معمولاً دانشی دارند که بهطور کامل در نقشهها، دستورالعملها یا نرمافزارها ثبت نشده است. این دانش به شرکت کمک میکند عیبهای محصول را سریعتر پیدا کند، طراحی را بهبود دهد، هزینه تولید را کاهش دهد و در برابر مشکلات پیشبینینشده واکنش مناسبی نشان دهد.
برای نمونه، فرض کنیم یک شرکت تولیدکننده ابزار، ساخت قالبهای خود را فقط برای کاهش هزینه به یک تأمینکننده خارجی واگذار کند. در کوتاهمدت، هزینه تولید قالب ممکن است کمتر شود؛ اما بهمرور، شرکت تجربه اصلاح قالب، شناخت محدودیتهای مواد و توان حل سریع مشکلات تولید را از دست میدهد. در نتیجه، ایجاد یک محصول جدید زمان بیشتری میبرد، رفع نقصها دشوارتر میشود و شرکت برای هر تغییر کوچک به تأمینکننده وابسته خواهد شد.
در مقابل، نگه داشتن بعضی فعالیتهای مهم در داخل سازمان، حتی اگر در ظاهر کمی گرانتر باشد، میتواند توانایی شرکت را برای یادگیری، نوآوری و واکنش سریع حفظ کند. به همین دلیل، زنجیره ارزش فقط نقشهای از هزینهها نیست؛ بلکه معماری قابلیتهایی است که مزیت رقابتی امروز و آینده شرکت را شکل میدهند.
جریان ارزش (Value Stream) به مجموعه مراحلی گفته میشود که از زمان مطرح شدن نیاز یا ثبت سفارش مشتری آغاز میشود و تا زمانی ادامه پیدا میکند که محصول یا خدمت نهایی به او تحویل داده شود. این مسیر ممکن است شامل دریافت سفارش، طراحی، تهیه مواد اولیه، تولید، کنترل کیفیت، بستهبندی، ارسال و خدمات پس از فروش باشد.
هدف از بررسی جریان ارزش این است که مشخص شود کار در عمل چگونه در سازمان حرکت میکند و در کدام نقاط زمان، منابع یا اطلاعات هدر میروند. برای این منظور، از ابزاری به نام «نقشهبرداری جریان ارزش» (Value Stream Mapping) استفاده میشود. این ابزار کمک میکند مشکلاتی مانند انتظار طولانی، جابهجاییهای غیرضروری، دوبارهکاری، خطاهای اطلاعاتی، تولید بیش از نیاز، انبار اضافی و نقصهای کیفی شناسایی شوند.
برای مثال، ممکن است تولید یک قطعه فقط سه ساعت زمان ببرد، اما تحویل آن به مشتری سه هفته طول بکشد. علت این تفاوت میتواند انتظار برای تأیید مدیر، دیر رسیدن مواد اولیه، تولید در دستههای بسیار بزرگ، ارسال قطعه میان چند کارخانه یا تکرار کنترلهای غیرضروری باشد. در چنین شرایطی، زمان واقعی ایجاد ارزش کوتاه است، اما بخش زیادی از کل زمان صرف انتظار و فعالیتهایی میشود که از دید مشتری ارزشی ایجاد نمیکنند.
تفاوت مهم میان «زنجیره ارزش» (Value Chain) و «جریان ارزش» (Value Stream) در زاویه نگاه آنهاست. زنجیره ارزش نشان میدهد که شرکت برای طراحی، تولید، بازاریابی، تحویل و پشتیبانی محصول به چه فعالیتها و قابلیتهایی نیاز دارد و کدامیک از این فعالیتها میتوانند مزیت رقابتی ایجاد کنند. در مقابل، جریان ارزش نشان میدهد که یک سفارش یا درخواست مشخص در عمل چگونه از میان این فعالیتها عبور میکند و با چه سرعت و کیفیتی به نتیجه میرسد.
بنابراین، ممکن است زنجیره ارزش یک شرکت روی کاغذ منطقی و کامل به نظر برسد، اما جریان واقعی کار در آن دچار مشکل باشد. برای نمونه، شرکت ممکن است واحدهای طراحی، خرید، تولید، کنترل کیفیت و توزیع مناسبی داشته باشد، اما به دلیل تأییدهای طولانی، ارتباط ضعیف میان واحدها، فاصله زیاد تأمینکنندگان، خطا در انتقال اطلاعات یا وابستگی به یک منبع تأمین، سفارشها با تأخیر به مشتری برسند.
برای روشنتر شدن موضوع، یک شرکت تولیدکننده لوازم خانگی را در نظر بگیرید. این شرکت ممکن است طراحی مناسب، تجهیزات پیشرفته و شبکه فروش گستردهای داشته باشد؛ اما اگر واحد فروش، اطلاعات سفارش را ناقص ثبت کند، واحد تولید برای دریافت تأیید مدیریت چند روز منتظر بماند و قطعهای مهم نیز فقط از یک تأمینکننده دوردست تهیه شود، جریان ارزش شرکت کند و شکننده خواهد بود. در نتیجه، حتی با وجود امکانات مناسب، مشتری محصول را دیر دریافت میکند.
از سوی دیگر، سریع و کمهزینه بودن جریان ارزش نیز بهتنهایی کافی نیست. ممکن است یک کارخانه محصولی را با سرعت زیاد و هزینه کم تولید کند، اما آن محصول کیفیت، ایمنی یا دوام مورد انتظار مشتری را نداشته باشد. در این حالت، فرایند تولید کارآمد است، اما نتیجه آن ارزش پایداری برای مشتری ایجاد نمیکند.
برای مثال، اگر یک ابزار تمیزکننده با حذف مرحله کنترل کیفیت سریعتر تولید شود، هزینه و زمان تولید کاهش مییابد؛ اما احتمال جدا شدن قطعات و آسیب دیدن مصرفکننده افزایش پیدا میکند. در این شرایط، سرعت بیشتر نهتنها ارزش ایجاد نکرده، بلکه ریسک و نارضایتی مشتری را نیز افزایش داده است.
به همین دلیل، بهبود جریان ارزش باید در خدمت استراتژی (Strategy) و پیشنهاد ارزش (Value Proposition) سازمان باشد. ابتدا باید مشخص شود شرکت قصد دارد چه ارزشی برای مشتری ایجاد کند؛ سپس مسیر انجام کار باید بهگونهای اصلاح شود که همان ارزش با اتلاف کمتر، سرعت مناسبتر و کیفیت بالاتر تحویل داده شود.
در نتیجه، بهینهسازی جریان بدون داشتن جهتگیری استراتژیک روشن، ممکن است فقط باعث شود سازمان با سرعت بیشتری در مسیر اشتباه حرکت کند. هدف اصلی صرفاً سریعتر کردن کار نیست، بلکه باید اطمینان حاصل شود که کار درست، برای مشتری درست و با کیفیت مناسب انجام میشود.
برتری عملیاتی (Operational Excellence) به این معناست که یک سازمان بتواند فعالیتهای خود را با کیفیت مناسب، هزینه کنترلشده، سرعت مطلوب و کمترین میزان اتلاف انجام دهد. هیچ شرکتی نمیتواند برای مدت طولانی با دوبارهکاری مداوم، فرایندهای نامنظم، موجودیهای بدون برنامه، تأخیرهای طولانی و هزینههای کنترلنشده به فعالیت خود ادامه دهد. بنابراین، تلاش برای سادهتر کردن فرایندها و کاهش هزینههای غیرضروری، اقدامی منطقی و ضروری است.
مشکل زمانی آغاز میشود که برتری عملیاتی با «کاهش هزینه به هر قیمت» اشتباه گرفته شود. در این حالت، مدیران ممکن است هر فعالیت، ظرفیت یا منبعی را که در کوتاهمدت هزینه ایجاد میکند، نوعی اتلاف بدانند؛ در حالی که بعضی از این منابع برای حفظ کیفیت، نوآوری یا مقابله با بحران ضروریاند.
برای تصمیمگیری درست، باید میان سه مفهوم متفاوت تمایز قائل شد:
۳.۱. حذف اتلاف واقعی (Elimination of Waste)
اتلاف واقعی (Waste) شامل فعالیتهایی است که منابع مصرف میکنند، اما ارزش معناداری برای مشتری یا سازمان ایجاد نمیکنند. دوبارهکاری ناشی از خطا، انتظار طولانی برای دریافت تأیید، جابهجایی غیرضروری مواد، تولید بیش از میزان تقاضا و نگهداری موجودیهای بدون کاربرد، نمونههایی از اتلاف واقعیاند. برای مثال، اگر یک قطعه به دلیل ثبت اشتباه اطلاعات چند بار تولید شود، حذف علت این دوبارهکاری هم هزینه را کاهش میدهد و هم کیفیت و سرعت تحویل را بهبود میبخشد. چنین اقدامی نمونهای درست از برتری عملیاتی است.
۳.۲. حذف ظرفیت احتیاطی (Removal of Buffer Capacity)
ظرفیت احتیاطی (Buffer Capacity) به منابعی گفته میشود که همیشه بهطور کامل مورد استفاده قرار نمیگیرند، اما هنگام افزایش تقاضا، خرابی تجهیزات یا بروز اختلال به کمک سازمان میآیند. این ظرفیت میتواند شامل نیروی انسانی اضافی، تجهیزات پشتیبان، موجودی ایمنی یا یک تأمینکننده جایگزین باشد. ظرفیت احتیاطی ممکن است در شرایط عادی هزینهزا به نظر برسد، اما حذف کامل آن میتواند سازمان را در برابر حوادث آسیبپذیر کند. برای مثال، داشتن دو تأمینکننده برای یک قطعه مهم معمولاً گرانتر از خرید کامل آن از یک تأمینکننده است. بااینحال، اگر تأمینکننده اصلی به دلیل ورشکستگی، جنگ، اعتصاب یا حادثه طبیعی نتواند قطعه را تحویل دهد، تأمینکننده دوم مانع توقف کامل تولید خواهد شد. بنابراین، تأمینکننده دوم الزاماً اتلاف نیست؛ بلکه نوعی ظرفیت پشتیبان و ابزار مدیریت ریسک است.
۳.۳. حذف قابلیت راهبردی (Loss of Strategic Capability)
قابلیت راهبردی (Strategic Capability) مهارت، دانش، فناوری یا زیرساختی است که به سازمان امکان میدهد در آینده نوآوری کند، کیفیت خود را حفظ کند، محصول جدید بسازد یا به تغییرات بازار و بحرانها واکنش نشان دهد. بعضی فعالیتها ممکن است در گزارشهای مالی کوتاهمدت پرهزینه یا کمبازده به نظر برسند، اما در واقع بخش مهمی از توان رقابتی شرکت را حفظ میکنند. تعطیل کردن کارگاه نمونهسازی، کنار گذاشتن تیم تعمیر تجهیزات، حذف متخصصان قالبسازی یا واگذاری کامل مهندسی یک قطعه مهم میتواند به معنای از دست دادن یک قابلیت راهبردی باشد. برای نمونه، کارگاه نمونهسازی ممکن است بهطور مستقیم درآمدی ایجاد نکند، اما به مهندسان اجازه میدهد ایدههای جدید را سریع آزمایش کنند، ایرادهای طراحی را قبل از تولید انبوه پیدا کنند و محصول تازهای توسعه دهند. حذف این کارگاه ممکن است هزینههای امروز را کاهش دهد، اما سرعت و توان نوآوری آینده شرکت را نیز کم خواهد کرد. به همین دلیل، حذف تأمینکننده دوم، کنار گذاشتن موجودی ایمنی یک قطعه بحرانی، تعطیل کردن کارگاه نمونهسازی یا از بین بردن تیم تعمیر و ابزارسازی را نباید بدون بررسی، «حذف اتلاف» نامید. این تصمیمها ممکن است در واقع باعث حذف اختیار عمل راهبردی (Strategic Optionality) شوند. اختیار عمل راهبردی (Strategic Optionality) یعنی سازمان در آینده چند راه برای واکنش داشته باشد. شرکتی که تأمینکننده جایگزین، دانش فنی داخلی یا تجهیزات پشتیبان دارد، هنگام بروز مشکل گزینههای بیشتری در اختیار خواهد داشت. در مقابل، شرکتی که همه این ظرفیتها را برای کاهش هزینه حذف کرده است، ممکن است در شرایط بحرانی تنها به یک مسیر وابسته باشد.
برونسپاری (Outsourcing) یعنی واگذاری بخشی از فعالیتهای سازمان به یک شرکت یا تأمینکننده خارجی. انتخاب تأمینکنندهای با قیمت پایینتر میتواند در کوتاهمدت مزایای واقعی و قابلاندازهگیری ایجاد کند، از جمله:
کاهش بهای تمامشده (Cost of Goods Sold)
آزاد شدن سرمایه (Capital Release)
دسترسی به صرفههای ناشی از مقیاس (Economies of Scale)
انتقال بخشی از پیچیدگی عملیاتی (Operational Complexity)
تمرکز مدیریت بر فعالیتهای اصلی (Core Activities)
بهبود حاشیه سود (Profit Margin)
بهبود جریان نقدی (Cash Flow)
صرفههای ناشی از مقیاس (Economies of Scale) زمانی شکل میگیرند که یک تأمینکننده به دلیل تولید حجم زیادی از یک محصول، بتواند هزینه هر واحد را کاهش دهد. برای مثال، شرکتی که برای دهها تولیدکننده قطعه مشابه میسازد، ممکن است بتواند مواد اولیه را ارزانتر بخرد و از تجهیزات خود بهطور کاملتری استفاده کند. در نتیجه، قیمت پیشنهادی آن از هزینه تولید داخلی یک مشتری کمتر خواهد بود.
این مزایا واقعیاند و نباید نادیده گرفته شوند. تجارت جهانی (Global Trade) و تخصصگرایی (Specialization) باعث شدهاند بسیاری از کالاها با قیمت پایینتر تولید شوند، فناوریهای پیشرفته در اختیار کشورهای بیشتری قرار گیرند و تولیدکنندگان به بازارهای بزرگتری دسترسی پیدا کنند.
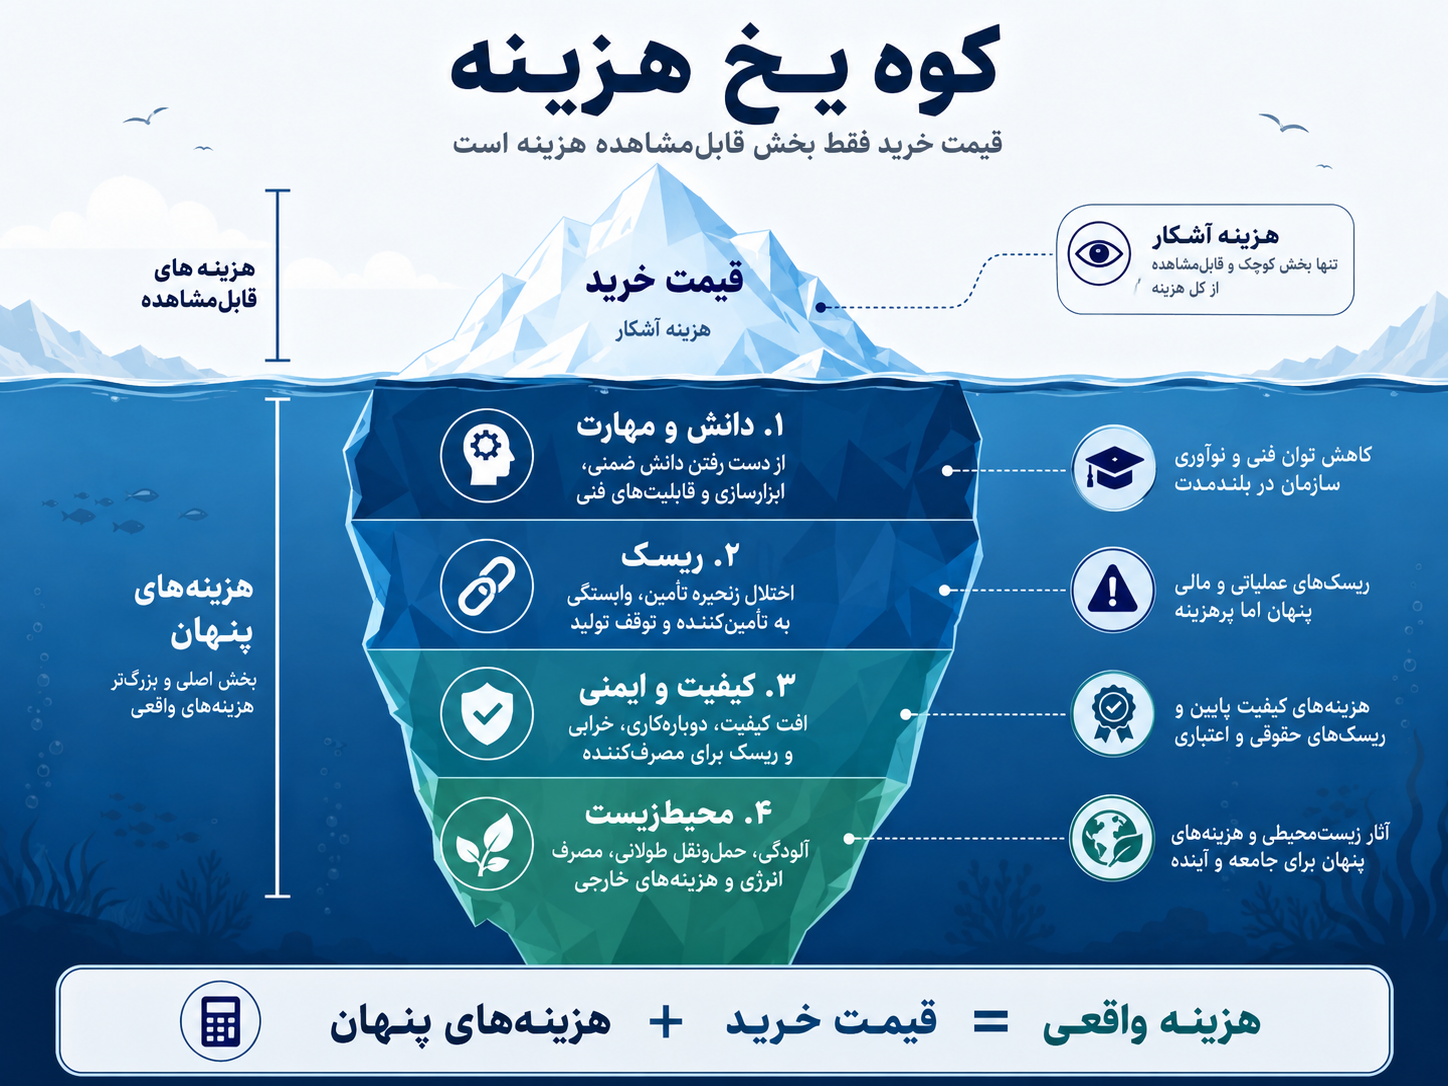
اما تصمیم درست فقط با مشاهده قیمت پیشنهادی تأمینکننده گرفته نمیشود. مشکل زمانی ایجاد میشود که سازمان، قیمت درجشده در فاکتور را با هزینه اقتصادی واقعی (True Economic Cost) برابر بداند.
برای مثال، فرض کنیم تولید داخلی یک قطعه ۱۲ یورو هزینه دارد، اما یک تأمینکننده خارجی همان قطعه را با قیمت ۸ یورو عرضه میکند. در نگاه اول، برونسپاری هر قطعه ۴ یورو صرفهجویی ایجاد میکند. اما برای محاسبه هزینه واقعی، باید هزینه حملونقل، بیمه، انبارداری، کنترل کیفیت، زمان طولانی تحویل، نوسان نرخ ارز، احتمال تأخیر، خطر توقف تولید و هزینه رفع قطعات معیوب نیز در نظر گرفته شود.
ممکن است پس از محاسبه این موارد مشخص شود که هزینه واقعی هر قطعه بسیار بیشتر از ۸ یورو است. حتی اگر هزینه عادی همچنان پایینتر باشد، یک اختلال جدی در تأمین میتواند خط تولید را برای چند هفته متوقف کند و خسارتی بهمراتب بیشتر از صرفهجویی اولیه به وجود آورد.
بنابراین، مقایسه درست باید بر اساس هزینه کل مالکیت (Total Cost of Ownership) انجام شود، نه فقط قیمت خرید. هزینه کل مالکیت شامل تمام هزینههایی است که در طول خرید، حمل، نگهداری، استفاده، کنترل کیفیت، تعمیر، جایگزینی و مدیریت ریسک ایجاد میشوند.
در نتیجه، هدف برتری عملیاتی حذف تمام ظرفیتها و کاهش همه هزینهها نیست. هدف آن حذف اتلاف واقعی، افزایش کیفیت و استفاده هوشمندانه از منابع است؛ بدون آنکه سازمان توان نوآوری، انعطافپذیری و مقاومت خود را در برابر بحرانها از دست بدهد. یک سازمان کارآمد فقط ارزانتر عمل نمیکند؛ بلکه میداند کدام هزینه باید حذف شود و کدام هزینه برای حفظ آینده آن ضروری است.
هنگامی که یک شرکت درباره خرید، تولید داخلی یا برونسپاری (Outsourcing) تصمیم میگیرد، معمولاً نخستین عددی که میبیند قیمت درجشده در فاکتور است. برای مثال، اگر تولید داخلی یک قطعه ۱۵ یورو هزینه داشته باشد و یک تأمینکننده خارجی همان قطعه را با قیمت ۱۰ یورو عرضه کند، در نگاه اول برونسپاری انتخاب اقتصادیتری به نظر میرسد.
اما قیمت خرید فقط بخشی از هزینه واقعی تصمیم را نشان میدهد. بسیاری از هزینهها در فاکتور ثبت نمیشوند و ممکن است ماهها یا سالها بعد آشکار شوند. این هزینههای پنهان (Hidden Costs) میتوانند شامل کاهش دانش فنی، افزایش وابستگی به تأمینکنندگان، طولانی شدن زمان تحویل، افت کیفیت، افزایش ریسک توقف تولید، هزینههای زیستمحیطی و کاهش توان واکنش به بحران باشند.
برای نمونه، ممکن است خرید یک قطعه از تأمینکنندهای دوردست ارزانتر باشد، اما شرکت مجبور شود موجودی بیشتری نگهداری کند، هزینه حملونقل و کنترل کیفیت بپردازد و خطر تأخیر یا توقف تولید را بپذیرد. همچنین ممکن است با واگذاری کامل تولید، مهارتهایی را از دست بدهد که در آینده برای طراحی محصول جدید یا حل یک مشکل فنی به آنها نیاز دارد.
بنابراین، برای ارزیابی درست یک تصمیم نباید فقط قیمت خرید را بررسی کرد. باید هزینه کل مالکیت (Total Cost of Ownership) و پیامدهای بلندمدت آن تصمیم نیز در نظر گرفته شوند. هزینه کل مالکیت شامل همه هزینههای مستقیم و غیرمستقیمی است که از زمان خرید تا استفاده، نگهداری، تعمیر، جایگزینی و مدیریت ریسک ایجاد میشوند.
یکی از مهمترین هزینههای پنهان، فرسایش دانش ضمنی و هوش صنعتی است.
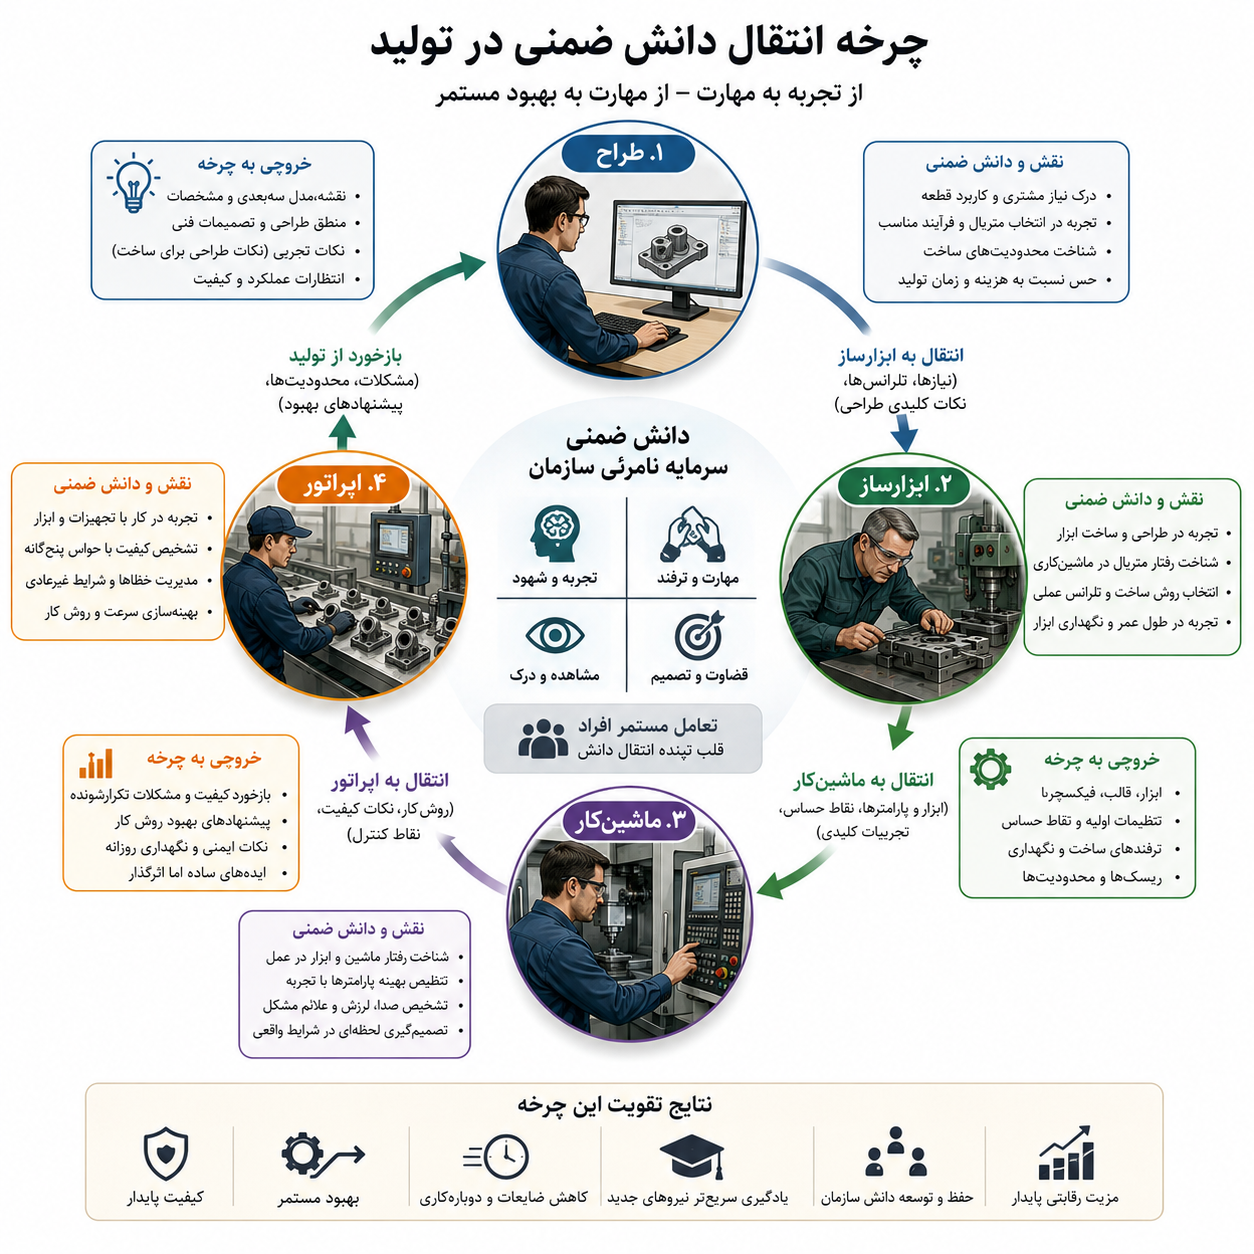
بخش مهمی از توانایی یک شرکت یا کشور برای تولید، فقط در نقشههای فنی، دستورالعملها، نرمافزارها و فایلهای مهندسی ذخیره نشده است. مقدار زیادی از این توانایی در تجربه عملی افراد وجود دارد؛ تجربهای که معمولاً نمیتوان آن را بهطور کامل نوشت، ثبت کرد یا در یک پایگاه داده قرار داد.
به این نوع آگاهی، دانش ضمنی (Tacit Knowledge) گفته میشود. دانش ضمنی دانشی است که افراد در طول سالها کار کردن، مشاهده، آزمون و خطا و همکاری با دیگران به دست میآورند. فرد ممکن است بتواند کاری را بهدرستی انجام دهد، اما نتواند تمام جزئیات تصمیمهای خود را بهصورت دقیق توضیح دهد.
برای مثال، یک اپراتور باتجربه ممکن است از تغییر صدای دستگاه متوجه شود که ابزار در حال فرسوده شدن است. یک ماشینکار ماهر ممکن است با لمس قطعه یا مشاهده سطح آن تشخیص دهد که سرعت برش مناسب نیست. یک قالبساز ممکن است بداند برای اصلاح یک نقص، باید کدام بخش قالب را ابتدا تغییر دهد. یک متخصص مواد نیز ممکن است از روی رنگ، بو، بافت یا رفتار ماده در برابر حرارت، وجود یک مشکل را تشخیص دهد.
این اطلاعات معمولاً در دفترچه راهنما نوشته نشدهاند. آنها در ذهن، حافظه و تجربه افراد قرار دارند و از طریق کار مشترک، شاگردی، مشاهده مستقیم، تکرار و حل مسئله منتقل میشوند.
در کنار دانش ضمنی، مفهومی گستردهتر به نام هوش صنعتی (Industrial Intelligence) نیز وجود دارد. هوش صنعتی فقط دانش یک فرد نیست، بلکه مجموع تجربهها، مهارتها، ارتباطات و روشهای حل مسئله در یک شبکه تولیدی است. این شبکه ممکن است شامل طراحان، مهندسان، اپراتورها، ماشینکاران، قالبسازان، تعمیرکاران، تأمینکنندگان مواد و سازندگان تجهیزات باشد.
توان واقعی تولید زمانی شکل میگیرد که این افراد و تخصصها بتوانند بهطور مداوم با یکدیگر ارتباط داشته باشند. طراح از مشکل اپراتور آگاه میشود، اپراتور محدودیت دستگاه را به مهندس منتقل میکند، قالبساز پیشنهاد اصلاح میدهد و تأمینکننده ماده مناسبتری معرفی میکند. نتیجه این ارتباط، یادگیری و بهبود مستمر است.
برای مثال، فرض کنیم یک شرکت تولیدکننده ابزار، ساخت قالبهای خود را بهطور کامل به یک تأمینکننده خارجی واگذار کند. در کوتاهمدت ممکن است هزینه قالب کاهش پیدا کند؛ اما بهتدریج ارتباط روزانه میان طراح، قالبساز و اپراتور از بین میرود. در نتیجه، طراح کمتر با محدودیتهای واقعی تولید آشنا میشود، اصلاح قالب زمان بیشتری میبرد و حل مشکلات به تأمینکننده خارجی وابسته میشود.
اگر این وضعیت چند سال ادامه پیدا کند، شرکت ممکن است نهتنها تجهیزات، بلکه توان طراحی و اصلاح قالب را نیز از دست بدهد. حتی اگر بعدها تصمیم بگیرد این فعالیت را دوباره به داخل سازمان بازگرداند، خرید یک دستگاه جدید برای بازسازی آن قابلیت کافی نخواهد بود.
ماشینآلات را میتوان خرید، اما تجربه انباشته، روابط کاری و مهارتهای شکلگرفته در طول زمان را نمیتوان یکشبه تهیه کرد.
برای روشنتر شدن موضوع، یک کارخانه ریختهگری را در نظر بگیرید. نقشه یک قطعه ممکن است ابعاد، جنس ماده و دمای موردنیاز را مشخص کند، اما کیفیت نهایی به جزئیات دیگری نیز وابسته است؛ مانند نحوه آمادهسازی قالب، زمان دقیق ریختن ماده، شرایط محیط، سرعت سرد شدن و واکنش مناسب هنگام مشاهده یک نقص. بخشی از این دانش فقط در تجربه کارکنان باتجربه وجود دارد.
اگر کارخانه تعطیل شود و افراد متخصص آن پراکنده شوند، بازگرداندن همان توان تولید در آینده بسیار دشوار خواهد بود. حتی با خرید تجهیزات مشابه، ممکن است کیفیت محصول پایینتر باشد، میزان ضایعات افزایش پیدا کند و حل مشکلات ماهها یا سالها زمان ببرد.
به همین دلیل، کنار گذاشتن فعالیتهایی مانند قالبسازی، ماشینکاری دقیق، ریختهگری، تعمیرات تخصصی یا ساخت ابزار فقط به معنای از دست دادن چند شغل نیست. در این فرایند، شبکهای از مهارتها، روابط، تأمینکنندگان فرعی، زبان فنی مشترک و توان حل مسئله نیز تضعیف میشود.
اکوسیستم صنعتی (Industrial Ecosystem)
این شبکه را میتوان اکوسیستم صنعتی (Industrial Ecosystem) نامید. اکوسیستم صنعتی مجموعهای از شرکتها، افراد، تخصصها و زیرساختهایی است که در کنار یکدیگر امکان تولید، تعمیر، نوآوری و توسعه محصول را فراهم میکنند. ضعف هر بخش از این شبکه میتواند عملکرد سایر بخشها را نیز مختل کند.
برای مثال، ممکن است یک کشور هنوز کارخانه مونتاژ داشته باشد، اما اگر تولیدکننده قالب، سازنده ابزار، تأمینکننده مواد تخصصی و تعمیرکار تجهیزات در آن کشور باقی نمانده باشند، کارخانه برای ادامه فعالیت به خارج وابسته خواهد شد. در این حالت، وجود خط مونتاژ بهتنهایی به معنای برخورداری از توان کامل صنعتی نیست.
فرسایش دانش ضمنی معمولاً بهآرامی اتفاق میافتد و به همین دلیل در گزارشهای مالی کوتاهمدت دیده نمیشود. با بازنشسته شدن متخصصان، تعطیلی کارگاهها و کاهش فرصتهای آموزشی، بخشی از دانش از بین میرود، بدون آنکه ارزش مالی آن بهطور دقیق محاسبه شود.
پیامد این فرسایش زمانی آشکار میشود که شرکت بخواهد محصول جدیدی طراحی کند، نقصی پیچیده را برطرف سازد، تولید را افزایش دهد یا در برابر یک اختلال خارجی واکنش نشان دهد. در چنین شرایطی مشخص میشود که دانش و قابلیتهایی که زمانی در دسترس بودند، دیگر وجود ندارند.
بنابراین، اهمیت تولید یک قطعه را نباید فقط بر اساس قیمت یا میزان فروش آن سنجید. ممکن است یک قطعه ظاهراً ساده ارزش مالی زیادی نداشته باشد، اما ساخت آن به حفظ مجموعهای از مهارتها و قابلیتهای مهم کمک کند. این تواناییها ممکن است در آینده برای تولید قطعات پیچیدهتر، تعمیر تجهیزات حیاتی یا کاهش وابستگی خارجی ضروری باشند.
در نتیجه، یکی از هزینههای پنهان برونسپاری طولانیمدت یا تعطیلی تولید، از دست رفتن دانش ضمنی (Tacit Knowledge)، هوش صنعتی (Industrial Intelligence) و اکوسیستم مهارت (Skills Ecosystem) است. این هزینه در فاکتور خرید نوشته نمیشود، اما میتواند توان نوآوری، استقلال صنعتی و قدرت واکنش سازمان یا کشور را برای سالهای طولانی کاهش دهد.
پایینتر بودن قیمت یک قطعه همیشه به این معنا نیست که آن قطعه با بهرهوری بیشتر تولید شده است. گاهی قیمت پایینتر نتیجه این است که بخشی از هزینههای واقعی تولید در قیمت محصول محاسبه نشدهاند و به محیطزیست یا جامعه منتقل شدهاند.
برای مثال، ممکن است یک کارخانه با استفاده از برق تولیدشده از سوختهای آلاینده، پرداخت هزینه کمتری برای دفع پسماند، رعایت استانداردهای زیستمحیطی ضعیفتر یا انتقال مواد اولیه و محصول در مسافتهای بسیار طولانی، قطعهای ارزانتر تولید کند. در چنین شرایطی، هزینه واقعاً از بین نرفته است؛ فقط شخص یا نهادی که آن را پرداخت میکند تغییر کرده است.
شرکت خریدار، کاهش قیمت را در گزارشهای مالی خود ثبت میکند؛ اما جامعه ممکن است همان هزینه را به شکل آلودگی هوا و آب، افزایش بیماری، تخریب منابع طبیعی، انتشار بیشتر گازهای گلخانهای یا هزینه پاکسازی محیطزیست بپردازد.
برای نمونه، فرض کنیم تولید یک قطعه در کارخانه داخلی ۱۰ یورو هزینه داشته باشد، اما یک تأمینکننده خارجی آن را با قیمت ۷ یورو عرضه کند. این اختلاف قیمت ممکن است نتیجه فناوری بهتر و بهرهوری بالاتر باشد؛ اما ممکن است تأمینکننده خارجی هزینه تصفیه پساب را نپردازد، از انرژی آلاینده استفاده کند یا پسماند خود را بدون مدیریت مناسب دفع کند. در این صورت، سه یورو هزینه واقعاً حذف نشده است؛ بلکه بخشی از آن به محیطزیست و مردم محل تولید منتقل شده است.
اقتصاددانان این وضعیت را برونریز منفی (Negative Externality) مینامند. برونریز منفی زمانی رخ میدهد که فعالیت یک شرکت برای دیگران هزینه ایجاد کند، اما آن هزینه در قیمت محصول یا محاسبات مالی شرکت ثبت نشود.
در اینجا باید میان دو مفهوم تفاوت قائل شد:
هزینه خصوصی (Private Cost): هزینهای که مستقیماً توسط شرکت پرداخت میشود؛ مانند قیمت مواد اولیه، دستمزد، انرژی و حملونقل.
هزینه اجتماعی (Social Cost): مجموع هزینه خصوصی و هزینههایی که فعالیت شرکت به جامعه و محیطزیست تحمیل میکند.
اگر تصمیم خرید فقط بر اساس هزینه خصوصی گرفته شود، ممکن است گزینهای ارزانتر انتخاب شود که هزینه اجتماعی بسیار بیشتری دارد. به همین دلیل، ارزیابی درست تأمینکنندگان باید علاوه بر قیمت، مصرف انرژی، روش دفع پسماند، فاصله حملونقل، میزان انتشار آلایندهها و رعایت استانداردهای زیستمحیطی را نیز در نظر بگیرد.
کاهش هزینه تولید همیشه از طریق افزایش بهرهوری اتفاق نمیافتد. گاهی شرکت یا تأمینکننده برای ارزانتر کردن محصول، تغییرات کوچکی در مواد، طراحی یا فرایند کنترل کیفیت ایجاد میکند.
این تغییرات ممکن است شامل کاهش ضخامت ماده، استفاده از آلیاژی ارزانتر، کم کردن نقاط اتصال، حذف برخی آزمایشها، کوتاه کردن زمان کنترل کیفیت یا استفاده از قطعاتی با دقت ساخت پایینتر باشد.
هرکدام از این تغییرات ممکن است بهتنهایی صرفهجویی اندکی ایجاد کند؛ اما ترکیب آنها میتواند ساختار ایمنی محصول را تضعیف کند. مشکل این است که مشتری معمولاً هنگام خرید نمیتواند این کاهش کیفیت را مشاهده کند.
برای مثال، مشتری میتواند رنگ، اندازه و ظاهر یک ابزار را ببیند، اما نمیتواند بهآسانی کیفیت جوش داخلی، مقاومت ماده در برابر خستگی، استحکام نقاط اتصال یا نتیجه آزمایشهای طولانیمدت را ارزیابی کند. به این ویژگیها، ویژگیهای پنهان کیفیت (Hidden Quality Attributes) گفته میشود.
برسهای سیمی تمیزکننده کبابپز نمونهای روشن از این مسئلهاند. اگر اتصال رشتههای فلزی به بدنه ضعیف باشد، ممکن است این رشتهها هنگام استفاده جدا شوند، به غذا بچسبند و وارد بدن مصرفکننده شوند. چنین حادثهای میتواند باعث جراحت داخلی و حتی نیاز به جراحی شود.
در سال ۲۰۲۶، کمیسیون ایمنی محصولات مصرفی ایالات متحده (U.S. Consumer Product Safety Commission) چند فراخوان بزرگ برای برسهای سیمی برندهای Nexgrill، Weber و Cuisinart صادر کرد که در مجموع بیش از ۱۵ میلیون محصول را در بر میگرفت.
این مثال به معنای آن نیست که تمام محصولات ارزان ناایمناند یا همه محصولات وارداتی کیفیت پایینی دارند. مسئله اصلی، نوع نظام تصمیمگیری و پاداشدهی است. اگر سازمان فقط کاهش قیمت خرید را موفقیت بداند، تأمینکنندگان نیز برای برنده شدن در رقابت قیمتی تحت فشار قرار میگیرند. در این وضعیت، ویژگیهایی که مشتری نمیتواند پیش از خرید بررسی کند، بیشتر در معرض کاهش یا حذف قرار میگیرند.
برای مثال، حذف یک مرحله آزمایش ممکن است برای هر محصول فقط چند سنت صرفهجویی ایجاد کند. این صرفهجویی در تولید میلیونها واحد عدد بزرگی میشود، اما اگر باعث افزایش احتمال خرابی یا آسیب مصرفکننده شود، هزینه فراخوان محصول، جبران خسارت، شکایت حقوقی و از بین رفتن اعتبار برند میتواند بسیار بیشتر از صرفهجویی اولیه باشد.
بنابراین، کیفیت و ایمنی (Quality and Safety) نباید فقط به بازرسی محصول نهایی محدود شوند. آنها باید از مرحله طراحی، انتخاب مواد، تعیین روش تولید، ارزیابی تأمینکننده و انجام آزمایشهای لازم در محصول ایجاد شوند.
کارخانه فقط مکانی برای تبدیل مواد اولیه به محصول نیست. فعالیت یک کارخانه میتواند شبکه بزرگی از درآمد، مهارت، آموزش، کسبوکارهای جانبی و تقاضای محلی ایجاد کند.
کارکنان کارخانه درآمد خود را در فروشگاهها و خدمات محلی خرج میکنند. تأمینکنندگان کوچک برای کارخانه قطعه، ابزار، بستهبندی یا خدمات تعمیراتی فراهم میکنند. مراکز آموزشی نیز برای تأمین نیروی موردنیاز کارخانه، دورههای فنی و حرفهای برگزار میکنند. به این ترتیب، فعالیت صنعتی به شکلگیری یک اکوسیستم اقتصادی محلی (Local Economic Ecosystem) کمک میکند.
انتقال تولید به منطقهای دیگر ممکن است برای یک شرکت از نظر مالی منطقی باشد. اما اگر تعداد زیادی از شرکتها بهطور همزمان همین تصمیم را بگیرند، پیامدهای آن فقط به تعطیلی چند خط تولید محدود نمیشود.
این پیامدها میتوانند شامل موارد زیر باشند:
کاهش فرصت یادگیری مهارتهای فنی
کاهش قدرت چانهزنی نیروی کار (Bargaining Power)
کوچک شدن طبقه متوسط صنعتی
مهاجرت نیروهای متخصص
کاهش درآمدهای مالیاتی شهر یا منطقه
تعطیلی تأمینکنندگان و کسبوکارهای مکمل
کاهش سرمایهگذاری در آموزشهای فنی
وابستگی بیشتر منطقه به چند فعالیت اقتصادی محدود
برای مثال، فرض کنیم یک کارخانه بزرگ تولید تجهیزات در شهری کوچک تعطیل شود. در مرحله نخست، کارکنان کارخانه شغل خود را از دست میدهند. پس از مدتی، شرکتهای کوچک تعمیراتی، حملونقل، بستهبندی و قطعهسازی نیز بخشی از مشتریان خود را از دست میدهند. فروشگاهها و خدمات محلی با کاهش تقاضا مواجه میشوند و شهرداری نیز مالیات کمتری دریافت میکند. در نتیجه، پیامد یک تصمیم شرکتی به کل جامعه منتقل میشود.
هیچ مدیر یا شرکت منفردی الزاماً مسئول تمام این پیامدها نیست. هر شرکت ممکن است بر اساس اطلاعات مالی خود تصمیمی منطقی گرفته باشد. اما جمع شدن تعداد زیادی از تصمیمهای منطقی در سطح شرکت میتواند نتیجهای نامطلوب در سطح اقتصاد و جامعه ایجاد کند.
این وضعیت تفاوت میان بهینه محلی (Local Optimum) و بهینه کل سیستم (System Optimum) را نشان میدهد.
بهینه محلی یعنی هر بخش فقط عملکرد و منافع خودش را بهتر کند. برای مثال، واحد خرید ممکن است با انتخاب ارزانترین تأمینکننده، هزینه خرید را کاهش دهد و به هدف خود برسد.
اما بهینه کل سیستم یعنی تصمیم بر اساس اثر آن بر کل سازمان و محیط پیرامون گرفته شود. ممکن است خرید ارزانتر باعث افزایش هزینه کنترل کیفیت، طولانی شدن زمان تحویل، تضعیف تأمینکنندگان محلی یا افزایش خطر توقف تولید شود. در این صورت، واحد خرید به هدف محلی خود رسیده است، اما عملکرد کل سیستم ضعیفتر شده است.
بنابراین، تصمیمهای تولید و برونسپاری (Outsourcing) باید علاوه بر هزینه مستقیم، اثرات بلندمدت آنها بر نیروی کار، شبکه تأمین، جامعه محلی و قابلیتهای صنعتی را نیز در نظر بگیرند.
بعضی منابع و ظرفیتها در شرایط عادی کماستفاده یا حتی اضافی به نظر میرسند. برای مثال، ممکن است یک شرکت دو تأمینکننده برای یک قطعه داشته باشد، مقداری موجودی ایمنی نگهداری کند، بخشی از ظرفیت تولید خود را خالی بگذارد یا یک تیم داخلی برای نمونهسازی و تعمیر تجهیزات حفظ کند.
از نگاه حسابداری کوتاهمدت، این منابع هزینه ایجاد میکنند. تأمینکننده دوم ممکن است قیمت بالاتری داشته باشد، نگهداری موجودی به سرمایه و فضای انبار نیاز دارد و تیم نمونهسازی نیز ممکن است همیشه مشغول یک پروژه درآمدزا نباشد.
اما این منابع یک مزیت مهم ایجاد میکنند:
آنها در زمان بحران، گزینههای بیشتری در اختیار سازمان قرار میدهند. به این مزیت، ارزش اختیار (Option Value) گفته میشود.
ارزش اختیار به این معناست که سازمان امروز هزینهای محدود میپردازد تا حق انتخاب و امکان واکنش خود را در آینده حفظ کند. این مفهوم شبیه یک بیمه است. بیمه در روزهای عادی هزینه محسوب میشود، اما هنگام وقوع حادثه اهمیت واقعی آن آشکار میشود.
برای مثال، فرض کنیم یک شرکت تمام قطعات حیاتی خود را فقط از یک تأمینکننده خریداری کند، زیرا قیمت آن پایینتر است. تا زمانی که تأمینکننده بدون مشکل فعالیت میکند، این تصمیم بسیار کارآمد به نظر میرسد. اما اگر کارخانه تأمینکننده دچار آتشسوزی شود، مسیر حملونقل بسته شود یا محدودیت تجاری جدیدی ایجاد شود، تولید شرکت ممکن است بهطور کامل متوقف شود.
اگر شرکت از قبل یک تأمینکننده دوم (Second Supplier) را حفظ کرده باشد، حتی اگر بخشی از خریدهای خود را با قیمت بیشتری از او انجام دهد، میتواند در زمان بحران سفارشهای بیشتری به آن تأمینکننده منتقل کند. هزینه اضافی تأمینکننده دوم در واقع هزینه حفظ امکان واکنش بوده است.
موجودی ایمنی (Safety Stock) نیز همین نقش را دارد. نگهداری چند هفته موجودی از یک قطعه بحرانی ممکن است هزینه انبارداری و خواب سرمایه ایجاد کند، اما در صورت تأخیر تأمینکننده، از توقف خط تولید جلوگیری میکند.
تیم داخلی نمونهسازی (In-house Prototyping Team) نمونه دیگری از ارزش اختیار است. این تیم ممکن است در شرایط عادی به اندازه یک واحد تولیدی درآمد مستقیم ایجاد نکند، اما هنگام طراحی محصول جدید، اصلاح فوری یک قطعه یا حل یک نقص فنی، امکان واکنش سریع را فراهم میکند.
ظرفیت ذخیره یا ظرفیت پشتیبان (Reserve Capacity) نیز ممکن است همیشه استفاده نشود، اما هنگام افزایش ناگهانی تقاضا، خرابی دستگاه یا توقف یکی از خطوط تولید، به شرکت کمک میکند فعالیت خود را ادامه دهد.
اگر ارزش اختیار (Option Value) در محاسبات مالی وارد نشود، مدیران ممکن است این منابع را صرفاً بهعنوان هزینههای اضافی حذف کنند. نتیجه این است که شرکت در شرایط عادی ظاهراً کارآمدتر میشود، اما هنگام وقوع اختلال، گزینهای برای واکنش ندارد.
بنابراین، تمام ظرفیتهای استفادهنشده را نباید اتلاف دانست. برخی از آنها منابعی برای حفظ انعطافپذیری (Flexibility)، تابآوری (Resilience) و اختیار عمل راهبردی (Strategic Optionality) هستند.
تصمیم درست آن نیست که سازمان تمام ظرفیتهای پشتیبان را حفظ کند یا همه آنها را حذف کند. سازمان باید مشخص کند کدام اختلالها میتوانند فعالیت آن را بهطور جدی متوقف کنند و برای مقابله با آنها چه سطحی از موجودی، ظرفیت، مهارت یا تنوع تأمینکنندگان ضروری است.
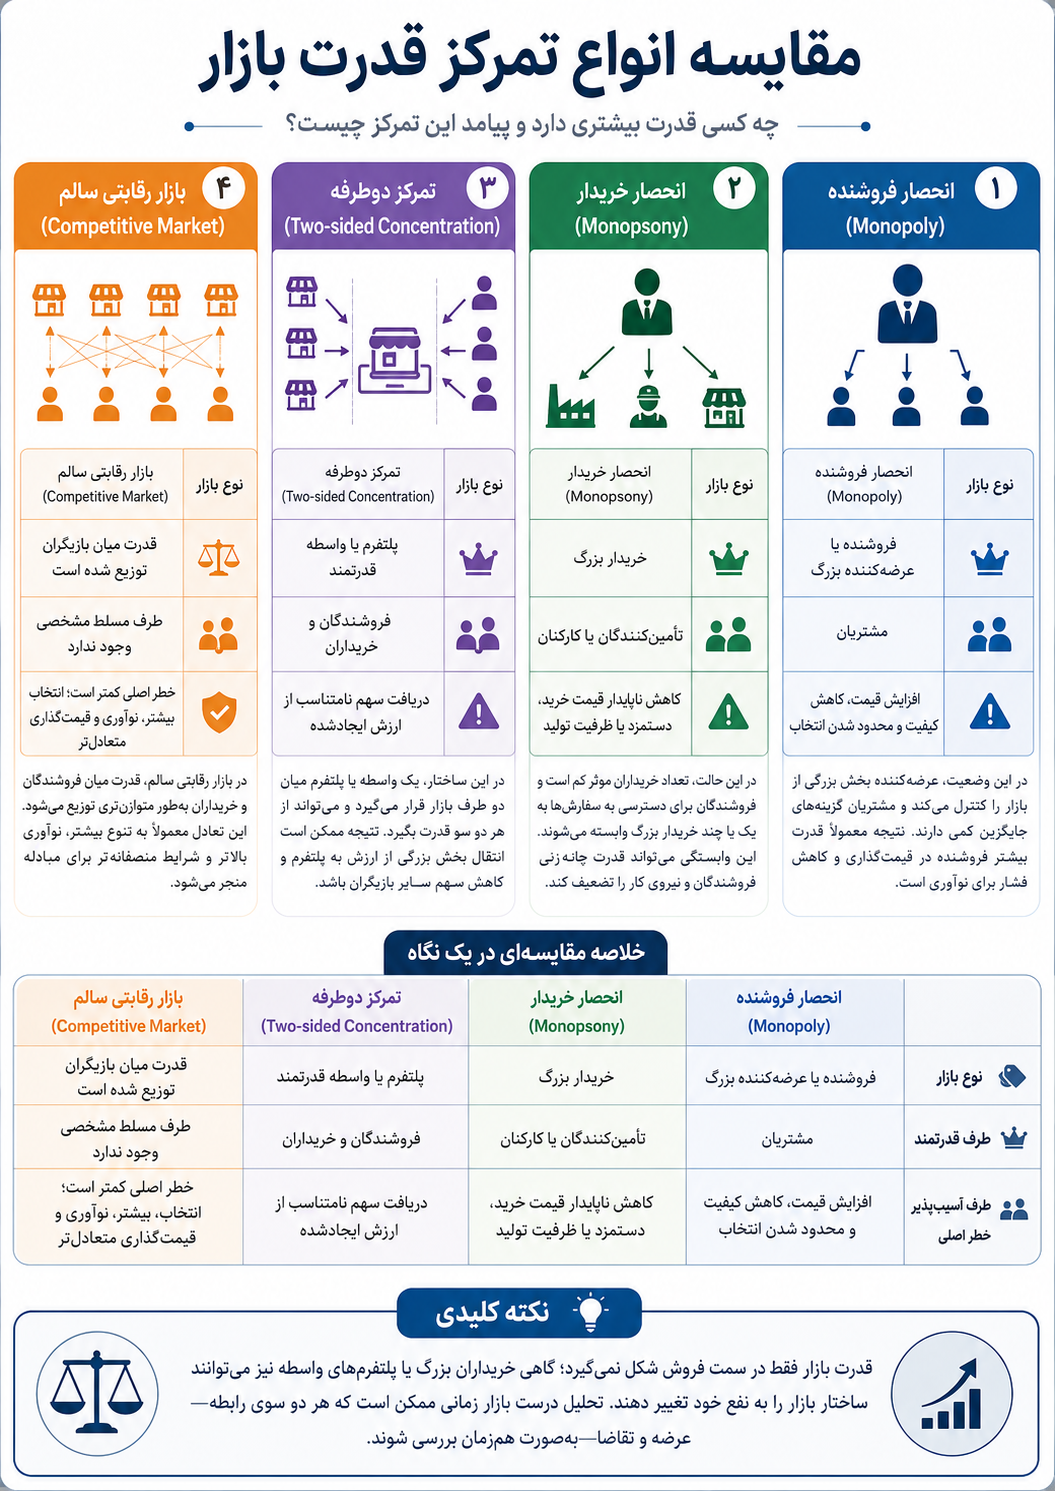
قدرت بازار (Market Power) فقط در اختیار فروشندگان بزرگ نیست. این قدرت میتواند هم در سمت فروش و هم در سمت خرید شکل بگیرد.
در بیشتر بحثها، توجه اصلی به شرکتی است که بخش بزرگی از یک محصول را عرضه میکند. چنین شرکتی ممکن است به دلیل نبود رقبای کافی، قیمت را افزایش دهد، کیفیت را کاهش دهد یا ورود شرکتهای جدید به بازار را دشوار کند. این وضعیت را انحصار فروشنده (Monopoly) مینامند.
اما حالت دیگری نیز وجود دارد. گاهی قدرت نه در اختیار فروشنده، بلکه در اختیار خریدار قرار میگیرد. در این وضعیت، یک شرکت بزرگ بخش مهمی از سفارشهای بازار را کنترل میکند و فروشندگان برای دسترسی به آن سفارشها بهشدت با یکدیگر رقابت میکنند. این وضعیت میتواند قدرت زیادی در اختیار خریدار قرار دهد تا قیمت و شرایط قرارداد را به نفع خود تغییر دهد.
بنابراین، برای تحلیل قدرت بازار باید دو پرسش جداگانه مطرح کرد:
آیا فروشنده میتواند شرایط خود را به مشتری تحمیل کند؟
آیا خریدار میتواند شرایط خود را به تأمینکننده تحمیل کند؟
انحصار فروشنده (Monopoly) زمانی شکل میگیرد که یک شرکت، یا تعداد بسیار کمی از شرکتها، بخش عمده عرضه یک محصول یا خدمت را کنترل کنند و مشتریان گزینههای جایگزین محدودی داشته باشند.
برای مثال، اگر تنها یک شرکت بتواند قطعهای تخصصی را تولید کند و جایگزین مناسبی برای آن وجود نداشته باشد، مشتریان برای خرید آن قطعه به همان شرکت وابسته میشوند. در نتیجه، فروشنده میتواند قدرت بیشتری در تعیین قیمت و شرایط فروش داشته باشد.
پیامدهای احتمالی انحصار فروشنده عبارتاند از:
افزایش قیمت محصول
کاهش تنوع و حق انتخاب مشتری
کاهش انگیزه برای نوآوری
افت کیفیت پس از وابسته شدن مشتری
دشوار شدن ورود رقبای جدید به بازار
برای مثال، اگر مشتری برای استفاده از یک دستگاه مجبور باشد قطعات یدکی را فقط از سازنده اصلی تهیه کند، شرکت سازنده میتواند قیمت قطعات یا خدمات تعمیر را افزایش دهد. مشتری نیز به دلیل هزینه بالای تعویض دستگاه، قدرت انتخاب محدودی خواهد داشت.
در این نوع بازار، طرف قدرتمند فروشنده است و طرف آسیبپذیر معمولاً مشتری است.
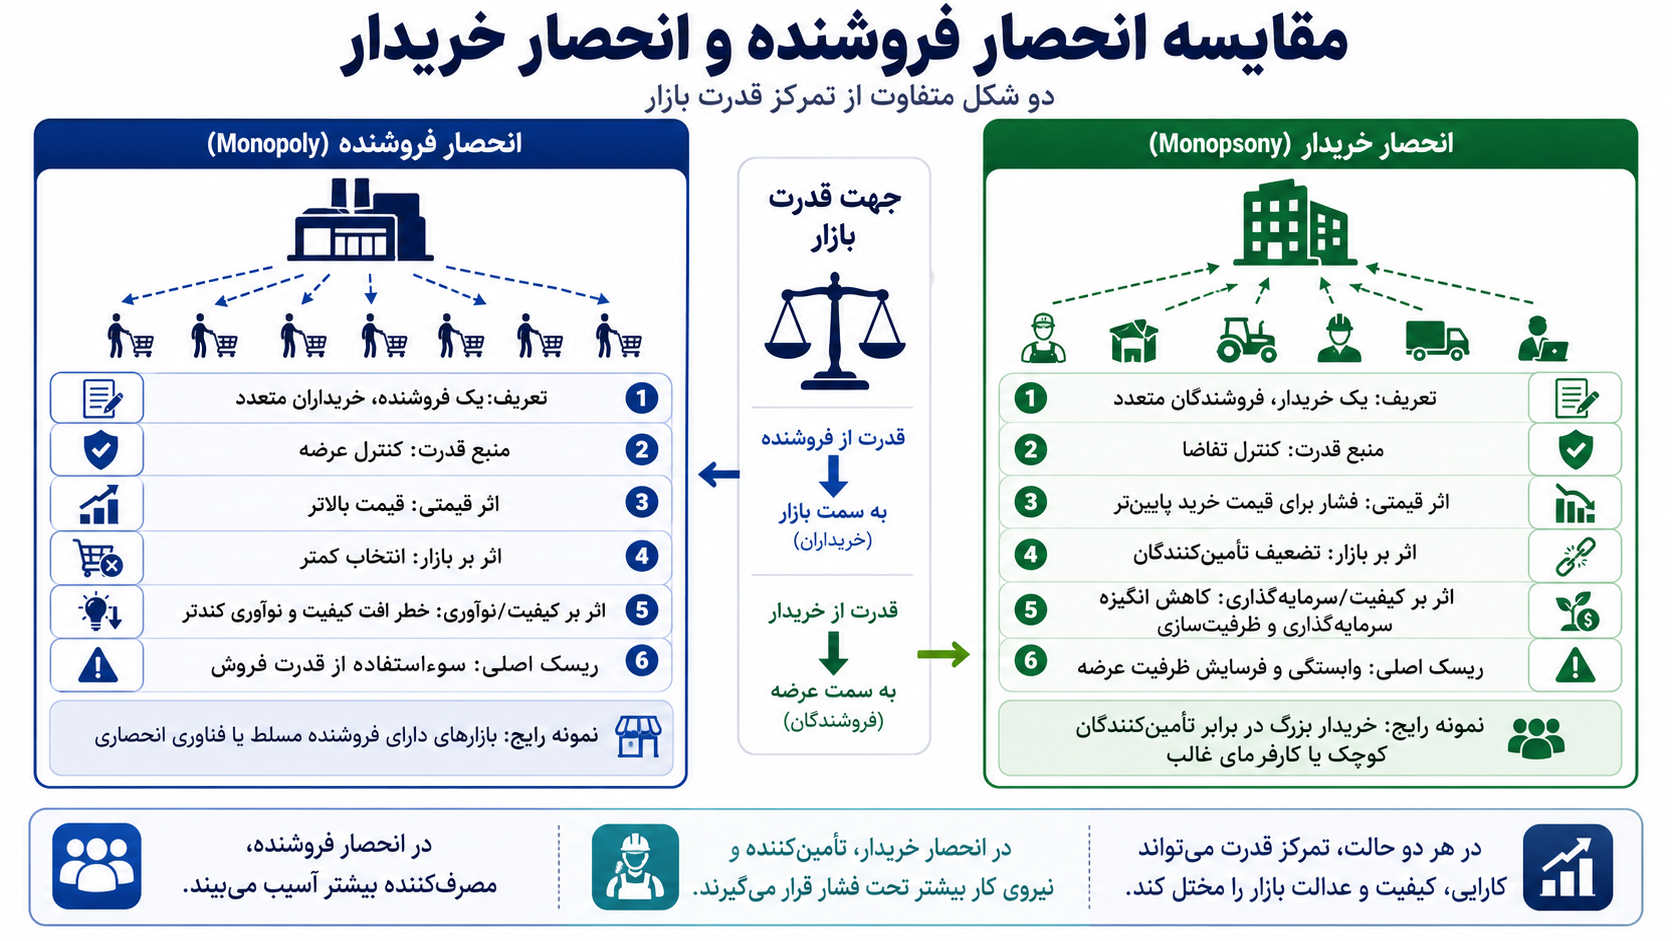
انحصار خریدار (Monopsony) نقطه مقابل انحصار فروشنده است. در این وضعیت، یک خریدار بزرگ یا تعداد کمی خریدار عمده در برابر تعداد زیادی فروشنده، تولیدکننده یا نیروی کار قرار میگیرند.
فروشندگان ممکن است از نظر تعداد زیاد باشند، اما اگر فقط یک یا چند مشتری بزرگ بتوانند سفارش کافی در اختیار آنها قرار دهند، قدرت واقعی بازار در سمت خریدار متمرکز میشود. در چنین شرایطی، تأمینکننده نمیتواند بهآسانی مشتری دیگری پیدا کند. در نتیجه، ممکن است مجبور شود قیمت پایینتر، زمان پرداخت طولانیتر یا شرایط سختتری را بپذیرد تا قرارداد خود را از دست ندهد.
یک خریدار بزرگ میتواند از قدرت خود برای اقدامات زیر استفاده کند:
فشار برای کاهش قیمت خرید
طولانی کردن زمان پرداخت
انتقال هزینه نگهداری موجودی به تأمینکننده
درخواست تغییرات سریع و پرهزینه در طراحی
اختصاص بخش بزرگی از ظرفیت تأمینکننده به سفارشهای خود
محدود کردن همکاری تأمینکننده با رقبا
انتقال سفارشها به تأمینکننده یا منطقهای ارزانتر
تحمیل استانداردها و زمانبندیهایی که هزینه اجرای آنها بر عهده تأمینکننده است
برای مثال، رابطه اپل و فاکسکان میتواند سازوکار قدرت خریدار و فروشنده را بخوبی روشن کند. اپل سفارشهایی در مقیاس بسیار بزرگ دارد و محصولات آن باید طبق استانداردهای دقیق طراحی، کیفیت و زمانبندی تولید شوند. فاکسکان نیز برای پاسخگویی به چنین سفارشهایی به کارخانه، تجهیزات، نیروی انسانی و ظرفیت تولید گسترده نیاز دارد. فاکسکان یکی از اصلی ترین تأمینکنندگان رسمی اپل است و فعالیتهای تولیدی مرتبط با اپل را در چندین کشور انجام داده است.
در چنین رابطهای، اپل به دلیل حجم سفارشها و امکان تقسیم یا انتقال بخشی از تولید میان تأمینکنندگان مختلف، قدرت چانهزنی بالایی دارد.
اگر یک تأمینکننده بخش بزرگی از ظرفیت خود را به سفارشهای اپل اختصاص دهد، کاهش یا انتقال ناگهانی سفارشها میتواند پیامد مالی مهمی برای آن داشته باشد.
بااینحال، این قدرت کاملاً یکطرفه نیست. فاکسکان نیز یک شرکت بسیار بزرگ، دارای دانش تولیدی گسترده و توانایی مونتاژ محصولات پیچیده در مقیاس عظیم است. اپل نیز برای تولید حجم زیادی از محصولات خود به ظرفیت و تجربه چنین شرکتی نیاز دارد. به همین دلیل، این رابطه را میتوان نوعی وابستگی متقابل نامتقارن (Asymmetric Interdependence) دانست:
هر دو طرف به یکدیگر نیاز دارند، اما قدرت مذاکره آنها در همه زمینهها برابر نیست.
تفاوت مهم این است که برخورداری از قدرت خرید لزوماً به معنای سوءاستفاده از آن نیست. یک خریدار بزرگ ممکن است به دلیل خرید در حجم بالا، بهطور طبیعی تخفیف دریافت کند. این موضوع با انحصار خریدار تفاوت دارد.
قدرت انحصار خریدار زمانی نگرانکننده میشود که خریدار بتواند قیمت را به کمتر از سطح رقابتی یا کمتر از سطح لازم برای ادامه پایدار تولید کاهش دهد. در این وضعیت، تأمینکنندگان بهتدریج توان سرمایهگذاری، استخدام، آموزش و حفظ کیفیت را از دست میدهند. نهادهای رقابتی نیز قدرت انحصار خریدار را توانایی خریدار برای پایین آوردن قیمت خرید به کمتر از سطح رقابتی و محدود کردن عرضه تعریف میکنند.
برای درک این فرایند، فرض کنیم یک تولیدکننده برای دریافت سفارشهای یک شرکت بزرگ، تجهیزات جدیدی خریداری میکند، نیروی انسانی بیشتری استخدام میکند و خط تولید خود را مطابق نیازهای آن مشتری تغییر میدهد.
در آغاز، قرارداد بسیار جذاب به نظر میرسد. فروش شرکت افزایش پیدا میکند، ظرفیت تولید گسترش مییابد و درآمد بیشتری ایجاد میشود. اما اگر سهم مشتری بزرگ از کل فروش تأمینکننده بهتدریج افزایش یابد، یک وابستگی خطرناک شکل میگیرد.
برای مثال، اگر یک تأمینکننده بیشتر ظرفیت کارخانه خود را برای تولید محصولی اختصاصی برای یک مشتری به کار گیرد، ممکن است نتواند همان تجهیزات را بهآسانی برای مشتریان دیگر استفاده کند. در این شرایط، از دست دادن قرارداد فقط به معنای کاهش فروش نیست؛ بلکه ممکن است تجهیزات، کارکنان و ظرفیت ایجادشده نیز بدون استفاده باقی بمانند.
میتوان این وضعیت را با رابطه اپل و فاکسکان توضیح داد؛ البته بهعنوان یک مثال تحلیلی، نه اثبات وقوع رفتار ضد رقابتی. فرض کنیم فاکسکان برای تولید نسل جدیدی از یک محصول اپل، خطوط مونتاژ، تجهیزات اختصاصی و نیروی انسانی لازم را آماده کند. این سرمایهگذاری با انتظار دریافت حجم بزرگی از سفارشها انجام میشود. اگر بعداً بخشی از سفارشها به تأمینکننده دیگری منتقل شود، فاکسکان باید برای تجهیزات، نیروی انسانی و ظرفیت آزادشده کاربرد دیگری پیدا کند.
هزینههای غرقشده (Sunk Costs)
هرچه تجهیزات و فرایندها اختصاصیتر باشند، پیدا کردن مشتری جایگزین دشوارتر خواهد بود. به هزینههایی که قبلاً پرداخت شدهاند و بهسادگی قابل بازیابی نیستند، هزینههای غرقشده (Sunk Costs) گفته میشود.
پس از شکلگیری این وابستگی، خریدار ممکن است قدرت بیشتری برای درخواست کاهش قیمت، تغییر مشخصات، افزایش سرعت تولید یا تغییر زمان تحویل داشته باشد. تأمینکننده نیز به دلیل سرمایهگذاریهای قبلی و نبود مشتری جایگزین، قدرت مقاومت کمتری خواهد داشت.
فرایند وابستگی معمولاً به این شکل پیش میرود:
۱. خریدار بزرگ سفارش جذابی پیشنهاد میدهد.
۲. تأمینکننده برای اجرای سفارش سرمایهگذاری میکند.
۳. بخش بزرگی از درآمد تأمینکننده به آن مشتری وابسته میشود.
۴. امکان جایگزین کردن مشتری یا تغییر کاربرد تجهیزات کاهش مییابد.
۵. قدرت چانهزنی خریدار افزایش پیدا میکند.
۶. تأمینکننده برای حفظ قرارداد، شرایط سختتری را میپذیرد.
مشکل فقط کاهش سود تأمینکننده نیست. اگر قیمت خرید بیش از حد پایین نگه داشته شود، تأمینکننده ممکن است برای جبران فشار مالی، سرمایهگذاری در تجهیزات، آموزش کارکنان، نگهداری ماشینآلات یا کنترل کیفیت را کاهش دهد. این مسئله میتواند به افت کیفیت، کاهش دستمزد، از دست رفتن نیروی ماهر یا حتی ورشکستگی منجر شود.
خریدار بزرگ ممکن است در کوتاهمدت از قیمت پایینتر سود ببرد، اما در بلندمدت با پیامدهای منفی روبهرو شود. اگر تأمینکنندگان ضعیف یا ورشکسته شوند، تعداد منابع عرضه کاهش مییابد. در نتیجه، خریدار به تعداد کمتری تأمینکننده وابسته میشود و زنجیره تأمین (Supply Chain) او شکنندهتر خواهد شد.
بنابراین، رابطه سالم میان خریدار و تأمینکننده نباید فقط بر کاهش قیمت تمرکز داشته باشد. خریدار باید اطمینان حاصل کند که قیمت قرارداد برای تأمینکننده امکان حفظ کیفیت، پرداخت دستمزد مناسب، نگهداری تجهیزات و سرمایهگذاری در آینده را فراهم میکند.
در نتیجه، رابطه اپل و فاکسکان را بهتر است نمونهای از قدرت خریدار در یک رابطه وابستگی متقابل بدانیم، نه نمونهای قطعی از انحصار خریدار خالص. این مثال نشان میدهد که چگونه حجم بالای سفارش و امکان انتقال آن میان تأمینکنندگان میتواند قدرت چانهزنی خریدار را افزایش دهد، در حالی که مقیاس، تخصص و ظرفیت تولیدی تأمینکننده نیز برای خریدار ارزش راهبردی دارد.
برتری عملیاتی (Operational Excellence) زمانی مفید است که به سازمان کمک کند ارزش وعدهدادهشده به مشتری را با کیفیت بهتر، سرعت بیشتر و اتلاف کمتر ارائه دهد. برای مثال، اگر یک شرکت وعده داده است محصولی ایمن و بادوام تولید کند، بهبود فرایند تولید باید باعث کاهش خطا، افزایش استحکام محصول و تحویل سریعتر آن شود.
اما مشکل زمانی آغاز میشود که کاهش هزینه دیگر وسیلهای برای اجرای استراتژی نباشد و خود به مهمترین هدف سازمان تبدیل شود. در این حالت، مدیران بهجای اینکه بپرسند «چگونه میتوانیم ارزش بیشتری برای مشتری ایجاد کنیم؟»، فقط میپرسند «از کدام بخش میتوانیم هزینه بیشتری کم کنیم؟»
وقتی این اتفاق رخ میدهد، برتری عملیاتی ممکن است به ضد استراتژی (Anti-Strategy) تبدیل شود. ضد استراتژی یعنی تصمیمهای عملیاتی سازمان، بهجای پشتیبانی از وعده اصلی برند، بهتدریج همان وعده را تضعیف کنند.
برای مثال، ممکن است یک شرکت با شعار «کیفیت، دوام و ایمنی» وارد بازار شود، اما پس از مدتی برای افزایش سود، از مواد ارزانتر استفاده کند، بعضی آزمایشهای ایمنی را حذف کند یا خدمات پس از فروش را کاهش دهد. این تصمیمها ممکن است هزینه را کم کنند، اما با دلیل اصلی انتخاب محصول از سوی مشتری در تضاد هستند.
این فرایند معمولاً بهصورت تدریجی رخ میدهد و به همین دلیل ممکن است در مراحل اولیه چندان قابل مشاهده نباشد.
در مرحله نخست، شرکت با یک پیشنهاد ارزش (Value Proposition) روشن وارد بازار میشود. برای مثال، ممکن است وعده دهد محصولی ایمنتر، بادوامتر یا قابلاعتمادتر از محصولات رقبا ارائه میکند.
در مرحله بعد، مشتریان به این وعده اعتماد میکنند، محصول را میخرند و نام تجاری شرکت بهتدریج اعتبار پیدا میکند. فروشگاهها و کانالهای توزیع نیز محصول را میپذیرند و جایگاه برند در بازار تثبیت میشود.
پس از تثبیت جایگاه شرکت، مدیران ممکن است برای افزایش حاشیه سود (Profit Margin) تحت فشار قرار گیرند. حاشیه سود تفاوت میان درآمد فروش و هزینههای شرکت است. برای افزایش آن، مدیران معمولاً دو راه دارند: افزایش قیمت یا کاهش هزینه. از آنجا که افزایش قیمت ممکن است مشتری را ناراضی کند، کاهش هزینه اغلب گزینه آسانتری به نظر میرسد.
در ابتدا، کاهش هزینه ممکن است از طریق حذف اتلافهای واقعی انجام شود؛ مانند کاهش دوبارهکاری، بهبود برنامهریزی تولید یا حذف جابهجاییهای غیرضروری. این نوع کاهش هزینه مشکلی ایجاد نمیکند و حتی میتواند کیفیت را بهتر کند.
اما پس از حذف اتلافهای آشکار، ادامه فشار برای افزایش سود ممکن است مدیران را به سمت کاهش هزینه در بخشهایی سوق دهد که مستقیماً بر کیفیت و ارزش محصول اثر میگذارند. برای مثال، ممکن است ضخامت ماده اندکی کمتر شود، نوع آلیاژ تغییر کند، تعداد آزمایشها کاهش یابد یا زمان کنترل کیفیت کوتاهتر شود.
هر یک از این تغییرات ممکن است کوچک و کماهمیت به نظر برسد. مشتری نیز معمولاً نمیتواند آنها را هنگام خرید مشاهده کند. ظاهر محصول ممکن است همان باشد و نام برند نیز همچنان اعتبار گذشته را داشته باشد. به همین دلیل، کیفیت ادراکشده (Perceived Quality) برای مدتی حفظ میشود.
کیفیت ادراکشده یعنی برداشتی که مشتری از کیفیت محصول دارد، نه لزوماً کیفیت واقعی آن. مشتری ممکن است به دلیل تجربه خوب گذشته یا اعتبار برند تصور کند محصول همچنان همان کیفیت سابق را دارد؛ حتی اگر مواد، طراحی یا کنترل کیفیت آن ضعیفتر شده باشد.
این فاصله میان کیفیت واقعی و کیفیت ادراکشده به شرکت اجازه میدهد برای مدتی هزینهها را کاهش دهد، بدون آنکه فروش فوراً افت کند. در واقع، شرکت از اعتباری استفاده میکند که طی سالهای گذشته ساخته شده است.
اما اگر این روند ادامه پیدا کند، نقصهای محصول، شکایت مشتریان، خرابی زودهنگام یا مشکلات ایمنی بهتدریج آشکار میشوند. در این مرحله، اعتماد مشتری کاهش مییابد و وفاداری او به برند آسیب میبیند.
برای مثال، فرض کنیم یک شرکت به تولید ابزارهای تمیزکننده بادوام و ایمن مشهور شده باشد. شرکت برای کاهش هزینه، از سیم نازکتر استفاده میکند و تعداد آزمایشهای استحکام را کاهش میدهد. در ماههای نخست، مشتریان تغییری مشاهده نمیکنند؛ زیرا ظاهر محصول همان است. اما پس از مدتی، جدا شدن قطعات یا خرابی زودهنگام افزایش مییابد. در این نقطه، کاهش هزینهای که در ابتدا سودآور به نظر میرسید، اعتماد مشتری و اعتبار برند را تضعیف میکند.
شرکت ممکن است برای جبران کاهش فروش، بودجه تبلیغات را افزایش دهد، تخفیفهای بیشتری ارائه کند یا مشتری را در یک اکوسیستم بسته نگه دارد. همچنین ممکن است برای حفظ حاشیه سود، فشار بیشتری بر تأمینکنندگان وارد کند تا قیمت خود را کاهش دهند.
در نتیجه، شرکت بهجای اصلاح علت اصلی مشکل، یعنی کاهش ارزش واقعی محصول، تلاش میکند با تبلیغات، تخفیف یا افزایش وابستگی مشتری، آثار آن را پنهان کند.
این فرایند را میتوان نوعی بیارزشسازی (Enshittification) دانست. بیارزشسازی به وضعیتی گفته میشود که یک شرکت پس از جذب و وابسته کردن کاربران، مشتریان یا شرکای تجاری، بهتدریج ارزشی را که در ابتدا برای آنها ایجاد میکرد کاهش میدهد و بخش بیشتری از ارزش را برای خود استخراج میکند.
این مفهوم در ابتدا برای توضیح زوال پلتفرمهای چندوجهی (Multi-sided Platforms) مطرح شد. پلتفرم چندوجهی بستری است که چند گروه مختلف را به یکدیگر متصل میکند؛ مانند شبکهای اجتماعی که کاربران، تولیدکنندگان محتوا و تبلیغکنندگان را کنار هم قرار میدهد یا یک بازار اینترنتی که فروشندگان و خریداران را به یکدیگر متصل میکند.
فرایند بیارزشسازی در چنین پلتفرمهایی معمولاً سه مرحله دارد:
در مرحله نخست: پلتفرم برای جذب کاربران، خدمات ارزان، ساده و باکیفیتی ارائه میکند. ممکن است تبلیغات کم باشد، دسترسی آسان باشد و امکانات زیادی بهصورت رایگان ارائه شود.
در مرحله دوم: پس از افزایش تعداد کاربران، پلتفرم تلاش میکند فروشندگان، تبلیغکنندگان یا شرکای تجاری را جذب کند. برای این کار، دسترسی گسترده به کاربران و شرایط مناسبی برای کسب درآمد در اختیار آنها قرار میدهد.
در مرحله سوم: زمانی که کاربران و شرکای تجاری هر دو به پلتفرم وابسته شدند، شرکت شرایط را به نفع خود تغییر میدهد. ممکن است تبلیغات افزایش یابد، دسترسی رایگان محدود شود، سهم بیشتری از درآمد فروشندگان دریافت شود یا هزینه استفاده از خدمات بالا برود.
در این مرحله، پلتفرم بهطور همزمان از کاربران و شرکای تجاری ارزش بیشتری استخراج میکند، زیرا هر دو گروه برای ترک پلتفرم با هزینه یا دشواری روبهرو هستند.
به هزینه و دشواری تغییر یک محصول، تأمینکننده یا پلتفرم، هزینه تعویض (Switching Cost) گفته میشود. هرچه هزینه تعویض بیشتر باشد، مشتری برای ترک شرکت با موانع بیشتری روبهرو خواهد شد.
بهتری مثلا برای هزینه تعوض (Switching Cost) را می توان به تله ارائه فضای ابری در کنار سایر خدمات به کاربران توسط شرکت های بزرگ مثل اپل و گوگل دید. معمولا هنگامی که کاربر سالها اطلاعات، ارتباطات و محتوای خود را در یک پلتفرم ذخیره کرده باشد، استخراج و انتقال داده ها به پلتفرم ثالث غیر ممکن می شود و احتمال تمدید اشتراک بسیار بالا می رود.
این پدیده به شرکتهای فناوری یا پلتفرمهای اینترنتی محدود نیست. در محصولات فیزیکی، خدمات مالی، حملونقل، صنایع غذایی و بسیاری از بازارهای دیگر نیز ممکن است رخ دهد.
زمینه بیارزشسازی معمولاً زمانی فراهم میشود که چند شرط همزمان وجود داشته باشند:
نخست: مشتری نتواند کاهش کیفیت را بهسرعت تشخیص دهد. برای مثال، مشتری هنگام خرید نمیتواند دوام بلندمدت محصول، کیفیت قطعات داخلی یا استحکام اتصالها را بهطور کامل ارزیابی کند.
دوم: هزینه تعویض بالا باشد. ممکن است مشتری برای تغییر محصول مجبور شود تجهیزات دیگری بخرد، اطلاعات خود را منتقل کند یا شیوه کار خود را تغییر دهد.
سوم: قدرت بازار (Market Power) در اختیار تعداد محدودی شرکت قرار داشته باشد. در این صورت، مشتریان گزینههای جایگزین کمی دارند و شرکت با خطر کمتری از کاهش فروش روبهرو میشود.
چهارم: پاداش مدیران به سود کوتاهمدت وابسته باشد. در چنین شرایطی، مدیر ممکن است از کاهش هزینهای سود ببرد که پیامد منفی آن چند سال بعد آشکار میشود.
برای مثال، فرض کنیم مدیر یک شرکت برای افزایش سود سال جاری، بودجه تعمیر و نگهداری تجهیزات را کاهش دهد. در کوتاهمدت، هزینه شرکت کمتر و سود بیشتر میشود. اما فرسودگی دستگاهها ممکن است دو سال بعد باعث خرابی گسترده، توقف تولید یا افت کیفیت شود. ممکن است در آن زمان مدیر قبلی دیگر مسئول آن بخش نباشد، اما سازمان همچنان هزینه تصمیم او را پرداخت خواهد کرد.
توضیح این پدیده فقط با عباراتی مانند «مدیران حریص هستند» یا «شرکتها فقط به سود فکر میکنند» کافی نیست. رفتار مدیران تا حد زیادی تحت تأثیر ساختار سازمان، شاخصهای ارزیابی (KPIs) و نظام پاداشدهی قرار دارد.
ممکن است یک مدیر شخصاً به کیفیت و آینده شرکت اهمیت بدهد، اما اگر پاداش سالانه او فقط بر اساس سود سهماهه یا کاهش هزینه محاسبه شود، برای تصمیمهای کوتاهمدت انگیزه بیشتری خواهد داشت.
مشکل زمانی تشدید میشود که سازمان سرمایهگذاریهای بلندمدت را فقط بهعنوان هزینه ببیند. برای مثال، آموزش نیروی انسانی، نگهداری تجهیزات، توسعه تأمینکننده یا آزمایش ایمنی در کوتاهمدت هزینه ایجاد میکنند، اما برای حفظ توان آینده شرکت ضروریاند.
اگر نظام حسابداری و ارزیابی فقط هزینه امروز را ثبت کند و منفعت آینده را نادیده بگیرد، مدیران برای حذف این فعالیتها تحت فشار قرار میگیرند.
یکی دیگر از مشکلات، اندازهگیری نکردن کیفیت پنهان (Hidden Quality) است. ویژگیهایی مانند دوام بلندمدت، ایمنی داخلی، قابلیت تعمیر یا اعتماد مشتری بهسادگی در گزارشهای ماهانه دیده نمیشوند. در مقابل، کاهش هزینه خرید عددی روشن و فوری است.
در نتیجه، سازمان ممکن است چیزی را پاداش دهد که بهراحتی اندازهگیری میشود، نه چیزی را که واقعاً اهمیت دارد.
هزینههای اجتماعی (Social Costs) نیز معمولاً در ترازنامه شرکت ثبت نمیشوند. برای مثال، اگر تصمیم یک شرکت باعث افزایش آلودگی، کاهش فرصتهای شغلی یا تضعیف تأمینکنندگان محلی شود، بخش زیادی از این هزینهها توسط جامعه پرداخت میشود، نه شرکت.
همچنین ممکن است قیمت سهام، معیار اصلی موفقیت مدیران و هیئتمدیره باشد. اگر بازار مالی به افزایش سریع سود واکنش مثبت نشان دهد، مدیران برای اقداماتی که قیمت سهام را در کوتاهمدت بالا میبرند تشویق میشوند؛ حتی اگر این اقدامات توان بلندمدت شرکت را تضعیف کنند.
بنابراین، مسئله اصلی فقط نیت افراد نیست، بلکه طراحی مشوقها (Incentive Design) است. مشوقها معیارها و پاداشهایی هستند که رفتار افراد را هدایت میکنند. اگر سازمان فقط کاهش هزینه را پاداش دهد، مدیران نیز بهطور طبیعی بر کاهش هزینه تمرکز خواهند کرد.
مقابله با فرسایش ارزش فقط با توصیههای اخلاقی امکانپذیر نیست. سازمان باید شاخصهای عملکرد (Performance Metrics)، ساختار مالکیت (Ownership Structure)، حاکمیت شرکتی (Corporate Governance) و نظام پاداشدهی خود را اصلاح کند.
برای مثال، پاداش مدیران نباید فقط به سود کوتاهمدت وابسته باشد. شاخصهایی مانند میزان خرابی محصول، رضایت و وفاداری مشتری، هزینه ضمانت، نرخ بازگشت محصول، ایمنی، توان تأمینکنندگان، سرمایهگذاری در آموزش و تابآوری زنجیره تأمین نیز باید در ارزیابی عملکرد مدیران وارد شوند.
همچنین لازم است پیامدهای تصمیمها در دورههای زمانی طولانیتر بررسی شوند. تصمیمی که هزینه امسال را کاهش میدهد، ممکن است هزینه تعمیر، فراخوان محصول، از دست رفتن مشتری یا آسیب به اعتبار برند را در سالهای آینده افزایش دهد.
در نتیجه، برتری عملیاتی زمانی ارزشمند است که هزینههای غیرضروری را حذف کند و به ارائه بهتر پیشنهاد ارزش کمک کند. اما اگر کاهش هزینه باعث تضعیف کیفیت، ایمنی، اعتماد مشتری، مهارت کارکنان یا توان تأمینکنندگان شود، دیگر نمیتوان آن را برتری عملیاتی نامید.
در چنین شرایطی، سازمان ممکن است در گزارشهای مالی کوتاهمدت موفق به نظر برسد، اما در عمل در حال مصرف کردن اعتبار، قابلیتها و مزیت رقابتیای باشد که طی سالها ساخته است.
در بسیاری از سازمانها تصور میشود که میان کارایی (Efficiency) و تابآوری (Resilience) باید یکی را انتخاب کرد؛ یعنی زنجیره تأمین یا باید کمهزینه و کارآمد باشد یا در برابر بحرانها مقاوم بماند. این تصور درست نیست. یک زنجیره تأمین میتواند هم کارآمد باشد و هم برای اختلالهای مهم آمادگی داشته باشد؛ به شرط آنکه فقط برای شرایط عادی طراحی نشده باشد.
بسیاری از شرکتها زنجیره تأمین (Supply Chain) خود را بهگونهای طراحی میکنند که در شرایط عادی، کمترین هزینه ممکن را داشته باشد. چنین سیستمی معمولاً ویژگیهای زیر را دارد:
موجودی مواد و قطعات تقریباً به صفر میرسد؛
هر قطعه فقط از یک تأمینکننده اصلی خریداری میشود؛
سفارشها در حجم زیاد و در چند مرکز محدود متمرکز میشوند؛
کالاها از مسیرهای طولانی اما ارزان حمل میشوند؛
ظرفیت کارخانهها تقریباً بهطور کامل استفاده میشود؛
تجهیزات، کارکنان و منابع پشتیبان به حداقل میرسند.
این روش تا زمانی که همهچیز طبق برنامه پیش برود، بسیار کارآمد به نظر میرسد. هزینه انبار پایین است، سرمایه کمتری در موجودی باقی میماند و استفاده از ظرفیت تولید افزایش پیدا میکند. اما مشکل زمانی آشکار میشود که یک اختلال به وجود آید؛ برای مثال:
کارخانه تأمینکننده دچار آتشسوزی شود
بندر یا مسیر حملونقل برای مدتی بسته شود
یک جنگ یا محدودیت تجاری ایجاد شود
تقاضا بهطور ناگهانی افزایش پیدا کند
بیماری یا اعتصاب، نیروی کار را کاهش دهد
یک قطعه معیوب شود و امکان جایگزینی سریع آن وجود نداشته باشد
در چنین وضعیتی، سیستمی که هیچ موجودی اضافی، تأمینکننده جایگزین یا ظرفیت آزاد ندارد، ممکن است بهسرعت متوقف شود. بنابراین، کارایی بالا در شرایط عادی لزوماً به معنای عملکرد مناسب در شرایط بحرانی نیست.
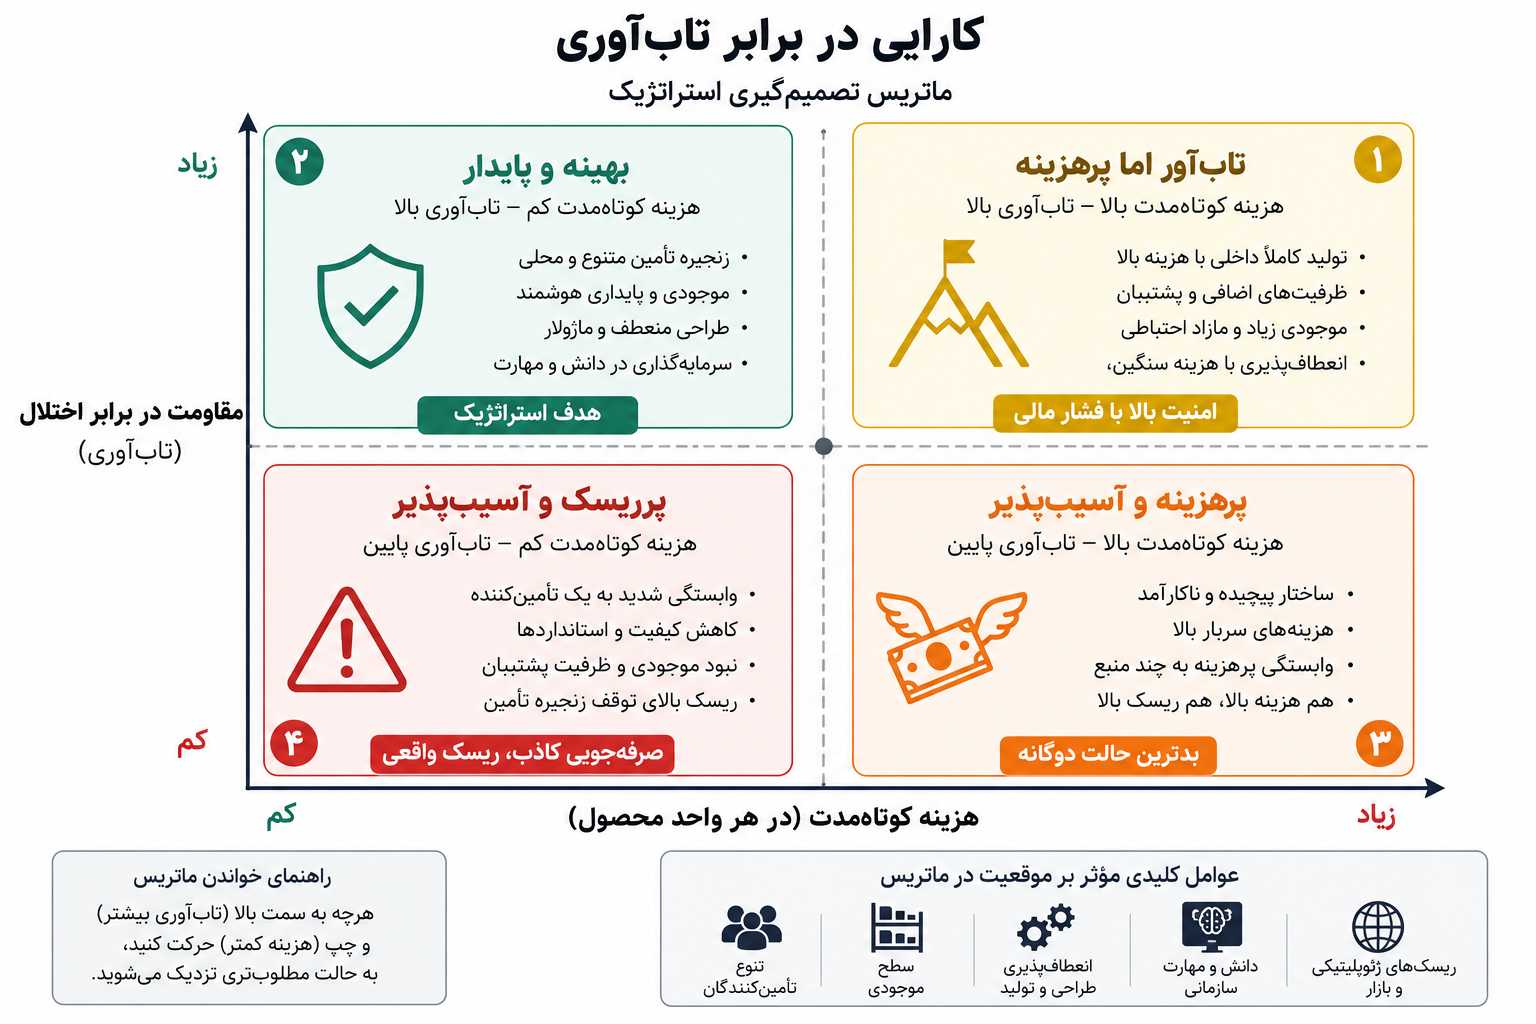
تابآوری (Resilience) به معنای نگهداری مقدار زیادی موجودی یا صرف هزینههای نامحدود نیست. تابآوری یعنی سازمان بتواند:
۱. اختلالهای احتمالی را پیشبینی کند
۲. اثر اولیه بحران را جذب کند
۳. خود را با شرایط جدید سازگار کند
۴. فعالیتهای اصلی را ادامه دهد
۵. پس از بحران به وضعیت پایدار بازگردد
برای مثال، یک شرکت تابآور ممکن است برای همه قطعات خود دو تأمینکننده نداشته باشد؛ اما برای قطعاتی که توقف آنها کل کارخانه را متوقف میکند، یک تأمینکننده جایگزین در نظر بگیرد. همچنین ممکن است برای قطعات عادی موجودی کمی نگهداری کند، اما برای قطعات بحرانی چند هفته موجودی ایمنی (Safety Stock) داشته باشد.
بنابراین، تابآوری به معنای کنار گذاشتن کارایی نیست؛ بلکه به معنای جلوگیری از بهینهسازی افراطی است. بهینهسازی افراطی زمانی رخ میدهد که شرکت برای کاهش اندکی از هزینه، تمام ظرفیتهای پشتیبان خود را حذف کند و در نتیجه در برابر کوچکترین اختلال آسیبپذیر شود.
فرض کنیم یک خودروساز برای یک تراشه الکترونیکی مهم فقط یک تأمینکننده دارد. این تأمینکننده قیمت بسیار مناسبی ارائه میکند و تمام سفارشها نیز از یک کارخانه دریافت میشوند. در شرایط عادی، این تصمیم چند مزیت دارد:
قیمت خرید پایینتر است
مدیریت قرارداد سادهتر میشود
کنترل کیفیت فقط روی یک تأمینکننده متمرکز میشود
سفارشهای بزرگ باعث کاهش هزینه هر واحد میشوند
اما اگر همان کارخانه به هر دلیلی متوقف شود، خودروساز نمیتواند خودرو را بدون آن تراشه کامل کند. ممکن است قیمت خود تراشه فقط چند یورو باشد، اما نبود آن باعث توقف تولید محصولی به ارزش دهها هزار یورو شود.
یک رویکرد تابآورتر میتواند شامل این اقدامات باشد:
حفظ یک تأمینکننده دوم برای بخشی از سفارشها
نگهداری موجودی ایمنی برای چند هفته
طراحی محصول بهگونهای که تراشه جایگزین نیز قابل استفاده باشد
پراکنده کردن تأمین میان چند منطقه جغرافیایی
حفظ دانش فنی لازم برای تغییر طراحی در شرایط اضطراری
این اقدامات ممکن است هزینه عادی را کمی افزایش دهند، اما احتمال توقف کامل تولید را بهشدت کاهش میدهند.
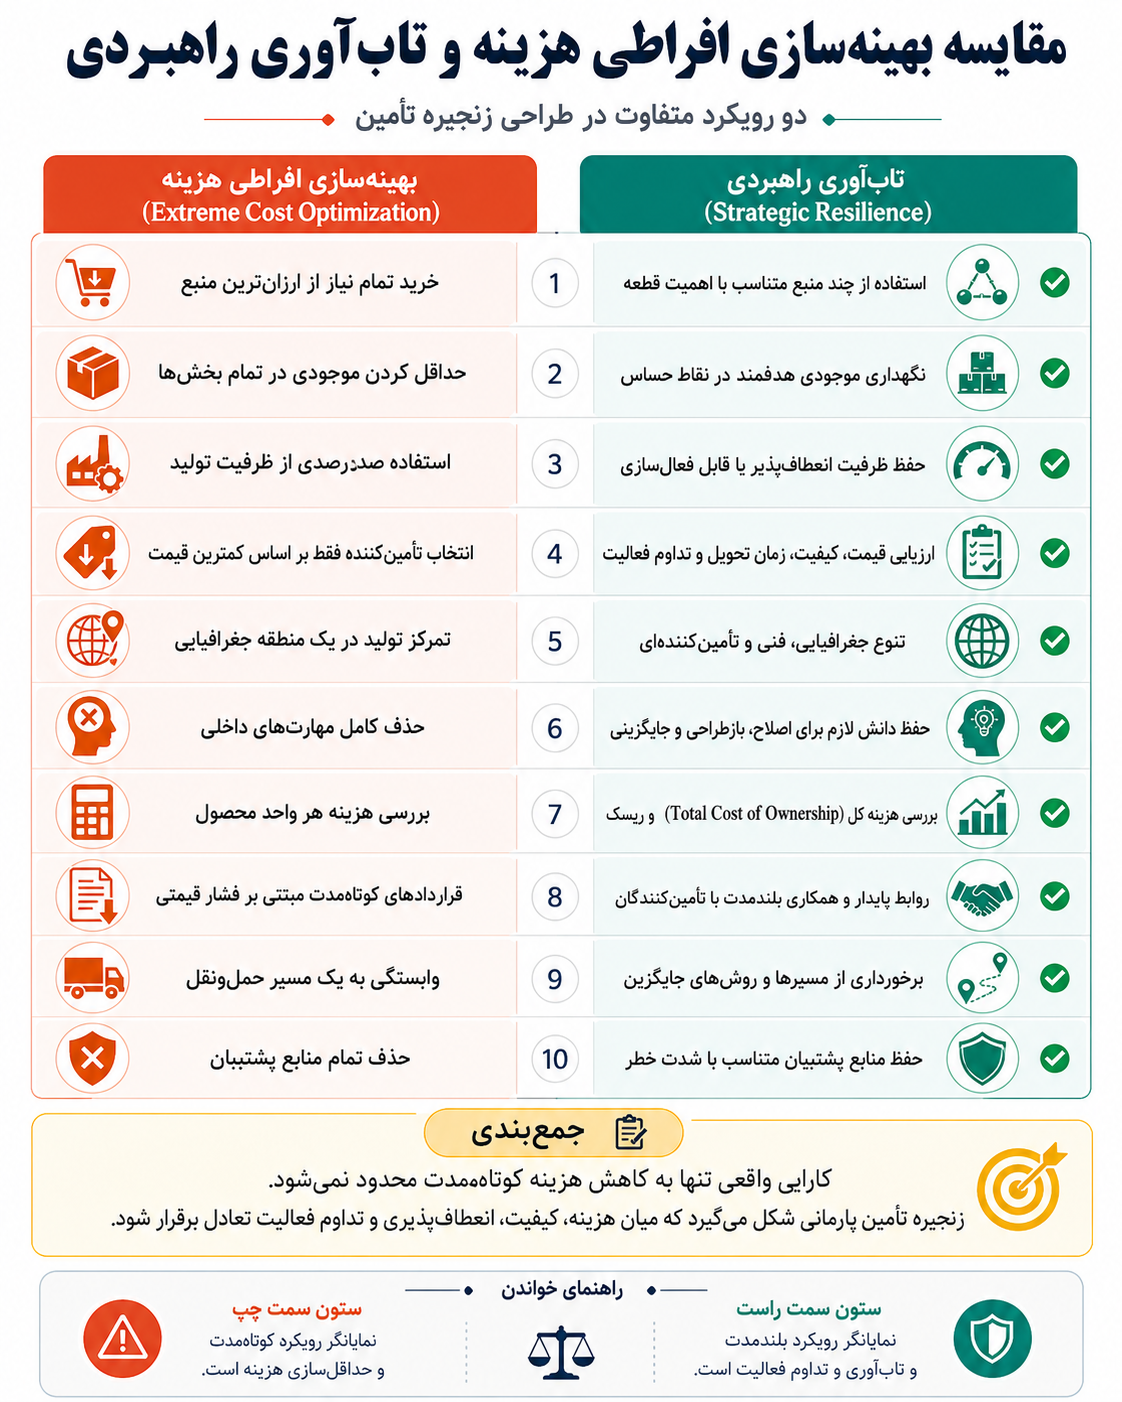
همانطور که وابستگی کامل به زنجیرههای تأمین جهانی میتواند خطرناک باشد، بازگرداندن تمام فعالیتهای تولیدی به داخل کشور نیز الزاماً تصمیم مناسبی نیست. بازگرداندن تولید به داخل (Reshoring) در برخی صنایع و برای برخی محصولات میتواند مزایایی داشته باشد؛ برای مثال:
کاهش زمان حملونقل
افزایش کنترل بر کیفیت
حفظ دانش فنی
کاهش وابستگی در کالاهای حیاتی
افزایش سرعت واکنش به تغییرات بازار
اما اجرای گسترده و بدون تفکیک این سیاست ممکن است هزینه تولید را افزایش دهد، دسترسی به تخصصهای جهانی را محدود کند و تنوع منابع تأمین را کاهش دهد.
بر اساس بررسی سازمان همکاری و توسعه اقتصادی (OECD)، بازبومیسازی گسترده در زنجیرههای تأمین میتواند تجارت جهانی را بیش از ۱۸٪ و تولید ناخالص داخلی جهانی را بیش از ۵٪ کاهش دهد، بدون آنکه لزوماً تابآوری تمام اقتصادها را افزایش دهد.
علت این مسئله آن است که تولید داخلی نیز ممکن است در برابر خطرهای خاص خود آسیبپذیر باشد. اگر همه کارخانهها، تأمینکنندگان و زیرساختها در یک کشور یا منطقه متمرکز باشند، یک بحران داخلی میتواند تمام ظرفیت تولید را همزمان مختل کند.
برای مثال، انتقال تمام تولید یک قطعه به داخل کشور ممکن است وابستگی خارجی را کاهش دهد؛ اما اگر تمام کارخانههای داخلی به یک شبکه برق، یک ماده اولیه وارداتی یا یک منطقه صنعتی وابسته باشند، خطر فقط از یک محل به محل دیگری منتقل شده است.
بنابراین، تابآوری واقعی بیشتر از آنکه به انزوا (Isolation) وابسته باشد، به چابکی (Agility)، سازگاری (Adaptability)، هماهنگی (Coordination) و مدیریت وابستگیهای بحرانی (Critical Dependency Management) نیاز دارد.
راهحل نه «کمترین هزینه در هر شرایط» است و نه «تولید کامل همهچیز در داخل». سازمان باید قطعات، فعالیتها و تأمینکنندگان خود را بر اساس اهمیت و میزان ریسک دستهبندی کند. برای این کار باید به چند پرسش اساسی پاسخ دهد:
چه چیزی بحرانی است؟
قطعه یا فعالیت بحرانی (Critical Component or Activity) چیزی است که نبود آن میتواند کل سیستم را متوقف کند، حتی اگر قیمت خود آن بسیار پایین باشد. برای مثال، ممکن است یک واشر کوچک فقط چند سنت قیمت داشته باشد، اما اگر بدون آن محصول نهایی قابل مونتاژ نباشد، همان قطعه ارزان به یک جزء بحرانی تبدیل میشود.
چه چیزی بهراحتی جایگزین میشود؟
اگر قطعهای استاندارد باشد و بتوان آن را از دهها تأمینکننده خرید، نگهداری موجودی زیاد یا حفظ تولید داخلی آن ممکن است ضروری نباشد. اما اگر قطعه دارای طراحی اختصاصی، تأییدیه ایمنی یا فرایند تولید ویژهای باشد، جایگزین کردن آن ممکن است ماهها زمان ببرد.
چه چیزی حامل دانش و مزیت رقابتی است؟
بعضی فعالیتها فقط یک محصول یا قطعه تولید نمیکنند، بلکه دانش، تجربه و توان نوآوری سازمان را حفظ میکنند. برای مثال، ممکن است ساخت نمونه اولیه در مقایسه با تولید انبوه هزینه زیادی داشته باشد، اما به مهندسان کمک کند طراحیهای جدید را آزمایش کنند. واگذاری کامل این فعالیت میتواند توان یادگیری و نوآوری شرکت را کاهش دهد.
اختلال در کدام جزء میتواند کل سیستم را متوقف کند؟
سازمان باید نقاطی را پیدا کند که شکست آنها میتواند تمام زنجیره را متوقف کند. به چنین نقطهای، نقطه شکست واحد (Single Point of Failure) گفته میشود. برای مثال، اگر پنج کارخانه مختلف همگی از یک تأمینکننده ماده اولیه استفاده کنند، آن تأمینکننده یک نقطه شکست واحد است. اگر فعالیت او متوقف شود، تمام کارخانهها همزمان با مشکل روبهرو میشوند.
کدام تأمینکننده یا منطقه، نقطه شکست مشترک ایجاد میکند؟
گاهی سازمان تصور میکند چند تأمینکننده مستقل دارد، اما همه آنها به یک معدن، بندر، کشور، شبکه برق یا تولیدکننده بالادستی وابستهاند. در این وضعیت، تنوع ظاهری وجود دارد، اما تنوع واقعی وجود ندارد. برای مثال، ممکن است یک شرکت قطعهای را از سه تأمینکننده مختلف خریداری کند، اما هر سه تأمینکننده ماده اولیه خود را از یک کارخانه واحد تهیه کنند. در صورت توقف آن کارخانه، هر سه منبع همزمان از دسترس خارج میشوند. این وضعیت را میتوان شکست مشترک (Common-Mode Failure) نامید.
کارایی (Efficiency) و تابآوری (Resilience) دو هدف مخالف نیستند. کارایی تلاش میکند اتلافهای غیرضروری را کاهش دهد، در حالی که تابآوری اطمینان میدهد سازمان هنگام اختلال همچنان امکان ادامه فعالیت و بازیابی را دارد.
مشکل زمانی ایجاد میشود که سازمان برای رسیدن به کمترین هزینه کوتاهمدت، تمام موجودی، ظرفیت اضافی، تأمینکنندگان جایگزین و دانش داخلی خود را حذف کند. چنین سیستمی ممکن است در روزهای عادی بسیار کارآمد باشد، اما در زمان بحران هزینهای بسیار بیشتر ایجاد کند.
رویکرد مناسب، ایجاد یک زنجیره تأمین کاملاً داخلی یا نگهداری منابع اضافی در همه بخشها نیست. سازمان باید منابع خود را بر اساس اهمیت راهبردی، دشواری جایگزینی و پیامد توقف دستهبندی کند. هدف نهایی، دستیابی به کمترین هزینه ممکن نیست؛ بلکه دستیابی به بهترین تعادل میان هزینه، کیفیت، انعطافپذیری و تداوم فعالیت است.
همه فعالیتها، مهارتها و تواناییهای یک سازمان اهمیت یکسانی ندارند. بعضی از آنها مستقیماً باعث برتری شرکت نسبت به رقبا میشوند، بعضی فقط از فعالیتهای اصلی پشتیبانی میکنند و بعضی دیگر استاندارد و بهآسانی قابل خرید از بازار هستند.
به مجموعه تواناییهایی که یک سازمان برای انجام کارهای خود در اختیار دارد، قابلیت کسبوکار (Business Capability) گفته میشود. این قابلیت میتواند شامل دانش فنی، نیروی انسانی، فناوری، فرایندها، تجهیزات، اطلاعات و ارتباط با مشتریان یا تأمینکنندگان باشد.
برای مثال، در یک شرکت خودروسازی، طراحی موتور، کنترل کیفیت، مدیریت انبار، خدمات فناوری اطلاعات و نظافت کارخانه همگی نوعی قابلیتاند؛ اما اهمیت راهبردی آنها یکسان نیست. سازمان باید مشخص کند در کدام قابلیتها باید بهترین باشد، کدام قابلیتها باید فقط قابلاعتماد و کارآمد باشند و کدامیک را میتوان از بیرون خریداری کرد.
این دستهبندی کمک میکند شرکت سرمایه، زمان و نیروی مدیریتی خود را در جای درست مصرف کند.
قابلیتهای متمایزکننده (Differentiating Capabilities) تواناییهایی هستند که باعث میشوند مشتری یک شرکت را به رقبا ترجیح دهد. این قابلیتها منشأ مزیت رقابتی (Competitive Advantage) سازماناند و معمولاً نقش مهمی در تحقق پیشنهاد ارزش (Value Proposition) دارند.
برای نمونه، قابلیت متمایزکننده میتواند شامل موارد زیر باشد:
طراحی منحصربهفرد محصول؛
یک الگوریتم کلیدی؛
مهندسی پیشرفته مواد؛
معماری خاص محصول؛
فرایند تولیدی که رقبا بهسادگی نمیتوانند تکرار کنند؛
شناخت عمیق از رفتار مشتری؛
شبکه توزیع ویژه؛
رابطهای قوی و منحصربهفرد با مشتریان.
برای مثال، در یک شرکت تولیدکننده ابزارهای ایمن، طراحی اتصال قطعات، انتخاب مواد مناسب و روش آزمایش استحکام ممکن است قابلیتهای متمایزکننده باشند. مشتری فقط خود ابزار را نمیخرد؛ او به ایمنی، دوام و اطمینانی اعتماد میکند که این قابلیتها ایجاد کردهاند.
این قابلیتها باید تحت کنترل نزدیک سازمان باقی بمانند. کنترل نزدیک لزوماً به این معنا نیست که تمام مراحل باید در داخل شرکت انجام شوند. ممکن است بخشی از کار به یک تأمینکننده واگذار شود، اما دانش اصلی، استانداردها، طراحی، مالکیت فکری و توان تصمیمگیری نباید بهطور کامل از سازمان خارج شوند.
برای مثال، یک شرکت ممکن است تولید فیزیکی یک قطعه را برونسپاری (Outsource) کند، اما طراحی قطعه، مشخصات مواد، معیارهای کیفیت و دانش اصلاح آن را در داخل سازمان نگه دارد. در این حالت، اجرا واگذار شده است، اما کنترل قابلیت اصلی همچنان در اختیار شرکت قرار دارد.
خطر زمانی ایجاد میشود که سازمان یک قابلیت متمایزکننده را فقط به دلیل هزینه کوتاهمدت، بهطور کامل به بیرون منتقل کند. در این صورت، ممکن است بهتدریج دانش، تجربه و قدرت مذاکره خود را از دست بدهد و برای هر تغییر یا نوآوری به تأمینکننده وابسته شود.
قابلیتهای پشتیبان (Supporting Capabilities) معمولاً دلیل اصلی انتخاب شرکت توسط مشتری نیستند، اما بدون آنها قابلیتهای متمایزکننده قابل اجرا و تحویل نخواهند بود.
برای مثال، ممکن است مشتری یک محصول را به دلیل طراحی منحصربهفرد آن بخرد، نه به دلیل سیستم نگهداری کارخانه. بااینحال، اگر تجهیزات کارخانه بهدرستی نگهداری نشوند، محصول با کیفیت مناسب تولید نخواهد شد.
قابلیتهای پشتیبان میتوانند شامل موارد زیر باشند:
کنترل کیفیت؛
نگهداری و تعمیرات؛
تدارکات و تأمین مواد؛
آموزش کارکنان؛
امنیت سایبری؛
مدیریت اطلاعات؛
ساخت ابزار و قالب؛
برنامهریزی تولید؛
مدیریت منابع انسانی؛
خدمات حقوقی و مالی.
اهمیت یک قابلیت پشتیبان به نوع صنعت بستگی دارد. برای مثال، امنیت سایبری (Cybersecurity) در یک شرکت نرمافزاری ممکن است تقریباً یک قابلیت متمایزکننده باشد؛ اما در یک کسبوکار کوچک، بیشتر نقش پشتیبان دارد. به همین ترتیب، ساخت ابزار در برخی کارخانهها یک فعالیت عادی است، اما در صنعتی که کیفیت محصول به طراحی ویژه ابزار وابسته است، میتواند اهمیت راهبردی بیشتری پیدا کند.
اشتباه رایج این است که مدیران قابلیتهای پشتیبان را «غیراصلی» یا کماهمیت تصور میکنند. غیراصلی بودن به معنای بیاهمیت بودن نیست. بسیاری از شکستهای عملیاتی از بخشهایی آغاز میشوند که مستقیماً درآمد ایجاد نمیکنند، اما زیرساخت اجرای فعالیتهای اصلیاند.
برای مثال، فرض کنیم مزیت یک شرکت تحویل سریع محصول باشد. اگر سیستم برنامهریزی، انبار یا حملونقل آن ضعیف باشد، شرکت نمیتواند وعده تحویل سریع را عملی کند. در این حالت، لجستیک (Logistics) شاید مزیت اصلی شرکت نباشد، اما نبود قابلیت مناسب در این بخش، مزیت اصلی را از بین میبرد.
نمونه دیگر، تعمیر و نگهداری (Maintenance) است. ممکن است تیم تعمیرات در ظاهر هزینهزا باشد و فروش مستقیمی ایجاد نکند، اما خرابی یک دستگاه کلیدی میتواند تولید را برای چند روز متوقف کند. بنابراین، قابلیت پشتیبان باید متناسب با میزان وابستگی فعالیت اصلی به آن مدیریت شود.
سازمان میتواند بخشی از قابلیتهای پشتیبان را برونسپاری کند، اما باید بر کیفیت، تداوم، امنیت و عملکرد آنها نظارت داشته باشد. هدف این نیست که در تمام قابلیتهای پشتیبان بهترین باشد؛ بلکه باید مطمئن شود این قابلیتها به اندازه کافی قابلاعتمادند و مانع اجرای استراتژی نمیشوند.
قابلیتهای کالایی (Commodity Capabilities) فعالیتهایی هستند که استاندارد شدهاند، تأمینکنندگان زیادی برای آنها وجود دارد و تفاوت چندانی میان اجرای داخلی و خرید از بازار دیده نمیشود.
برای مثال، خدماتی مانند تأمین تجهیزات اداری عمومی، پردازش استاندارد حقوق و دستمزد، خرید اقلام غیرتخصصی، خدمات نظافت یا برخی خدمات عمومی فناوری اطلاعات ممکن است در این دسته قرار گیرند.
سرمایهگذاری زیاد برای تبدیل شدن به بهترین شرکت در تمام این فعالیتها معمولاً منطقی نیست؛ زیرا مشتری به دلیل برتری سازمان در این بخشها حاضر نیست مبلغ بیشتری پرداخت کند و این فعالیتها نیز مزیت رقابتی مهمی ایجاد نمیکنند.
در چنین مواردی، خرید از بازار یا برونسپاری (Outsourcing) میتواند تصمیم مناسبی باشد. این کار به سازمان اجازه میدهد سرمایه، نیروی انسانی و توجه مدیریتی خود را روی قابلیتهای متمایزکننده متمرکز کند.
برای مثال، یک شرکت طراحی تجهیزات پزشکی ممکن است نیازی نداشته باشد که سیستم حقوق و دستمزد خود را از ابتدا طراحی و اداره کند. میتواند این خدمت را از یک شرکت تخصصی دریافت کند و منابع داخلی را صرف طراحی محصول، ایمنی و پژوهش کند.
بااینحال، کالایی بودن یک فعالیت به معنای بیاهمیت بودن آن نیست. حتی یک قابلیت استاندارد نیز باید با کیفیت مناسب، هزینه منطقی و ریسک کنترلشده مدیریت شود.
یکی از مهمترین نکات این است که کالایی بودن محصول (Commodity Product) با غیراستراتژیک بودن قابلیت (Non-strategic Capability) یکسان نیست.
محصول کالایی محصولی استاندارد است که معمولاً تأمینکنندگان متعددی دارد و تفاوت زیادی میان گزینههای موجود دیده نمیشود. برای مثال، پیچ، مهره، جعبه مقوایی یا کابل معمولی ممکن است محصولاتی کالایی باشند.
اما اهمیت راهبردی یک قطعه فقط به پیچیدگی یا قیمت آن بستگی ندارد. باید بررسی کرد که نبود آن چه اثری بر کل سیستم میگذارد.
فرض کنیم یک پیچ استاندارد فقط چند سنت قیمت دارد. این پیچ از نظر فنی پیچیده نیست و در حالت عادی میتوان آن را از تولیدکنندگان مختلف خرید. اما اگر این پیچ برای اتصال یک بخش حیاتی محصول ضروری باشد و فقط یک تأمینکننده مورد تأیید بتواند آن را با کیفیت و مشخصات لازم تحویل دهد، نبود آن میتواند کل خط تولید را متوقف کند.
در این شرایط، خود پیچ همچنان یک محصول کالایی است، اما تأمین پایدار آن از نظر زنجیره تأمین (Supply Chain) اهمیت راهبردی پیدا میکند.
برای مثال، ممکن است یک کارخانه بتواند هزاران قطعه پیچیده را تولید کند، اما به دلیل نبود یک واشر استاندارد نتواند محصول نهایی را مونتاژ و تحویل دهد. ارزش مالی واشر کم است، اما اثر نبود آن بسیار بزرگ است.
بنابراین، برای تعیین اهمیت یک قابلیت یا قطعه، فقط نباید به قیمت، پیچیدگی یا امکان خرید آن در بازار توجه کرد. پرسشهای مهمتری نیز وجود دارند:
نبود این قابلیت یا قطعه چه اثری بر محصول نهایی دارد؟
جایگزین کردن آن چقدر زمان میبرد؟
چند تأمینکننده واقعی و قابلاعتماد برای آن وجود دارد؟
آیا نیازمند تأییدیه فنی یا ایمنی خاصی است؟
آیا توقف آن میتواند کل فرایند تولید را متوقف کند؟
آیا این قابلیت حامل دانش یا تجربه مهمی است؟
آیا از دست دادن آن وابستگی بلندمدت ایجاد میکند؟
نحوه مدیریت هر دسته باید متفاوت باشد.
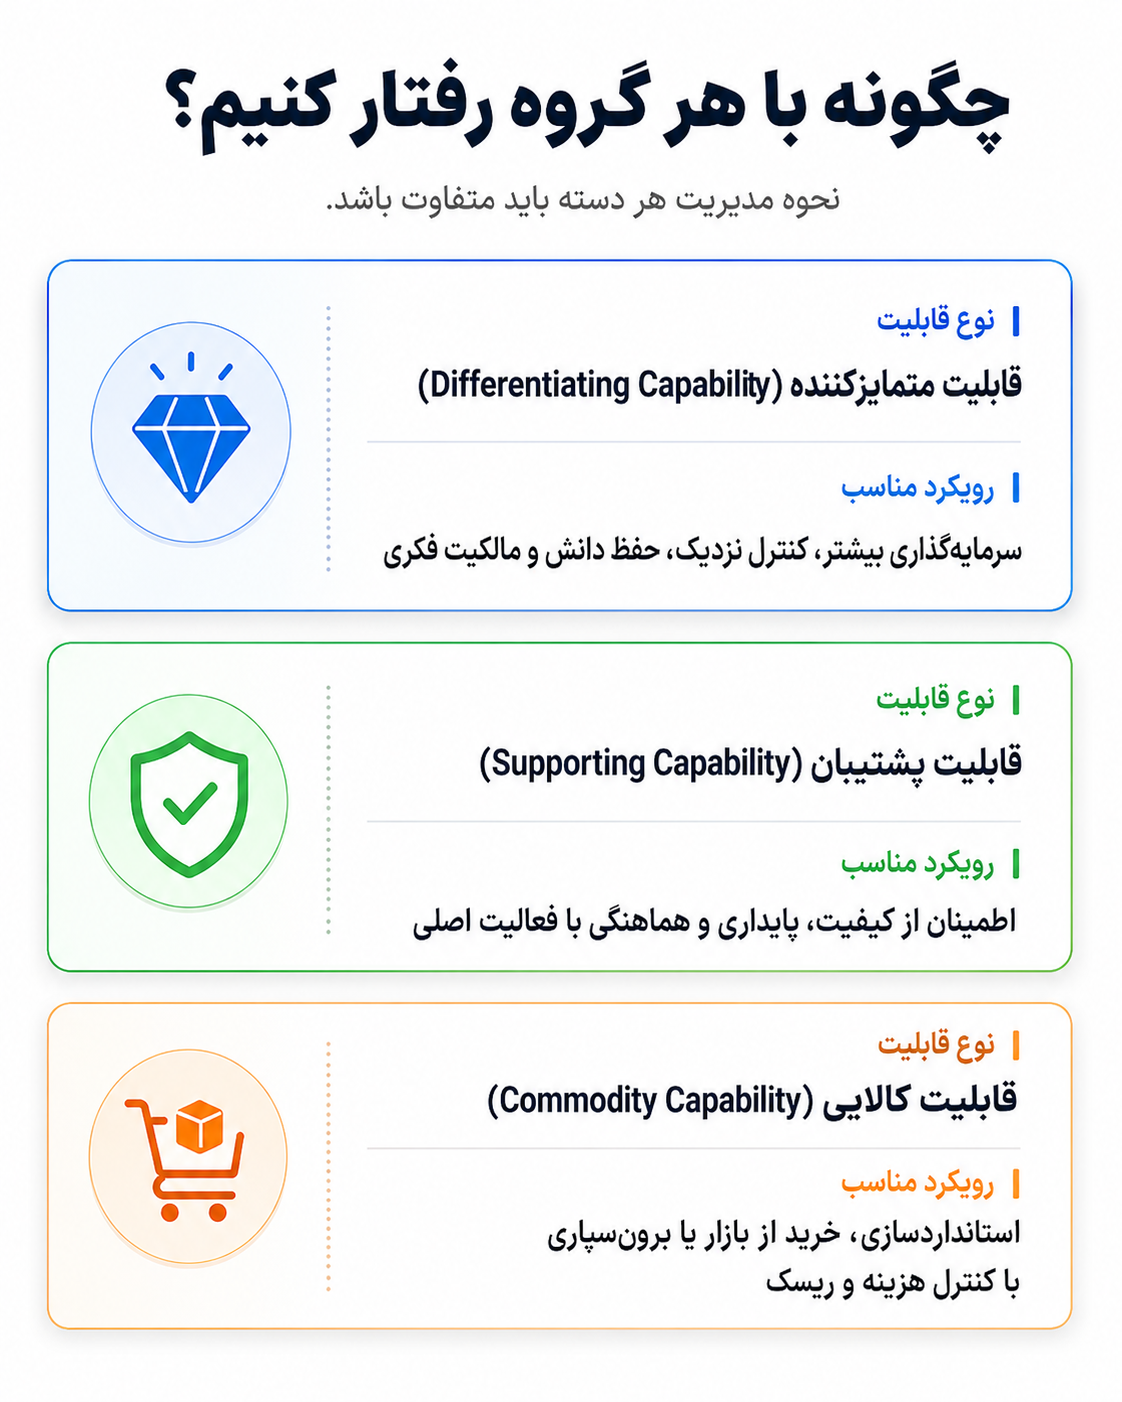
برای قابلیتهای متمایزکننده، سازمان باید سطح بالایی از بلوغ قابلیت (Capability Maturity) ایجاد کند. بلوغ قابلیت یعنی توانایی سازمان برای انجام یک فعالیت بهشکل پایدار، قابلاندازهگیری، قابلتکرار و قابلبهبود.
برای قابلیتهای پشتیبان، لازم نیست همیشه بهترین عملکرد جهانی ایجاد شود، اما سطح آنها باید بهاندازهای باشد که فعالیت اصلی را مختل نکنند.
برای قابلیتهای کالایی، هدف معمولاً کارایی، استانداردسازی و کاهش پیچیدگی مدیریتی است. البته پیش از برونسپاری باید ریسک وابستگی، امنیت اطلاعات، کیفیت و امکان جایگزینی تأمینکننده بررسی شود.
مدیریت صحیح قابلیتها به این معنا نیست که سازمان همه فعالیتها را در داخل انجام دهد یا همه آنها را برونسپاری کند. تصمیم درست به اهمیت راهبردی هر قابلیت بستگی دارد.
سازمان باید قابلیتهایی را که منشأ تفاوت و مزیت رقابتیاند، بهدقت حفظ و توسعه دهد. قابلیتهای پشتیبان باید بهاندازه کافی قدرتمند و قابلاعتماد باشند تا اجرای استراتژی را ممکن کنند. قابلیتهای کالایی نیز میتوانند از بازار خریداری شوند تا منابع سازمان برای فعالیتهای مهمتر آزاد شوند.
در نهایت، اهمیت یک قابلیت را نباید فقط بر اساس قیمت یا پیچیدگی آن سنجید. گاهی یک فعالیت ساده یا یک قطعه ارزان، به دلیل نقش حیاتیاش در تداوم تولید، به یک موضوع کاملاً راهبردی تبدیل میشود.
یکی از مشکلات همیشگی تولید این است که کارخانههای بزرگ معمولاً هزینه هر واحد محصول را کاهش میدهند، اما در مقابل، انعطاف کمتری دارند و اغلب از بازار مصرف دور هستند. از سوی دیگر، تولید محلی به مشتری نزدیکتر است و میتواند سریعتر به نیازهای بازار پاسخ دهد، اما معمولاً از مزایای تولید انبوه برخوردار نیست و ممکن است هزینه بیشتری داشته باشد.
پیشرفت فناوریهای تولیدی میتواند بخشی از این تضاد را کاهش دهد. فناوریهایی مانند تولید افزایشی (Additive Manufacturing)، ماشینکاری دیجیتال (Digital Machining)، دستگاههای کنترل عددی رایانهای (Computer Numerical Control یا CNC)، اتوماسیون کوچکمقیاس (Small-scale Automation) و شبکههای طراحی دیجیتال، به واحدهای کوچکتر اجازه میدهند محصولاتی دقیق، متنوع و سفارشی تولید کنند.
این فناوریها به معنای پایان کارخانههای بزرگ نیستند. مسئله اصلی این است که تولید دیگر مجبور نیست فقط میان دو گزینه «کارخانه عظیم و متمرکز» یا «کارگاه کوچک و کمبازده» یکی را انتخاب کند. اکنون میتوان از مدلهای ترکیبی استفاده کرد که در آن بعضی مراحل تولید در مراکز بزرگ انجام میشوند و بعضی مراحل به واحدهای کوچکتر و نزدیکتر به مشتری واگذار میشوند.
تولید افزایشی (Additive Manufacturing) روشی است که در آن قطعه بهصورت لایهبهلایه ساخته میشود. چاپ سهبعدی (3D Printing) شناختهشدهترین شکل تولید افزایشی است.
در روشهای سنتی، ممکن است قطعه با بریدن، تراشیدن، پرس کردن یا ریختن ماده در قالب ساخته شود. اما در تولید افزایشی، دستگاه ماده را فقط در نقاط موردنیاز قرار میدهد و شکل نهایی را بهتدریج ایجاد میکند.
این روش برای همه محصولات اقتصادی نیست. برای مثال، اگر قرار باشد میلیونها درپوش پلاستیکی ساده و یکسان تولید شود، قالبگیری تزریقی (Injection Molding) معمولاً بسیار سریعتر و ارزانتر از چاپ سهبعدی خواهد بود. ساخت قالب اولیه ممکن است هزینه زیادی داشته باشد، اما پس از آماده شدن قالب، تولید هر قطعه با سرعت بالا و هزینه کم انجام میشود.
بنابراین، روشهایی مانند قالبگیری (Molding)، پرسکاری (Stamping)، ماشینکاری (Machining) و ریختهگری (Casting) همچنان در تولید انبوه قطعات ساده مزیت دارند.
در مقابل، تولید افزایشی در شرایط زیر بسیار مفید است:
زمانی که تعداد قطعات موردنیاز کم یا متوسط باشد؛
زمانی که شکل قطعه پیچیده باشد؛
زمانی که طراحی محصول مرتب تغییر کند؛
زمانی که شرکت بخواهد نمونه اولیه را سریع آزمایش کند؛
زمانی که قطعه یدکی تقاضای کمی داشته باشد؛
زمانی که ساخت قالب یا ابزار مخصوص زمانبر باشد؛
زمانی که سرعت ورود محصول به بازار اهمیت زیادی داشته باشد.
تیراژ پایین یا متوسط
در تولید کمتیراژ (Low-volume Production)، ساخت قالب گرانقیمت ممکن است توجیه اقتصادی نداشته باشد. اگر فقط ۵۰ یا ۱۰۰ قطعه نیاز باشد، هزینه قالب میان تعداد کمی محصول تقسیم میشود و قیمت هر قطعه بسیار بالا خواهد رفت. در چنین شرایطی، چاپ مستقیم قطعه ممکن است اقتصادیتر باشد؛ زیرا نیازی به ساخت ابزار پیچیده یا قالب اختصاصی ندارد. برای مثال، اگر یک بیمارستان فقط به بیست قطعه نگهدارنده مخصوص برای یک دستگاه پزشکی قدیمی نیاز داشته باشد، ساخت قالب جدید ممکن است منطقی نباشد. اما میتوان قطعات را با چاپ سهبعدی تولید کرد.
هندسه پیچیده
تولید افزایشی میتواند شکلهایی ایجاد کند که ساخت آنها با روشهای سنتی دشوار یا حتی غیرممکن است؛ مانند کانالهای داخلی منحنی، ساختارهای شبکهای سبک یا قطعاتی که چند بخش را در یک جزء واحد ترکیب میکنند. برای مثال، یک قطعه فلزی ممکن است در روش سنتی از پنج بخش جداگانه ساخته و سپس جوش داده شود. در تولید افزایشی، ممکن است همان قطعه بهصورت یکپارچه چاپ شود. این کار میتواند تعداد اتصالات، وزن و احتمال خرابی را کاهش دهد.
تغییرات مکرر طراحی
در تولید سنتی، هر تغییر در طراحی ممکن است به اصلاح یا ساخت دوباره قالب نیاز داشته باشد. این فرایند زمانبر و پرهزینه است. اما در چاپ سهبعدی، تغییر معمولاً ابتدا در فایل دیجیتال اعمال میشود و سپس نسخه جدید تولید میشود. به همین دلیل، تولید افزایشی برای محصولاتی که هنوز در حال توسعهاند یا مرتب بهبود پیدا میکنند مناسب است.
نمونهسازی سریع
نمونهسازی سریع (Rapid Prototyping) یعنی ساخت سریع یک نسخه اولیه از محصول برای بررسی شکل، عملکرد و مشکلات احتمالی آن. برای مثال، یک طراح میتواند صبح نسخه جدیدی از یک دستگیره ابزار را طراحی کند، بعدازظهر آن را چاپ کند و همان روز شکل و راحتی استفاده از آن را آزمایش کند. اگر مشکلی وجود داشته باشد، طراحی اصلاح و نمونه دیگری ساخته میشود. در روشهای سنتی، همین فرایند ممکن است چند هفته طول بکشد.
قطعات یدکی کمتقاضا
بعضی قطعات یدکی بهندرت فروخته میشوند، اما نبود آنها میتواند استفاده از یک دستگاه را غیرممکن کند. نگهداری هزاران قطعه کممصرف در انبار، فضای زیادی میگیرد و سرمایه را برای مدت طولانی متوقف میکند. در مدل تولید بر اساس تقاضا (On-demand Manufacturing)، شرکت میتواند فایل طراحی قطعه را نگهداری کند و فقط زمانی که سفارش ثبت شد، آن را تولید کند. در این حالت، بخشی از انبار فیزیکی به انبار دیجیتال (Digital Inventory) تبدیل میشود.
ابزار و قالب تخصصی
تولید افزایشی همیشه جایگزین فرایندهای سنتی نیست؛ گاهی به بهبود آنها کمک میکند. برای مثال، ممکن است محصول نهایی همچنان با قالبگیری تزریقی تولید شود، اما خود قالب یا بخشی از ابزار موردنیاز با چاپ سهبعدی فلزی ساخته شود. این روش میتواند زمان ساخت ابزار را کاهش دهد و امکان ایجاد کانالهای خنککننده پیچیده درون قالب را فراهم کند. در چنین حالتی، فناوری جدید فرایند سنتی را حذف نمیکند؛ بلکه آن را سریعتر، دقیقتر یا اقتصادیتر میسازد.
کاهش زمان ورود به بازار
زمان ورود به بازار (Time to Market) فاصله میان آغاز طراحی یک محصول و عرضه آن به مشتری است. هرچه این زمان کوتاهتر باشد، شرکت میتواند سریعتر از فرصتهای بازار استفاده کند، بازخورد مشتری را زودتر دریافت کند و پیش از رقبا محصول جدید را عرضه کند. تولید افزایشی با کاهش زمان ساخت نمونه، ابزار و قطعات اولیه میتواند زمان ورود به بازار را کوتاه کند.
ماشینکاری دیجیتال (Digital Machining) به استفاده از ماشینآلاتی گفته میشود که بر اساس فایلهای دیجیتال، دستورهای نرمافزاری و کنترل رایانهای قطعات را تولید میکنند.
یکی از مهمترین ابزارهای این حوزه، ماشین کنترل عددی رایانهای (Computer Numerical Control یا CNC) است. در این دستگاهها، حرکت ابزار و قطعه از طریق برنامه رایانهای کنترل میشود. به همین دلیل، دستگاه میتواند قطعات پیچیده را با دقت بالا و تکرارپذیری مناسب تولید کند.
دستگاههای مدرن CNC، ماشینهای سوئیسی (Swiss-type Machines)، نرمافزارهای ساخت با کمک رایانه (Computer-Aided Manufacturing یا CAM)، حسگرهای دیجیتال و سامانههای پایش تولید، توان کارگاههای کوچک را بسیار افزایش دادهاند.
در گذشته، تولید قطعات دقیق اغلب به کارخانههای بزرگ و نیروی انسانی فراوان نیاز داشت. اما اکنون یک کارگاه کوچک میتواند با چند دستگاه پیشرفته، قطعاتی با دقت بسیار بالا برای صنایع پزشکی، هوافضا، الکترونیک یا ابزارسازی تولید کند.
نقش این فناوریها فقط کاهش تعداد نیروی انسانی نیست. مهمترین مزایای آنها عبارتاند از:
کاهش زمان تنظیم
زمان تنظیم (Setup Time) مدتزمانی است که برای آمادهسازی دستگاه، نصب ابزار، بستن قطعه و تنظیم برنامه پیش از شروع تولید لازم است. اگر تغییر از یک محصول به محصول دیگر ساعتها یا روزها طول بکشد، تولید در تیراژ کم بسیار گران میشود. دستگاهها و نرمافزارهای جدید میتوانند این زمان را کاهش دهند و تغییر میان محصولات را آسانتر کنند.
تغییر سریعتر محصول
در تولید سنتی، تغییر محصول ممکن است به تعویض ابزارهای متعدد و تنظیم دستی دستگاه نیاز داشته باشد. اما در سامانه دیجیتال، بخش مهمی از تغییر از طریق تغییر برنامه و فایل تولید انجام میشود. این قابلیت به کارگاه اجازه میدهد امروز یک قطعه و فردا قطعهای متفاوت تولید کند.
کاهش تیراژ اقتصادی
تیراژ اقتصادی (Economic Batch Size) تعداد محصولی است که تولید آن از نظر هزینه توجیه پیدا میکند. اگر آمادهسازی دستگاه بسیار پرهزینه باشد، شرکت مجبور میشود تعداد زیادی از یک قطعه تولید کند تا هزینه تنظیم میان آنها تقسیم شود. اما با کاهش زمان تنظیم و افزایش انعطافپذیری، تولید تعداد کمتر نیز میتواند اقتصادی شود. این موضوع برای محصولات سفارشی و بازارهای کوچک اهمیت زیادی دارد.
اندازهگیری و کنترل بهتر کیفیت
حسگرها و سامانههای پایش دیجیتال میتوانند دمای دستگاه، لرزش، وضعیت ابزار، ابعاد قطعه و شرایط تولید را ثبت کنند. این اطلاعات به شرکت کمک میکنند خطا را زودتر شناسایی کند، قبل از تولید تعداد زیادی قطعه معیوب دستگاه را متوقف کند و کیفیت را بهصورت مستند اندازهگیری کند.
امکان تولید سفارشی
تولید سفارشی (Customized Manufacturing) یعنی محصول بر اساس نیاز یک مشتری خاص ساخته یا تنظیم شود. برای مثال، یک کارگاه میتواند قطعات پزشکی را بر اساس اندازه بدن بیمار، ابزار را مطابق نیاز یک صنعت خاص یا قطعات ماشین را برای یک مدل قدیمی تولید کند.
کاهش بخشی از شکاف دستمزد
در برخی کشورها، هزینه نیروی کار بالاتر است. فناوریهای دیجیتال و خودکار میتوانند مقدار زمان انسانی لازم برای هر قطعه را کاهش دهند و بخشی از اختلاف دستمزد میان مناطق مختلف را جبران کنند. این موضوع به معنای حذف کامل نقش انسان نیست. نیروی انسانی همچنان برای برنامهریزی، تنظیم، کنترل، تعمیر، تحلیل داده و حل مسائل پیچیده ضروری است.
اتوماسیون (Automation) به استفاده از تجهیزات، نرمافزارها و سامانههای کنترلی برای انجام خودکار بخشی از کار گفته میشود.
تصور رایج این است که اتوماسیون فقط برای کارخانههای عظیم و خطوط تولید میلیونواحدی اقتصادی است. این تصور در گذشته تا حدی درست بود، زیرا رباتها و سامانههای کنترلی بسیار گران و پیچیده بودند.
اما فناوریهایی مانند رباتهای مشارکتی (Collaborative Robots یا Cobots)، حسگرهای ارزان، بینایی ماشین (Machine Vision)، کنترلگرهای منطقی برنامهپذیر (Programmable Logic Controllers یا PLCs) و تجهیزات لیزری انعطافپذیر، اتوماسیون را برای کارگاههای کوچک نیز دسترسپذیرتر کردهاند.
ربات مشارکتی دستگاهی است که میتواند با رعایت الزامات ایمنی در کنار انسان کار کند. این رباتها معمولاً نسبت به رباتهای صنعتی سنتی کوچکتر، انعطافپذیرتر و آسانتر برای برنامهریزی هستند.
یک کارگاه لزوماً به خط تولید کاملاً خودکار نیاز ندارد. گاهی فقط یک ایستگاه خودکار کوچک میتواند هزینه و زمان تولید را بهطور قابلتوجهی کاهش دهد.
برای مثال، یک ایستگاه خودکار میتواند یکی از کارهای زیر را انجام دهد:
حکاکی شماره سریال روی محصول؛
بررسی ظاهری قطعه با دوربین؛
قرار دادن محصول در بستهبندی؛
انجام یک آزمایش ساده؛
جابهجایی قطعه میان دو دستگاه؛
شمارش و مرتب کردن محصولات؛
اندازهگیری ابعاد یا وزن؛
بستن پیچها با گشتاور مشخص.
گاهی یک مرحله کوچک، گلوگاه (Bottleneck) کل فرایند است. گلوگاه بخشی از فرایند است که ظرفیت آن از سایر بخشها کمتر است و سرعت کل تولید را محدود میکند.
برای مثال، ممکن است دستگاه اصلی بتواند در هر ساعت ۵۰۰ قطعه تولید کند، اما بستهبندی دستی فقط ۱۵۰ قطعه را پردازش کند. در این صورت، مشکل اصلی ظرفیت دستگاه تولید نیست؛ بلکه مرحله بستهبندی است.
استفاده از یک دستگاه بستهبندی نیمهخودکار میتواند گلوگاه را برطرف کند و کل تولید محلی را اقتصادیتر سازد.
اتوماسیون الزاماً به معنای حذف انسان نیست
هدف اتوماسیون همیشه حذف نیروی انسانی نیست. در بسیاری از موارد، اتوماسیون کارهای تکراری، سنگین، خطرناک یا خستهکننده را بر عهده میگیرد و انسان را برای فعالیتهای ارزشمندتر آزاد میکند. برای مثال، ربات میتواند قطعات را بارگیری و تخلیه کند، اما انسان همچنان مسئول تنظیم فرایند، بررسی کیفیت، رفع خطا، تعمیر تجهیزات و بهبود روش تولید باشد. در این مدل، نقش نیروی انسانی از انجام کارهای تکراری به نظارت، تحلیل و حل مسئله تغییر میکند.
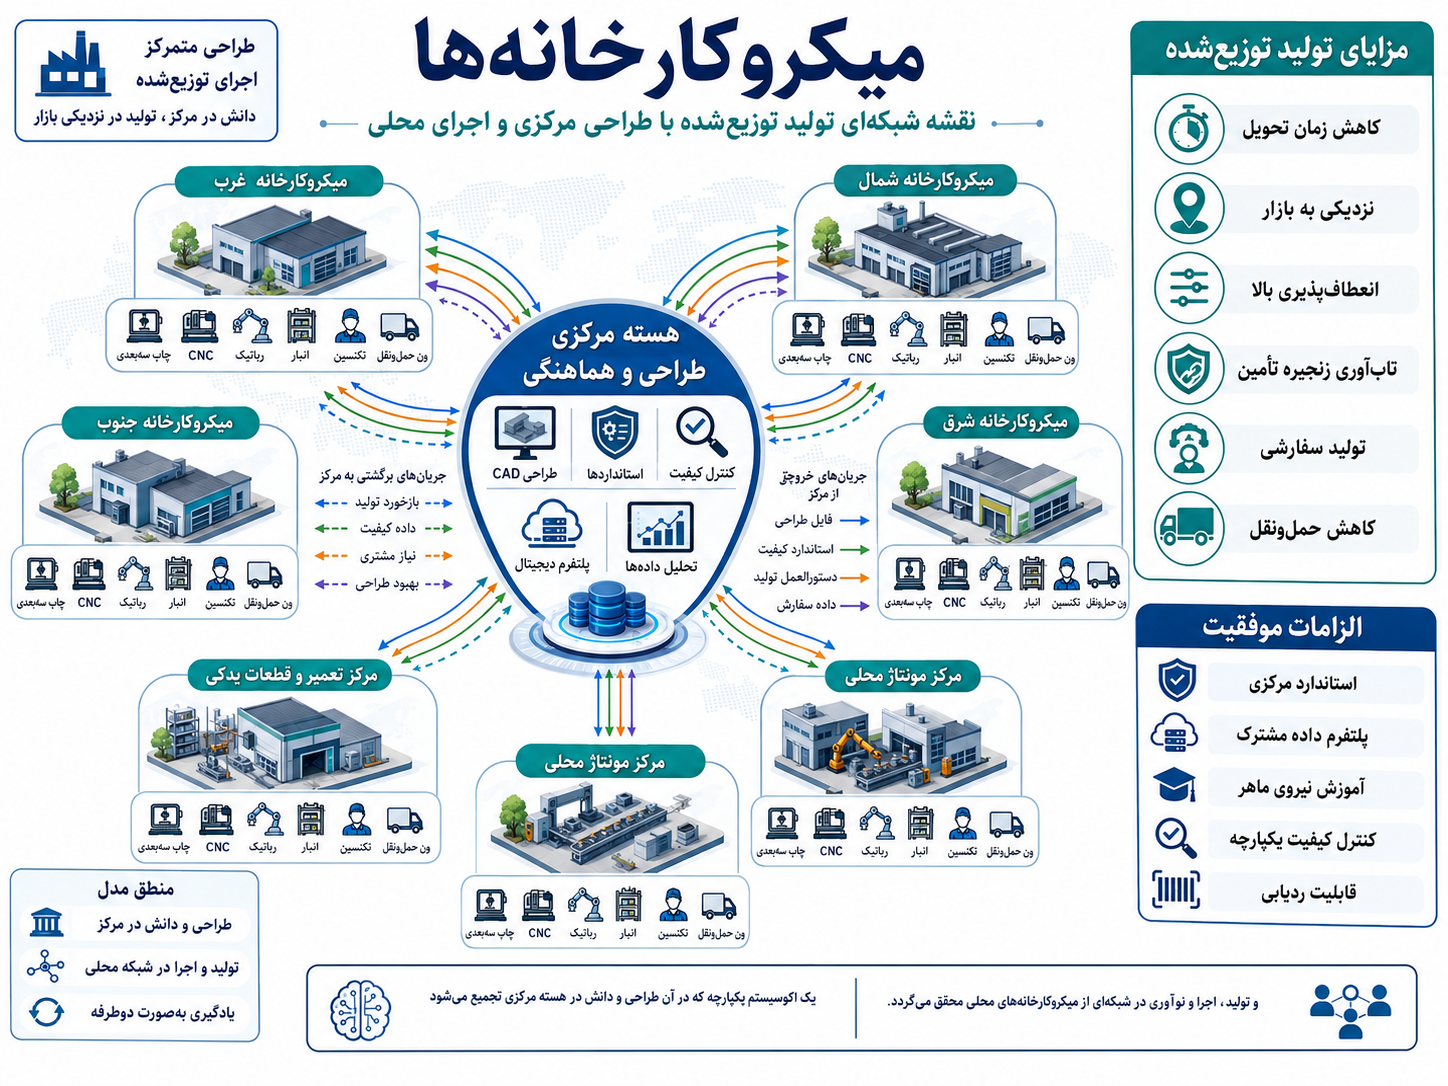
میکروکارخانه (Micro factory) فقط نسخه کوچکشده یک کارخانه بزرگ نیست. میکروکارخانه واحدی تولیدی است که با استفاده از تجهیزات دیجیتال، چندمنظوره و انعطافپذیر میتواند محصولات متنوع را در تیراژهای نسبتاً کم تولید کند.
کارخانه بزرگ سنتی معمولاً برای تولید حجم زیادی از یک محصول مشخص طراحی میشود. تجهیزات، چیدمان و نیروی انسانی آن برای ثبات و تکرار بهینه شدهاند. تغییر محصول در چنین کارخانهای ممکن است زمانبر و پرهزینه باشد.
در مقابل، میکروکارخانه برای انعطافپذیری طراحی میشود. این واحد ممکن است در یک فضای کوچکتر فعالیت کند، اما بتواند با تغییر برنامه، ابزار و فایل دیجیتال میان چند محصول جابهجا شود.
ویژگیهای معمول یک میکروکارخانه عبارتاند از:
استفاده از تجهیزات دیجیتال و چندمنظوره؛
توان تغییر سریع میان محصولات مختلف؛
امکان تولید اقتصادی در تیراژهای کوچکتر؛
اتصال به شبکه دیجیتال طراحی، سفارش و برنامهریزی؛
نزدیکی به مشتری یا بازار مصرف؛
توانایی انجام تعمیر، بازتولید و بازیافت محلی؛
وابستگی کمتر به خطوط عظیم و تکمحصولی؛
امکان تولید بر اساس سفارش واقعی مشتری؛
کاهش بخشی از نیاز به انبار محصول نهایی.
تجهیزات دیجیتال و چندمنظوره:
یک دستگاه چندمنظوره میتواند چند عملیات مختلف را انجام دهد یا برای تولید قطعات متفاوت تنظیم شود. این ویژگی باعث میشود میکروکارخانه به یک محصول خاص وابسته نباشد.
تغییر سریع میان محصولات:
میکروکارخانه میتواند در یک روز چند نوع قطعه یا محصول مختلف تولید کند. این ویژگی برای بازارهایی که تقاضای متنوع یا نوسانی دارند بسیار مهم است.
تیراژهای اقتصادی کوچکتر:
به دلیل کاهش زمان تنظیم و استفاده از فناوریهای انعطافپذیر، میکروکارخانه لازم نیست میلیونها واحد از یک محصول تولید کند تا اقتصادی باشد.
اتصال به شبکه دیجیتال:
در یک شبکه تولید توزیعشده (Distributed Manufacturing Network)، فایلهای طراحی، دستورالعملهای تولید، استانداردهای کیفیت و سفارشها میتوانند بهصورت دیجیتال میان مرکز طراحی و واحدهای تولیدی منطقهای منتقل شوند. برای مثال، طراحی یک قطعه ممکن است در دفتر مرکزی انجام شود، اما همان فایل در چند میکروکارخانه در مناطق مختلف تولید شود.
نزدیکی به بازار مصرف:
نزدیک بودن تولید به مشتری میتواند زمان تحویل، هزینه حمل و نیاز به نگهداری موجودی زیاد را کاهش دهد. همچنین بازخورد مشتری سریعتر به واحد تولید منتقل میشود.
تعمیر، بازتولید و بازیافت محلی:
میکروکارخانه میتواند فقط محصول جدید تولید نکند، بلکه قطعات آسیبدیده را تعمیر، محصولات استفادهشده را بازسازی یا مواد را برای استفاده دوباره آماده کند. بازتولید (Remanufacturing) به فرایندی گفته میشود که در آن محصول استفادهشده باز میشود، قطعات آن بررسی و تعمیر میشوند و محصول با کیفیت مشخص دوباره به بازار بازمیگردد. این قابلیت میتواند بخشی از اقتصاد چرخشی (Circular Economy) باشد؛ مدلی که تلاش میکند عمر محصولات را افزایش دهد و تولید پسماند و مصرف مواد اولیه را کاهش دهد.
نکته: تولید توزیعشده جایگزین کامل تولید انبوه نیست.
تولید توزیعشده (Distributed Manufacturing) مدلی است که در آن تولید بهجای تمرکز کامل در یک کارخانه بزرگ، میان چند واحد کوچکتر و پراکنده تقسیم میشود. این مدل میتواند زمان تحویل را کاهش دهد، انعطافپذیری را افزایش دهد و وابستگی به یک نقطه تولید را کمتر کند. بااینحال، همیشه اقتصادیترین گزینه نیست.
اداره یک شبکه از میکروکارخانهها هزینههایی نیز دارد، از جمله:
هماهنگی میان واحدهای مختلف؛
حفظ کیفیت یکسان در همه مکانها؛
آموزش کارکنان؛
تهیه مواد اولیه؛
نگهداری تجهیزات؛
امنیت فایلهای طراحی؛
کنترل نسخههای مختلف محصول؛
دریافت تأییدیههای فنی و ایمنی؛
مدیریت اطلاعات تولید.
اگر هزینه هماهنگی و کنترل این شبکه از مزیت نزدیکی و انعطاف بیشتر باشد، تولید متمرکز ممکن است گزینه مناسبتری باقی بماند. برای کالاهای بسیار استاندارد، پرتیراژ و کمتنوع، کارخانههای بزرگ همچنان معمولاً کارآمدتر هستند. برای مثال، تولید میلیونها پیچ استاندارد، بطری ساده، قوطی فلزی یا تراشه مشابه ممکن است در یک مرکز تخصصی هزینه کمتری داشته باشد. اما تولید توزیعشده برای حوزههای زیر میتواند بسیار مناسب باشد:
محصولات متنوع و کمتیراژ؛
قطعات یدکی؛
ابزارهای تخصصی؛
تجهیزات پزشکی سفارشی؛
نمونههای اولیه؛
تعمیرات منطقهای؛
بازتولید محصولات؛
قطعات موردنیاز در مناطق دورافتاده؛
محصولات دارای تقاضای نامطمئن؛
محصولاتی که هزینه حمل آنها بالاست.
آینده تولید احتمالاً بر انتخاب کامل میان «تولید متمرکز» و «تولید توزیعشده» استوار نخواهد بود. مدل مناسبتر میتواند ترکیبی از هر دو باشد.
در این مدل:
مواد اولیه و اجزای استاندارد در مراکز بزرگ و تخصصی تولید میشوند؛
اجزای حساس، متنوع یا سفارشی در واحدهای منطقهای ساخته میشوند؛
مونتاژ نهایی در نزدیکی مشتری انجام میشود؛
فایلهای طراحی و استانداردهای کیفیت در یک شبکه دیجیتال مشترک قرار میگیرند؛
تعمیر، بازسازی و بازیافت در سطح محلی انجام میشود.
برای مثال، یک شرکت تجهیزات پزشکی میتواند مواد استاندارد و قطعات الکترونیکی عمومی را در کارخانههای بزرگ تولید کند، اما بخشهایی که باید بر اساس نیاز هر بیمار تنظیم شوند در میکروکارخانههای منطقهای ساخته شوند. مونتاژ و تحویل نهایی نیز میتواند در نزدیکی بیمارستان انجام شود.
نمونه دیگر، قطعات یدکی ماشینآلات است. شرکت میتواند فایل طراحی تأییدشده را در یک سامانه مرکزی نگهداری کند. هنگامی که یک کارخانه در منطقهای دوردست به قطعه نیاز دارد، نزدیکترین واحد مجاز آن را تولید میکند. در نتیجه، نیازی نیست قطعه برای سالها در انبار بماند یا از فاصلهای بسیار دور ارسال شود.
در چنین مدلی، طراحی و استانداردهای اصلی میتوانند متمرکز باقی بمانند، اما اجرای تولید بهصورت منطقهای انجام شود. این الگو را میتوان «طراحی متمرکز و اجرای محلی» (Centralized Design, Localized Production) نامید.
فناوریهای جدید تولید، انتخاب میان کارخانه بزرگ و تولید محلی را انعطافپذیرتر کردهاند. تولید افزایشی، دستگاههای CNC پیشرفته، اتوماسیون کوچکمقیاس و میکروکارخانهها میتوانند تولید کمتیراژ، سفارشی و منطقهای را اقتصادیتر کنند.
بااینحال، این فناوریها جایگزین کامل تولید انبوه نیستند. برای محصولات ساده، استاندارد و بسیار پرتیراژ، کارخانههای بزرگ همچنان مزیت اقتصادی دارند. در مقابل، برای محصولات متنوع، قطعات یدکی، نمونهسازی، تعمیرات و تولید سفارشی، واحدهای کوچک و توزیعشده میتوانند عملکرد بهتری داشته باشند.
بنابراین، مسئله اصلی انتخاب مطلق میان تولید متمرکز (Centralized Manufacturing) و تولید توزیعشده (Distributed Manufacturing) نیست. راهحل مناسب، تقسیم هوشمندانه مراحل تولید بر اساس تیراژ، پیچیدگی، حساسیت، زمان تحویل و نیاز مشتری است.
در این مقاله، «سرمایهداری ارزشپایدار» (Sustainable Value Capitalism) نام چارچوبی پیشنهادی است که میکوشد میان دو رویکرد افراطی تعادل برقرار کند:
سودمحوری مطلق، که همه تصمیمها را فقط بر اساس افزایش سود کوتاهمدت میسنجد؛
تولید بومی بدون منطق اقتصادی، که میخواهد همه فعالیتها را بدون توجه به هزینه، تخصص یا مقیاس در داخل انجام دهد.
این چارچوب نمیگوید سود اهمیت ندارد. هر بنگاه برای پرداخت دستمزد، توسعه محصول، خرید تجهیزات، جذب سرمایه، تحمل بحران و ادامه فعالیت به سود نیاز دارد. شرکتی که در بلندمدت سودآور نباشد، نمیتواند برای مشتری، کارکنان یا جامعه نیز ارزش پایداری ایجاد کند.
اما در این مدل، سود هدفی نیست که برای رسیدن به آن بتوان هر منبع دیگری را تخریب کرد. سود به یک «شرط حیاتی» در کنار چند شرط دیگر تبدیل میشود.
منطق اصلی مدل چنین است:
بنگاه باید سود کافی ایجاد کند، اما نه از راه تخریب منابعی که سودآوری آینده آن به آنها وابسته است.
برای مثال، یک شرکت ممکن است با کاهش کیفیت مواد، حذف آموزش کارکنان یا فشار شدید بر تأمینکنندگان، سود امسال را افزایش دهد. اما اگر این تصمیمها به کاهش اعتماد مشتری، از دست رفتن مهارت کارکنان یا ورشکستگی تأمینکننده منجر شوند، شرکت در واقع برای بهبود نتیجه کوتاهمدت، توانایی سودآوری آینده خود را تضعیف کرده است.
منابعی که باید در کنار سود حفظ شوند عبارتاند از:
اعتماد مشتری؛
سلامت، مهارت و انگیزه نیروی کار؛
ظرفیت و توان مالی تأمینکنندگان؛
دانش فنی و صنعتی؛
محیطزیست و منابع طبیعی؛
کیفیت و ایمنی محصول؛
توان سازگاری زنجیره تأمین (Supply Chain Adaptability).
سرمایهداری ارزشپایدار تلاش میکند میان منافع سرمایهگذار، مشتری، کارکنان، تأمینکنندگان و جامعه تعادل برقرار کند. این رویکرد به سرمایهداری ذینفعمحور (Stakeholder Capitalism) نزدیک است، اما بر یک نکته عملی تأکید بیشتری دارد: سازمان باید ارزشهای بلندمدت را به معیار، قرارداد، فرایند و تصمیم روزمره تبدیل کند.
پیش از آنکه سازمان برای کاهش هزینه یا افزایش سود تلاش کند، باید مشخص کند از چه مرزهایی نباید عبور کند. این مرزها را میتوان «کفهای غیرقابل مذاکره» (Non-negotiable Floors) نامید.
کف غیرقابل مذاکره، حداقلی است که حتی در صورت وجود فرصت کاهش هزینه، نباید زیر آن رفت.
این حداقلها میتوانند شامل موارد زیر باشند:
استانداردهای ایمنی محصول؛
سطح قابل قبول کیفیت و دوام؛
شرایط مناسب و ایمن کار؛
الزامات زیستمحیطی؛
امنیت اطلاعات و حریم خصوصی؛
قابلیت تعمیر، استفاده مجدد یا بازیافت در محصولات منتخب.
پس از تعیین این مرزها، مدیران میتوانند در فضای باقیمانده هزینهها را کاهش دهند و بهرهوری را افزایش دهند.
مثال مهندسی: این منطق شبیه طراحی یک پل است. مهندس میتواند با کاهش مقدار فولاد، وزن و هزینه پل را کمتر کند؛ اما این کار فقط تا جایی مجاز است که ضریب ایمنی (Safety Factor) از حد تعیینشده پایینتر نرود.
اگر کاهش هزینه باعث شود پل دیگر بار مورد انتظار را تحمل نکند، این تصمیم را نمیتوان بهینهسازی نامید. همان منطق درباره محصول، نیروی کار و زنجیره تأمین نیز صادق است.
برای مثال، شرکت میتواند بستهبندی محصول را سادهتر کند یا جابهجاییهای غیرضروری را کاهش دهد؛ اما نباید برای صرفهجویی، آزمایش ایمنی ضروری را حذف کند.
چرا تعیین کف اهمیت دارد؟
اگر این مرزها از قبل مشخص نشده باشند، هر دور کاهش هزینه میتواند بخشی از کیفیت یا ایمنی را تضعیف کند. هر کاهش ممکن است کوچک باشد، اما مجموع آنها بهتدریج محصول یا سیستم را شکننده میکند. بنابراین، ترتیب درست تصمیمگیری چنین است:
۱. ابتدا حداقلهای ایمنی، کیفیت، اخلاق کاری و زیستمحیطی تعیین شوند.
۲. سپس هزینهها بدون عبور از این حداقلها بهینه شوند.
۳. هر تصمیم کاهش هزینه از نظر تأثیر بلندمدت نیز بررسی شود.
بسیاری از تصمیمهای تأمین فقط با مقایسه قیمت خرید گرفته میشوند. برای مثال، اگر یک تأمینکننده قطعهای را با قیمت ۸ دلار و تأمینکننده دیگری با قیمت ۱۰ دلار عرضه کند، گزینه اول ارزانتر به نظر میرسد.
اما قیمت خرید فقط یکی از اجزای هزینه واقعی است. تصمیم درست باید بر اساس هزینه کل اقتصادی (Total Economic Cost) یا هزینه کل مالکیت (Total Cost of Ownership) گرفته شود.
یک مدل ساده میتواند چنین باشد:
هزینه کل اقتصادی = قیمت خرید + هزینه حملونقل + هزینه موجودی + هزینه کنترل کیفیت + هزینه دوبارهکاری + ریسک توقف تولید + هزینه تغییر تأمینکننده + هزینه زیستمحیطی + هزینه فرسایش قابلیتها
اجزای هزینه کل اقتصادی
قیمت خرید: مبلغی است که مستقیماً بابت خرید محصول یا قطعه پرداخت میشود. این بخش معمولاً در فاکتور ثبت میشود و بهراحتی قابل مشاهده است.
هزینه حملونقل: شامل حمل داخلی و بینالمللی، بیمه، گمرک، بستهبندی و جابهجایی است.
هزینه موجودی: هرچه زمان تحویل طولانیتر و نامطمئنتر باشد، شرکت ممکن است مجبور شود موجودی بیشتری نگهداری کند. این موجودی به فضای انبار، بیمه، مدیریت و سرمایه نیاز دارد.
هزینه کنترل کیفیت: اگر کیفیت تأمینکننده ناپایدار باشد، شرکت باید بازرسیها، آزمایشها و کنترلهای بیشتری انجام دهد.
هزینه دوبارهکاری: قطعات معیوب ممکن است نیاز به تعمیر، اصلاح، جداسازی یا تولید مجدد داشته باشند.
ریسک توقف تولید: گاهی نبود یک قطعه ارزان میتواند خط تولیدی بسیار گران را متوقف کند. بنابراین، هزینه احتمالی توقف باید در تصمیم خرید وارد شود.
هزینه تغییر تأمینکننده: پیدا کردن، ارزیابی و تأیید یک تأمینکننده جدید ممکن است چند ماه زمان و هزینه زیادی نیاز داشته باشد.
هزینه زیستمحیطی: مصرف انرژی، مسافت حمل، میزان انتشار، روش دفع پسماند و مصرف منابع نیز بخشی از هزینه واقعیاند؛ حتی اگر مستقیماً در فاکتور دیده نشوند.
هزینه فرسایش قابلیت: اگر برونسپاری موجب از دست رفتن دانش فنی، تجهیزات، نیروی ماهر یا قدرت طراحی شود، این زیان باید در تصمیم در نظر گرفته شود.
به عنوان مثال فرض کنیم تولید داخلی یک قطعه ۱۲ دلار هزینه دارد و یک تأمینکننده خارجی آن را با قیمت ۸ دلار عرضه میکند. اما پس از اضافه شدن هزینههای زیر، نتیجه تغییر میکند:
حمل و بیمه: ۱ دلار؛
انبارداری: ۱ دلار؛
بازرسی و دوبارهکاری: ۱٫۵ دلار؛
ریسک تأخیر و توقف: ۲ دلار؛
هزینه تغییر طراحی و هماهنگی: ۱ دلار.
در این حالت، هزینه واقعی قطعه به ۱۳٫۵ دلار میرسد. بنابراین، گزینهای که در فاکتور ارزانتر بود، در عمل گرانتر است.
همه هزینهها را نمیتوان با دقت کامل به پول تبدیل کرد. برای مثال، سنجش مالی دقیق از دست رفتن دانش صنعتی دشوار است. اما میتوان از امتیازدهی کیفی (Qualitative Scoring)، تحلیل سناریو (Scenario Analysis) و ماتریس ریسک (Risk Matrix) استفاده کرد. در نظر گرفتن تقریبی یک هزینه، از نادیده گرفتن کامل آن بهتر است.
سازمان نباید برای همه قطعات، فعالیتها و تأمینکنندگان یک سیاست یکسان داشته باشد. یک پیچ عمومی با یک تراشه اختصاصی، یک ماده حیاتی یا یک الگوریتم کلیدی اهمیت یکسانی ندارند.
برای تعیین میزان بحرانی بودن (Criticality)، باید دو پرسش اصلی مطرح شود:
۱. احتمال وقوع اختلال چقدر است؟
۲. اگر اختلال رخ دهد، شدت پیامد آن چقدر خواهد بود؟
احتمال اختلال ممکن است کم، متوسط یا زیاد باشد. پیامد آن نیز میتواند از یک تأخیر جزئی تا توقف کامل تولید، آسیب به مشتری یا از دست رفتن بازار متغیر باشد.
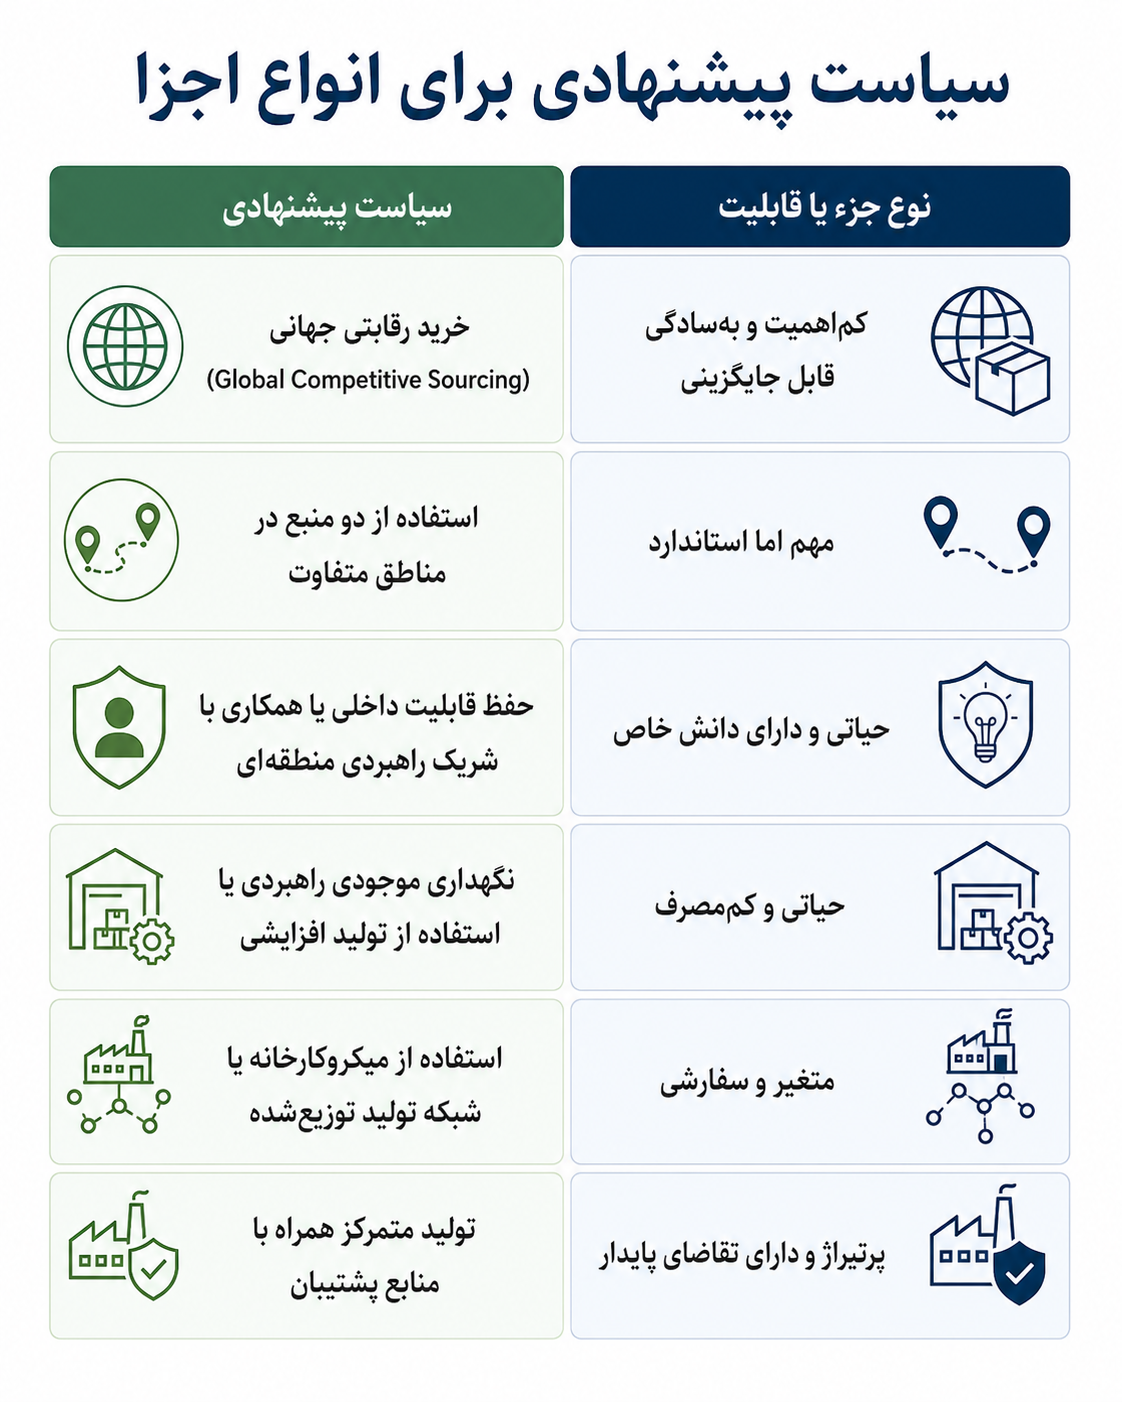
جزء کماهمیت و قابل جایگزینی: اگر یک قطعه استاندارد باشد، تأمینکنندگان متعددی داشته باشد و جایگزینی آن آسان باشد، خرید رقابتی جهانی میتواند منطقی باشد. برای مثال، خرید لوازم اداری عمومی نیازمند حفظ تولید داخلی یا موجودی راهبردی نیست.
جزء مهم اما استاندارد: ممکن است قطعهای استاندارد باشد، اما نبود آن تولید را متوقف کند. در این حالت، بهتر است دو تأمینکننده واقعی در دو منطقه متفاوت وجود داشته باشند. تنوع واقعی فقط به معنای داشتن دو نام در فهرست تأمینکنندگان نیست. اگر هر دو تأمینکننده مواد اولیه خود را از یک کارخانه بگیرند، همچنان یک نقطه شکست مشترک (Common-mode Failure) وجود دارد.
جزء حیاتی و دارای دانش خاص:اگر یک فعالیت یا قطعه حامل دانش منحصربهفرد باشد، سازمان باید کنترل نزدیکی بر آن داشته باشد. این کنترل میتواند از طریق تولید داخلی، مالکیت طراحی، قرارداد راهبردی یا انتقال مشترک دانش حفظ شود.
جزء حیاتی و کممصرف: بعضی قطعات بهندرت مصرف میشوند، اما نبود آنها بسیار خطرناک است. نگهداری موجودی راهبردی (Strategic Inventory) یا استفاده از تولید افزایشی (Additive Manufacturing) برای این قطعات میتواند مناسب باشد.
محصول متغیر و سفارشی: برای محصولاتی که طراحی آنها مرتب تغییر میکند یا باید بر اساس نیاز مشتری ساخته شوند، میکروکارخانه (Microfactory) و تولید توزیعشده (Distributed Manufacturing) میتوانند مناسبتر باشند.
محصول پرتیراژ و پایدار: اگر تقاضا زیاد، پایدار و قابل پیشبینی باشد، تولید متمرکز (Centralized Manufacturing) معمولاً هزینه کمتری دارد. بااینحال، باید تأمینکنندگان پشتیبان، برنامه بازیابی و ظرفیت جایگزین نیز وجود داشته باشند.
در بسیاری از روابط تجاری، خریدار هر سال از تأمینکننده میخواهد قیمت را کاهش دهد، بدون آنکه بررسی کند این کاهش چگونه امکانپذیر خواهد شد.
اگر کاهش قیمت از طریق بهبود واقعی بهرهوری انجام شود، میتواند به نفع هر دو طرف باشد. اما اگر تأمینکننده برای حفظ قرارداد مجبور شود تعمیرات، آموزش، دستمزد، کیفیت یا سرمایهگذاری را کاهش دهد، رابطه در بلندمدت آسیب میبیند.
قرارداد استخراجی (Extractive Contract) قراردادی است که در آن طرف قدرتمند تلاش میکند بیشترین ارزش ممکن را از طرف ضعیفتر بگیرد، بدون آنکه به توان ادامه فعالیت او توجه کند. در مقابل، قرارداد مولد (Productive Contract) قراردادی است که علاوه بر نتیجه کوتاهمدت، ظرفیت آینده دو طرف را نیز تقویت میکند.
عناصر یک قرارداد مولد
شفافیت نسبی هزینه: طرفین میتوانند درباره اجزای اصلی هزینه، عوامل افزایش قیمت و فرصتهای بهبود گفتوگو کنند. هدف الزاماً افشای کامل همه اطلاعات مالی نیست، بلکه جلوگیری از فشار غیرواقعبینانه است.
تعهد حجمی چندساله: اگر خریدار انتظار دارد تأمینکننده تجهیزات جدید بخرد یا نیروی متخصص استخدام کند، باید تا حدی درباره حجم سفارشهای آینده تعهد بدهد.
تقسیم منافع حاصل از بهرهوری: اگر تأمینکننده با سرمایهگذاری یا نوآوری هزینه تولید را کاهش دهد، تمام منفعت نباید فوراً از طریق کاهش قیمت از او گرفته شود. بخشی از این منفعت باید برای جبران سرمایهگذاری و ایجاد انگیزه نزد تأمینکننده باقی بماند.
حمایت از سرمایهگذاری تأمینکننده: خریدار میتواند از طریق قرارداد بلندمدت، پیشپرداخت، تضمین حجم یا مشارکت در خرید تجهیزات، به توسعه ظرفیت کمک کند.
پرداخت سریعتر به شرکتهای کوچک: تأخیر طولانی در پرداخت میتواند جریان نقدی تأمینکنندگان کوچک را مختل کند. پرداخت مناسب، نوعی حمایت خیریه نیست؛ بلکه به پایداری زنجیره تأمین کمک میکند.
مالکیت روشن ابزار و دانش: در قرارداد باید مشخص باشد قالب، ابزار، فایل طراحی، نرمافزار و دانش ایجادشده متعلق به کدام طرف است و هر طرف چه حقی برای استفاده از آن دارد.
محدود کردن تغییرات ناگهانی طراحی: تغییرهای مکرر ممکن است هزینه سنگینی بر تأمینکننده تحمیل کنند. باید فرایندی برای ارزیابی هزینه، زمان و مسئولیت تغییر طراحی وجود داشته باشد.
برنامه مشترک توسعه کیفیت و مهارت: خریدار و تأمینکننده میتوانند برای کاهش نقص، آموزش کارکنان و بهبود فرایندها برنامه مشترک داشته باشند.
جلوگیری از وابستگی کامل: در برخی موارد بهتر است تأمینکننده اجازه داشته باشد مشتریان دیگری نیز داشته باشد. وابستگی کامل به یک خریدار، قدرت چانهزنی و توان بقای تأمینکننده را کاهش میدهد. در این مدل، خریدار به تأمینکننده کمک خیریهای نمیکند. خریدار در کیفیت، ظرفیت و دوام زنجیره تأمین خود سرمایهگذاری میکند.
تولید توزیعشده (Distributed Manufacturing) میتواند تولید را به بازار نزدیکتر کند، زمان تحویل را کاهش دهد و وابستگی به یک کارخانه واحد را کمتر کند.
اما اگر هر واحد محلی روش، ماده و استاندارد متفاوتی به کار ببرد، کیفیت محصول ممکن است ناپایدار شود. همچنین ردیابی عیب، مدیریت تغییر طراحی و حفظ ایمنی دشوار خواهد شد.
راهحل، تفکیک میان تمرکز استانداردها (Centralized Standards) و توزیع اجرا (Distributed Execution) است.
چه چیزهایی میتوانند متمرکز باشند؟
طراحی اصلی محصول؛
استاندارد مواد؛
مشخصات فنی؛
روشهای آزمایش؛
قواعد کنترل کیفیت؛
مدیریت نسخههای طراحی؛
سامانه ثبت دادهها؛
معیارهای تأیید صلاحیت واحدهای تولیدی.
چه چیزهایی میتوانند توزیع شوند؟
تولید قطعه؛
مونتاژ نهایی؛
تعمیر؛
ساخت قطعات یدکی؛
بازتولید (Remanufacturing)؛
بازیافت و بازیابی مواد؛
ارائه خدمات نزدیک به مشتری.
الزامات این معماری
ثبت مشترک دادههای کیفیت: تمام واحدها باید نتایج آزمون، عیبها و اطلاعات تولید را در یک سامانه مشترک ثبت کنند.
کالیبراسیون تجهیزات: دستگاههای اندازهگیری و تولید باید بهطور منظم کالیبره شوند تا خروجی واحدهای مختلف قابل مقایسه باشد.
نسخهبندی طراحی: هر تغییر طراحی باید شماره نسخه، زمان اجرا و واحدهای مجاز استفادهکننده مشخص داشته باشد. استفاده همزمان از نسخههای مختلف میتواند باعث ناسازگاری و خطا شود.
تأیید صلاحیت واحدهای محلی: هر میکروکارخانه یا واحد منطقهای باید پیش از تولید، از نظر تجهیزات، نیروی انسانی، مواد و کنترل کیفیت تأیید شود.
مثال: فرض کنیم یک شرکت تجهیزات پزشکی، طراحی و استاندارد یک قطعه را در دفتر مرکزی مدیریت میکند. فایل تأییدشده برای چند واحد منطقهای ارسال میشود تا قطعه نزدیک بیمارستانها تولید شود.
دفتر مرکزی مشخص میکند:
چه مادهای استفاده شود؛
ابعاد مجاز چه باشند؛
چه آزمونی انجام شود؛
دادهها چگونه ثبت شوند؛
چه دستگاهی مجاز است؛
هر تغییر طراحی از چه تاریخی اجرا شود.
در این مدل، دانش و استاندارد متمرکزند، اما تولید به مشتری نزدیک است. این معماری مزایای مقیاس دانشی (Knowledge Economies of Scale) را با انعطاف جغرافیایی ترکیب میکند.
گذار از سرمایهداری سهامدارمحور (Shareholder Capitalism) به سرمایهداری ذینفعمحور (Stakeholder Capitalism) فقط با تغییر شعار شرکت اتفاق نمیافتد.
اگر مدیر همچنان فقط بر اساس سود، کاهش هزینه یا قیمت سهام ارزیابی شود، طبیعی است که تصمیمهای او نیز بر همین معیارها متمرکز باشند.
به همین دلیل، سازمان باید از شاخصهای متوازن عملکرد (Balanced Performance Metrics) استفاده کند. این شاخصها باید هم نتیجه مالی و هم عواملی را بسنجند که توان ایجاد ارزش در آینده را حفظ میکنند.
این شاخصها نشان میدهند شرکت از نظر مالی تا چه اندازه پایدار است:
حاشیه سود (Profit Margin)؛
جریان نقدی (Cash Flow)؛
بازده سرمایه (Return on Capital)؛
هزینه کل مالکیت (Total Cost of Ownership).
سود و جریان نقدی همچنان مهماند، زیرا بدون آنها ادامه فعالیت ممکن نیست. تفاوت این مدل در آن است که این اعداد تنها معیار موفقیت نیستند.
این شاخصها کیفیت واقعی ارزشی را میسنجند که به مشتری تحویل میشود:
نرخ نقص محصول؛
شاخصهای ایمنی؛
دوام و عمر محصول؛
رضایت مشتری؛
نرخ حفظ مشتری (Customer Retention Rate)؛
هزینه استفاده در طول عمر محصول (Lifecycle Cost).
برای مثال، شرکتی ممکن است فروش بالایی داشته باشد، اما اگر نرخ خرابی و شکایت رو به افزایش باشد، بخشی از فروش امروز بر اعتبار گذشته تکیه دارد و احتمالاً پایدار نخواهد بود.
این شاخصها آمادگی سازمان در برابر اختلال را نشان میدهند:
زمان بازیابی پس از اختلال (Time to Recover)؛
تعداد منابع تأمین معتبر؛
میزان تمرکز جغرافیایی؛
سهم قطعات تکمنبعی (Single-sourced Parts)؛
ظرفیت جایگزین یا قابل فعالسازی؛
میزان موجودی قطعات بحرانی.
برای مثال، قیمت پایین خرید زمانی مزیت واقعی است که توقف یک تأمینکننده، کل تولید را متوقف نکند.
این شاخصها نشان میدهند سازمان تا چه حد دانش و توان حل مسئله خود را حفظ و توسعه میدهد:
تعداد متخصصان دارای مهارت بحرانی؛
ساعات آموزش؛
زمان موردنیاز برای ساخت نمونه؛
درصد دانش مستندسازیشده؛
میزان همکاری با کارگاهها، دانشگاهها و مراکز فنی؛
سرعت انتقال دانش میان کارکنان.
اگر سود شرکت افزایش یابد، اما تمام متخصصان باتجربه آن بازنشسته شوند و جانشینی برای آنها وجود نداشته باشد، این رشد مالی ممکن است پایدار نباشد.
این شاخصها وضعیت افرادی را بررسی میکنند که عملیات سازمان را ممکن میسازند:
ثبات رابطه با تأمینکنندگان؛
زمان پرداخت؛
نرخ حوادث کاری؛
میزان جابهجایی کارکنان؛
نرخ غیبت؛
رشد بهرهوری؛
رشد مهارت و دستمزد؛
وضعیت مالی تأمینکنندگان راهبردی.
اگر تأمینکنندگان مهم به دلیل فشار مالی دائماً در معرض ورشکستگی باشند، زنجیره تأمین ظاهراً ارزان اما بسیار شکننده خواهد بود.
این شاخصها اثر محصول را از مرحله تولید تا پایان عمر بررسی میکنند:
مصرف انرژی؛
انتشار آلایندهها؛
میزان پسماند؛
قابلیت تعمیر (Repairability)؛
قابلیت بازیافت (Recyclability)؛
میزان استفاده مجدد از قطعات؛
عمر متوسط محصول؛
مصرف مواد اولیه.
محصولی که کمی ارزانتر است، اما زود خراب میشود و قابل تعمیر نیست، ممکن است در طول عمر خود هزینه اقتصادی و زیستمحیطی بیشتری داشته باشد.
ارتباط پاداش مدیران با شاخصهای متوازن
شاخصها زمانی جدی گرفته میشوند که بر تصمیمها و پاداشها اثر داشته باشند. اگر شرکت دهها شاخص کیفیت و تابآوری را اندازهگیری کند، اما پاداش مدیر فقط به سود سالانه وابسته باشد، معیار واقعی همچنان سود کوتاهمدت خواهد بود. بنابراین، پاداش مدیران باید به ترکیبی از نتایج وابسته باشد؛ برای مثال:
عملکرد مالی؛
کیفیت و ایمنی؛
رضایت مشتری؛
حفظ کارکنان متخصص؛
تابآوری زنجیره تأمین؛
سلامت تأمینکنندگان؛
کاهش اثرات زیستمحیطی؛
توسعه قابلیتهای آینده.
همچنین بخشی از پاداش میتواند با تأخیر پرداخت شود تا مشخص شود نتایج مثبت کوتاهمدت در سالهای بعد نیز پایدار ماندهاند.
برای نمونه، اگر مدیری با کاهش بودجه نگهداری سود امسال را افزایش دهد، اما دو سال بعد تجهیزات دچار خرابی گسترده شوند، نباید تمام پاداش او فقط بر اساس نتیجه سال نخست تعیین شده باشد.
سرمایهداری ارزشپایدار (Sustainable Value Capitalism) به معنای مخالفت با سود، تجارت جهانی، برونسپاری یا تولید انبوه نیست. این مدل میگوید هر یک از این ابزارها باید زمانی استفاده شوند که ارزش بلندمدت ایجاد کنند، نه فقط زمانی که یک عدد کوتاهمدت را بهتر نشان میدهند.
منطق این مدل را میتوان در چند جمله خلاصه کرد:
سود برای بقای بنگاه ضروری است، اما نباید از راه تخریب توان آینده ایجاد شود.
ایمنی، کیفیت، شرایط کار و الزامات زیستمحیطی باید حداقلهای مشخص و غیرقابل مذاکره داشته باشند.
تصمیمهای خرید باید بر اساس هزینه کل اقتصادی گرفته شوند، نه فقط قیمت فاکتور.
قطعات و قابلیتها باید بر اساس میزان بحرانی بودن مدیریت شوند.
قراردادها باید ظرفیت تأمینکننده را تقویت کنند، نه اینکه فقط از او ارزش استخراج کنند.
استانداردها و دانش میتوانند متمرکز باشند، در حالی که تولید و تعمیر بهصورت منطقهای انجام شوند.
عملکرد مدیران باید با مجموعهای از شاخصهای مالی، کیفی، انسانی، زیستمحیطی و تابآوری سنجیده شود.
در این چارچوب، سازمان موفق فقط شرکتی نیست که امسال بیشترین سود را ثبت کرده باشد. سازمان موفق شرکتی است که بتواند سودآوری، اعتماد مشتری، کیفیت محصول، توان نیروی انسانی، سلامت تأمینکنندگان، دانش صنعتی و محیطزیست را بهگونهای مدیریت کند که امکان خلق ارزش در سالهای آینده نیز باقی بماند.
جلوگیری از کاهش کیفیت به این معنا نیست که سازمان باید هر هزینهای را بپذیرد یا از تلاش برای افزایش بهرهوری صرفنظر کند. هیچ شرکتی نمیتواند با فرایندهای پرهزینه، اتلاف منابع، دوبارهکاری دائمی و بهرهوری پایین برای مدت طولانی دوام بیاورد.
مسئله اصلی این نیست که آیا هزینه باید کاهش پیدا کند یا نه؛ مسئله این است که هزینه از چه راهی کاهش پیدا میکند.
کاهش هزینه زمانی سالم است که اتلاف را حذف کند و همان ارزش قبلی، یا حتی ارزش بیشتری، به مشتری تحویل دهد. اما کاهش هزینه زمانی ناسالم است که برای افزایش سود کوتاهمدت، کیفیت، ایمنی، دوام، قابلیت تعمیر، دانش سازمان یا توان تأمینکننده را تضعیف کند.
به بیان ساده:
کاهش هزینه سالم، کارهای بیفایده را حذف میکند؛ اما کاهش هزینه ناسالم، بخشی از ارزش محصول را از بین میبرد.
۱. کاهش دوبارهکاری
دوبارهکاری (Rework) زمانی رخ میدهد که یک فعالیت به دلیل خطا، نقص یا اطلاعات نادرست مجبور شود دوباره انجام شود. برای مثال، اگر قطعهای به دلیل اشتباه در نقشه فنی تولید شود و سپس نیاز به اصلاح یا تولید مجدد داشته باشد، زمان، ماده، انرژی و نیروی انسانی هدر میرود. برطرف کردن علت اصلی این خطا، هزینه را کاهش میدهد بدون آنکه کیفیت محصول کمتر شود.
۲. طراحی برای ساخت و مونتاژ سادهتر
طراحی برای ساخت و مونتاژ (Design for Manufacturing and Assembly یا DFMA) یعنی محصول از ابتدا بهگونهای طراحی شود که تولید و سرهمکردن آن سادهتر، سریعتر و کمخطاتر باشد. برای مثال، اگر محصولی با ده پیچ و چند ابزار مختلف مونتاژ شود، ممکن است بتوان طراحی آن را طوری تغییر داد که با چهار پیچ یکسان مونتاژ شود. در این حالت، زمان تولید و احتمال خطا کاهش پیدا میکند، بدون آنکه کیفیت محصول قربانی شود.
۳. کاهش تعداد قطعات
هر قطعه اضافی به خرید، انبارداری، کنترل کیفیت، جابهجایی و مونتاژ نیاز دارد. اگر چند قطعه را بتوان بدون آسیب زدن به عملکرد یا تعمیرپذیری محصول با یک قطعه یکپارچه جایگزین کرد، هزینه و پیچیدگی کاهش مییابد. برای مثال، اگر یک نگهدارنده از سه قطعه فلزی جداگانه تشکیل شده باشد، ممکن است بتوان آن را بهصورت یک قطعه واحد تولید کرد. البته این کار نباید تعمیر محصول را دشوار یا هزینه تعویض را بیشتر کند.
۴. استانداردسازی رابطها
استانداردسازی رابطها (Interface Standardization) یعنی محل اتصال قطعات، اندازهها، درگاهها یا روشهای ارتباطی تا حد امکان مشترک و هماهنگ باشند. برای مثال، اگر چند مدل دستگاه از پیچ، کابل یا اتصال یکسان استفاده کنند، شرکت به تعداد کمتری قطعه نیاز خواهد داشت. این کار خرید، انبارداری، تعمیر و آموزش کارکنان را سادهتر میکند.
۵. خودکارسازی گلوگاههای تکراری
اتوماسیون (Automation) زمانی مفید است که روی بخشی از فرایند متمرکز شود که سرعت کل تولید را محدود میکند. به این بخش گلوگاه (Bottleneck) گفته میشود. برای مثال، ممکن است تولید قطعه سریع باشد، اما بازرسی یا بستهبندی دستی باعث تأخیر شود. استفاده از یک دستگاه ساده برای اندازهگیری، حکاکی یا بستهبندی میتواند ظرفیت کل سیستم را افزایش دهد. هدف اتوماسیون الزاماً حذف نیروی انسانی نیست؛ بلکه میتواند کارکنان را از کارهای تکراری آزاد کند تا بر تنظیم، تعمیر، کنترل و حل مسئله تمرکز کنند.
۶. تعمیر و نگهداری پیشبینانه
تعمیر و نگهداری پیشبینانه (Predictive Maintenance) یعنی وضعیت تجهیزات از طریق دادهها، حسگرها و نشانههای عملکردی بررسی شود تا خرابی پیش از وقوع شناسایی شود. برای مثال، افزایش لرزش یا دمای یک دستگاه ممکن است نشانه خرابی آینده باشد. اگر مشکل زود تشخیص داده شود، تعمیر در زمان مناسب انجام میشود و از توقف ناگهانی تولید جلوگیری خواهد شد.
۷. کاهش زمان تنظیم
زمان تنظیم (Setup Time) زمانی است که برای آمادهسازی دستگاه، نصب ابزار، تغییر برنامه یا تعویض محصول صرف میشود. کاهش این زمان باعث میشود تولید دستههای کوچکتر اقتصادی شود و شرکت بتواند سریعتر میان محصولات مختلف جابهجا شود. این کار هم موجودی را کاهش میدهد و هم انعطافپذیری را افزایش میدهد.
۸. کاهش مصرف مواد بدون عبور از مرزهای ایمنی
کاهش مصرف ماده میتواند هزینه و اثر زیستمحیطی را کمتر کند، اما فقط تا جایی که ایمنی، دوام و عملکرد محصول حفظ شوند. برای مثال، ممکن است با اصلاح شکل یک قطعه بتوان وزن آن را کاهش داد، بدون آنکه استحکامش کم شود. اما کم کردن ضخامت صرفاً برای کاهش قیمت، بدون آزمایش و تحلیل مهندسی، میتواند خطرناک باشد.
۹. کاهش ضایعات
ضایعات (Scrap) شامل مواد یا قطعاتی است که به دلیل خطا، خرابی یا کیفیت نامناسب قابل استفاده نیستند. با کنترل بهتر فرایند، آموزش کارکنان، بهبود طراحی و شناسایی علت عیب میتوان ضایعات را کاهش داد. این نوع صرفهجویی نهتنها کیفیت را پایین نمیآورد، بلکه معمولاً آن را بهتر میکند.
۱۰. اشتراک تجهیزات گران میان چند تولیدکننده
بعضی تجهیزات بسیار گراناند و استفاده کامل از آنها برای یک شرکت کوچک ممکن نیست. چند تولیدکننده میتوانند از طریق مرکز صنعتی مشترک یا شبکه منطقهای از یک دستگاه تخصصی استفاده کنند. برای مثال، چند کارگاه میتوانند بهطور مشترک از دستگاه اندازهگیری دقیق، چاپگر سهبعدی فلزی یا آزمایشگاه مواد استفاده کنند. در این حالت، هزینه سرمایهگذاری میان چند مجموعه تقسیم میشود.
۱۱. تولید قطعات یدکی بر اساس تقاضا
تولید بر اساس تقاضا (On-demand Manufacturing) یعنی قطعه فقط زمانی ساخته شود که سفارش واقعی برای آن وجود دارد. برای قطعات یدکی کممصرف، نگهداری تعداد زیادی قطعه در انبار ممکن است پرهزینه باشد. شرکت میتواند فایل طراحی را نگهداری کند و در صورت نیاز، قطعه را با ماشینکاری یا تولید افزایشی (Additive Manufacturing) بسازد.
۱۲. نزدیک کردن مونتاژ نهایی به بازار
ممکن است قطعات استاندارد در یک مرکز بزرگ تولید شوند، اما مونتاژ نهایی نزدیک مشتری انجام شود. این کار میتواند هزینه حمل، زمان تحویل و نیاز به انبار محصول نهایی را کاهش دهد. برای مثال، اجزای اصلی یک دستگاه میتوانند بهصورت متمرکز تولید شوند، اما تنظیم و مونتاژ نهایی آن مطابق نیاز مشتری در یک مرکز منطقهای انجام گیرد.
۱. کاهش پنهانی کیفیت مواد
استفاده از ماده ارزانتر همیشه مشکلساز نیست؛ به شرط آنکه ماده جدید آزمایش شود و عملکرد لازم را داشته باشد. اما اگر شرکت بدون اطلاع مشتری یا بدون ارزیابی فنی، ضخامت، آلیاژ یا کیفیت ماده را کاهش دهد، در واقع بخشی از ارزش محصول را حذف کرده است.
۲. حذف آزمایشهای ایمنی
آزمایشهای ایمنی ممکن است هزینهبر و زمانبر باشند، اما وظیفه آنها جلوگیری از آسیب به مشتری است. حذف این آزمایشها برای افزایش سرعت یا کاهش قیمت، نوعی صرفهجویی ظاهری است که میتواند هزینههای بسیار بزرگتری مانند جراحت، فراخوان محصول و شکایت حقوقی ایجاد کند.
۳. انتقال ریسک به تأمینکننده ضعیفتر
گاهی خریدار بزرگ برای کاهش هزینه خود، تأمینکننده را مجبور میکند موجودی بیشتری نگهداری کند، هزینه تغییر طراحی را بپردازد یا زمان طولانیتری برای دریافت پول منتظر بماند. در این حالت، هزینه حذف نشده است؛ فقط از خریدار به تأمینکننده منتقل شده است. اگر این فشار ادامه یابد، تأمینکننده ممکن است کیفیت، دستمزد، نگهداری تجهیزات یا سرمایهگذاری را کاهش دهد.
۴. وابستگی کامل به یک منبع
خرید تمام نیاز از ارزانترین تأمینکننده ممکن است در شرایط عادی اقتصادی باشد، اما اگر آن تأمینکننده متوقف شود، کل تولید نیز ممکن است متوقف شود. وابستگی تکمنبعی (Single Sourcing) برای قطعات بحرانی باید با دقت ارزیابی شود. صرفهجویی محدود امروز ممکن است هزینه بسیار بزرگی در زمان بحران ایجاد کند.
۵. کاهش عمدی عمر محصول برای افزایش خرید مجدد
کهنگی برنامهریزیشده (Planned Obsolescence) زمانی رخ میدهد که محصول عمداً بهگونهای طراحی شود که عمر کوتاهتری داشته باشد یا پس از مدتی مجبور به تعویض شود. این روش ممکن است فروش کوتاهمدت را افزایش دهد، اما اعتماد مشتری، محیطزیست و اعتبار برند را تضعیف میکند.
۶. دشوار کردن تعمیر
برخی شرکتها برای سوق دادن مشتری به خرید محصول جدید، تعمیر را دشوار میکنند؛ برای مثال، قطعات را غیرقابل تعویض میسازند، اطلاعات تعمیر را منتشر نمیکنند یا از اتصالات اختصاصی استفاده میکنند. این اقدامات شاید درآمد خدمات یا فروش محصول جدید را بیشتر کنند، اما هزینه استفاده مشتری را افزایش میدهند و ارزش واقعی محصول را کاهش میدهند.
۷. استفاده از قفلهای قراردادی یا فنی
قفل مشتری (Customer Lock-in) زمانی ایجاد میشود که خروج از یک محصول یا خدمت بسیار دشوار یا پرهزینه باشد. این قفل ممکن است فنی باشد، مانند استفاده از فرمت اختصاصی که انتقال داده را دشوار میکند؛ یا قراردادی باشد، مانند جریمه سنگین برای فسخ همکاری. اگر شرکت پس از وابسته شدن مشتری کیفیت را کاهش دهد یا قیمت را افزایش دهد، از قدرت ایجادشده برای استخراج ارزش استفاده کرده است.
۸. کسب سود از اعتبار ساختهشده در گذشته
ممکن است یک برند طی سالها به دلیل کیفیت بالا مشهور شده باشد. سپس شرکت با تکیه بر همان اعتبار، مواد ارزانتر و کنترل کیفیت ضعیفتری به کار گیرد. مشتری برای مدتی همچنان به نام برند اعتماد میکند، اما شرکت در واقع در حال مصرف کردن سرمایه اعتباری گذشته خود است. این روش سود کوتاهمدت ایجاد میکند، اما اعتماد بلندمدت را از بین میبرد.
۹. حذف ظرفیت یادگیری و نمونهسازی
کارگاه نمونهسازی، تیم مهندسی، آموزش کارکنان یا آزمایشگاه ممکن است درآمد مستقیم ایجاد نکنند، اما توان نوآوری و حل مسئله را حفظ میکنند. حذف این ظرفیتها ممکن است هزینه امسال را کاهش دهد، اما شرکت را برای طراحی محصول جدید، رفع نقص یا واکنش به بحران به دیگران وابسته کند.
۱۰. تأخیر در پرداخت به تأمینکنندگان کوچک
طولانی کردن زمان پرداخت ممکن است جریان نقدی شرکت خریدار را بهتر نشان دهد، اما تأمینکننده کوچک را مجبور میکند برای پرداخت حقوق و خرید مواد اولیه وام بگیرد. این کار هزینه مالی را از خریدار به تأمینکننده منتقل میکند و در بلندمدت میتواند پایداری زنجیره تأمین را کاهش دهد.
در مسیر سالم، شرکت هزینه را با حذف خطا، انتظار، پیچیدگی و ضایعات کاهش میدهد. نتیجه این است که همان محصول، یا محصولی بهتر، با منابع کمتری تولید میشود.
در مسیر ناسالم، شرکت هزینه را با حذف بخشی از کیفیت، ایمنی، دوام، تعمیرپذیری، دانش یا ظرفیت پشتیبان کاهش میدهد. محصول ممکن است در ظاهر ارزانتر شود، اما ارزش واقعی آن کمتر میشود.
بنابراین:
مسیر سالم، اتلاف را حذف میکند؛ مسیر ناسالم، ارزش را حذف میکند.
مفاهیمی مانند تابآوری، کیفیت، دانش صنعتی و هزینه کل زمانی مفیدند که به تصمیمهای عملی تبدیل شوند. نقشه اجرایی زیر نشان میدهد مدیران شرکتها و سیاستگذاران چگونه میتوانند این اصول را در عمل به کار بگیرند.
سازمان باید بهروشنی بداند مشتری دقیقاً به چه دلیل محصول یا خدمت آن را انتخاب میکند. این دلیل ممکن است یکی از موارد زیر باشد:
قیمت پایین
ایمنی
دوام
کیفیت
سرعت تحویل
سفارشیسازی
قابلیت تعمیر
راحتی استفاده
اعتماد به برند
این وعده اصلی بخشی از پیشنهاد ارزش (Value Proposition) سازمان است.
برای مثال، اگر یک شرکت با وعده تولید ابزار ایمن و بادوام وارد بازار شده باشد، واحد خرید نباید فقط به دنبال ارزانترین ماده باشد. ماده ارزانتر تنها زمانی مناسب است که ایمنی و دوام محصول را کاهش ندهد.
اگر وعده سازمان مشخص نباشد، هر واحد ممکن است هدف متفاوتی دنبال کند. واحد بازاریابی درباره کیفیت صحبت میکند، واحد خرید فقط قیمت را کاهش میدهد و واحد تولید فقط سرعت را افزایش میدهد. نتیجه، ناهماهنگی میان وعده برند و عملکرد واقعی سازمان خواهد بود.
سازمان باید فعالیتهای زنجیره ارزش (Value Chain) را بررسی کند و مشخص سازد کدام قابلیتها برای مزیت رقابتی، کیفیت و تداوم فعالیت حیاتیاند. برای هر فعالیت باید پرسیده شود:
آیا این فعالیت منشأ تمایز است؟
باید مشخص شود آیا این فعالیت باعث میشود مشتری شرکت را به رقبا ترجیح دهد. برای مثال، طراحی خاص محصول، سرعت تحویل یا فرایند ویژه کنترل کیفیت ممکن است منشأ تمایز باشند.
آیا این فعالیت حامل دانش ضمنی است؟
دانش ضمنی (Tacit Knowledge) دانشی است که در تجربه عملی افراد وجود دارد و بهسادگی در اسناد ثبت نمیشود. اگر یک فعالیت حامل چنین دانشی باشد، واگذاری کامل یا حذف آن ممکن است توان حل مسئله شرکت را کاهش دهد.
آیا جایگزین کردن آن آسان است؟
باید بررسی شود چند تأمینکننده واقعی برای آن فعالیت یا قطعه وجود دارد و جایگزین کردن منبع فعلی چقدر زمان میبرد. ممکن است یک قطعه ساده باشد، اما تأیید تأمینکننده جدید برای آن چند ماه طول بکشد.
اختلال آن چه اثری بر کل سیستم دارد؟
برخی فعالیتها هزینه یا اندازه کوچکی دارند، اما توقف آنها میتواند کل تولید را متوقف کند. برای مثال، نبود یک حسگر ارزان ممکن است تحویل دستگاهی گرانقیمت را غیرممکن کند.
بازار تأمین رقابتی است یا متمرکز؟
اگر فقط چند تأمینکننده وجود داشته باشند، سازمان با ریسک تمرکز تأمین (Supply Concentration Risk) مواجه است. در چنین بازاری، باید گزینههای جایگزین، قرارداد بلندمدت یا ظرفیت پشتیبان بررسی شوند.
سازمان نباید فقط مراحل داخل کارخانه را بررسی کند. جریان ارزش (Value Stream) از زمان شکلگیری نیاز مشتری تا تحویل محصول و حتی تعمیر یا بازگشت آن ادامه دارد. نقشه باید جریانهای زیر را نیز شامل شود:
اطلاعات سفارش؛
طراحی و تأیید مهندسی؛
خرید مواد؛
حملونقل؛
تولید؛
بازرسی؛
پرداخت؛
تعمیر؛
بازگشت محصول؛
انتقال بازخورد مشتری.
برای این کار میتوان از نقشهبرداری جریان ارزش (Value Stream Mapping) استفاده کرد.
گلوگاه همیشه یک دستگاه نیست. ممکن است دستگاهها آماده باشند، اما سفارش برای دریافت تأیید مهندسی چند روز منتظر بماند. ممکن است تأمینکننده به دلیل دیر دریافت کردن پول نتواند مواد اولیه بخرد. همچنین ممکن است اطلاعات ناقص باعث تولید اشتباه شود.
برای مثال، اگر ساخت قطعه دو ساعت طول بکشد، اما تأیید نقشه هفت روز زمان ببرد، گلوگاه اصلی دستگاه تولید نیست؛ بلکه فرایند تأیید است.
وابستگی نامتقارن (Asymmetric Dependency) زمانی شکل میگیرد که یکی از دو طرف رابطه، بسیار بیشتر از طرف دیگر به ادامه همکاری نیاز داشته باشد. برای بررسی این موضوع باید دو نسبت محاسبه شود:
۱. سهم هر مشتری از کل درآمد تأمینکننده
۲. سهم هر تأمینکننده از کل نیاز خریدار
فرض کنیم ۷۰ درصد درآمد یک تأمینکننده از یک مشتری بزرگ تأمین میشود. خروج آن مشتری میتواند بقای تأمینکننده را تهدید کند. در نتیجه، تأمینکننده قدرت مقاومت کمتری در برابر درخواست کاهش قیمت یا تغییر قرارداد خواهد داشت.
از طرف دیگر، اگر خریدار ۹۰ درصد یک قطعه حیاتی را از همان تأمینکننده دریافت کند، خودش نیز به او وابسته است. در این حالت، هر دو طرف آسیبپذیرند، اما نوع وابستگی آنها متفاوت است. شناخت این وضعیت برای طراحی قرارداد، تنوعبخشی و برنامهریزی بحران ضروری است.
سازمان نباید برای نخستین بار هنگام وقوع بحران درباره جایگزینها فکر کند. برای قطعات و فعالیتهای حیاتی باید از قبل سناریوهای اختلال (Disruption Scenarios) طراحی شوند.
برای هر جزء حیاتی باید پرسیده شود:
اگر تأمینکننده شش ماه تعطیل شود، چه اتفاقی میافتد؟ باید مشخص شود موجودی فعلی چند روز یا چند هفته تولید را پشتیبانی میکند و کدام محصولات متوقف خواهند شد.
آیا فایلها، ابزارها و مشخصات در دسترساند؟ اگر ابزار، قالب، نقشه یا نرمافزار فقط در اختیار تأمینکننده باشد، انتقال تولید ممکن است بسیار دشوار شود. پس باید مالکیت و دسترسی به این موارد باید پیش از بحران روشن باشد.
چه کسی دانش لازم برای جایگزینی را دارد؟ داشتن نقشه فنی کافی نیست. باید فرد یا تیمی وجود داشته باشد که بتواند محصول را در منبع جدید تولید، آزمایش و تأیید کند.
تأیید منبع جدید چقدر زمان میبرد؟ تأمینکننده جدید ممکن است به آزمایش، ممیزی، نمونهسازی و دریافت تأییدیه نیاز داشته باشد. این فرایند در برخی صنایع، بهویژه پزشکی، هوافضا و خودروسازی، ممکن است ماهها طول بکشد.
گاهی تولید افزایشی (Additive Manufacturing)، ماشینکاری محلی یا میکروکارخانه (Micro factory) نمیتواند کل نیاز را تأمین کند، اما میتواند تا زمان بازگشت منبع اصلی، مقدار محدودی از قطعات حیاتی را تولید کند.
به این راهحل موقت، ظرفیت پل (Bridge Capacity) گفته میشود.
همه قطعات و محصولات نباید با یک روش تأمین شوند. شرکت باید یک سبد تأمین و تولید (Sourcing and Manufacturing Portfolio) ایجاد کند. این سبد میتواند ترکیبی از روشهای زیر باشد:
خرید جهانی: برای کالاهای استاندارد، قابل جایگزینی و دارای تأمینکنندگان متعدد، خرید جهانی (Global Sourcing) میتواند کمهزینهترین گزینه باشد.
تأمین منطقهای: برای قطعات مهمی که زمان تحویل یا نزدیکی اهمیت دارد، تأمین منطقهای (Regional Sourcing) میتواند مناسب باشد.
تولید داخلی: برای قابلیتهای متمایزکننده، دانش حساس یا اجزای حیاتی، تولید داخلی (In-house Manufacturing) ممکن است ضروری باشد.
شریک راهبردی: شریک راهبردی (Strategic Partner) تأمینکنندهای است که رابطه با او فقط بر اساس قیمت نیست و دو طرف در طراحی، کیفیت، سرمایهگذاری و برنامهریزی بلندمدت همکاری میکنند.
موجودی بحرانی: برای قطعات کممصرف اما حیاتی، نگهداری موجودی راهبردی یا بحرانی (Strategic or Critical Inventory) میتواند از توقف تولید جلوگیری کند.
تولید افزایشی
: تولید افزایشی برای قطعات کمتیراژ، پیچیده، یدکی یا موردنیاز در شرایط اضطراری مناسب است.
شبکه میکروکارخانهای: شبکه میکروکارخانهای (Micro factory Network) میتواند محصولات سفارشی یا قطعات منطقهای را نزدیک بازار تولید کند.
ظرفیت قابل فعالسازی در بحران: ظرفیت قابل فعالسازی (Surge Capacity) ظرفیتی است که در شرایط عادی بهطور کامل استفاده نمیشود، اما هنگام افزایش تقاضا یا اختلال میتوان آن را فعال کرد.
هدف این ترکیب، انتخاب یک روش واحد نیست؛ بلکه استفاده از روش مناسب برای هر نوع قطعه، محصول و ریسک است.
کیفیت نباید فقط مسئولیت واحد کنترل کیفیت (Quality Control) باشد. کیفیت با استراتژی، طراحی، خرید، سرمایهگذاری، قراردادها و پاداش مدیران ارتباط مستقیم دارد.
افت کیفیت میتواند پیامدهای زیر را ایجاد کند:
آسیب به مشتری؛
فراخوان محصول؛
شکایت حقوقی؛
افزایش هزینه ضمانت؛
از دست رفتن اعتبار برند؛
کاهش وفاداری مشتری؛
افت فروش؛
افزایش نظارت قانونی؛
کاهش ارزش شرکت.
به همین دلیل، هیئتمدیره باید کیفیت را یک موضوع حاکمیت شرکتی (Corporate Governance) بداند.
همانطور که هیئتمدیره درباره حاشیه سود (Profit Margin)، جریان نقدی (Cash Flow) و بازده سرمایه (Return on Capital) سؤال میکند، باید پرسشهای زیر را نیز مطرح کند:
نرخ خرابی محصول چگونه تغییر کرده است؟
آیا خطر ایمنی جدیدی شناسایی شده است؟
عمر و دوام واقعی محصول چقدر است؟
چند قطعه حیاتی فقط یک منبع تأمین دارند؟
کدام قابلیتها یا مهارتهای مهم در حال از بین رفتناند؟
تأمینکنندگان راهبردی از نظر مالی تا چه اندازه پایدارند؟
هزینههای ضمانت و بازگشت محصول چه روندی دارند؟
آیا کاهش هزینه اخیر به کیفیت یا قابلیت تعمیر آسیب زده است؟
سازمان در صورت توقف یک تأمینکننده حیاتی چه برنامهای دارد؟
کیفیت زمانی واقعاً جدی گرفته میشود که در تصمیمهای سرمایهگذاری، ارزیابی مدیران و گزارشهای هیئتمدیره حضور داشته باشد. اگر فقط واحد کنترل کیفیت مسئول آن باشد، اما واحد خرید و مدیریت ارشد صرفاً بر قیمت و سود تمرکز کنند، تضاد درونی سازمان ادامه خواهد یافت.
کنترل هزینه برای بقای هر سازمان ضروری است، اما همه روشهای کاهش هزینه ارزش یکسانی ندارند.
روش سالم، خطا، انتظار، دوبارهکاری، ضایعات و پیچیدگی غیرضروری را کاهش میدهد. روش ناسالم، کیفیت، ایمنی، دوام، تعمیرپذیری، دانش و توان واکنش سازمان را قربانی میکند.
برای جلوگیری از این مشکل، مدیران باید ابتدا وعده واقعی برند را مشخص کنند، قابلیتهای بحرانی را شناسایی کنند، جریان ارزش را از ابتدا تا انتها ببینند، وابستگیها و سناریوهای اختلال را بررسی کنند، از ترکیبی از مدلهای تأمین استفاده کنند و کیفیت را به یک موضوع راهبردی در سطح هیئتمدیره تبدیل کنند.
چارچوبی که تاکنون ارائه شد، عمدتاً از زاویه بنگاه به مسئله تولید، برونسپاری، قابلیتهای راهبردی و تابآوری نگاه میکرد. در این سطح، مدیران باید تصمیم بگیرند کدام فعالیتها را در داخل سازمان نگه دارند، کدام فعالیتها را به تأمینکنندگان واگذار کنند، چه میزان ظرفیت پشتیبان حفظ کنند و چگونه میان هزینه، کیفیت، یادگیری و انعطافپذیری توازن برقرار سازند.
اما همین منطق را نمیتوان بدون تغییر از سطح بنگاه به سطح کشور منتقل کرد. دولت فقط مدیر یک شرکت بزرگ نیست و اقتصاد ملی نیز صرفاً مجموع سادهای از بنگاههای منفرد نیست. تصمیمی که برای یک شرکت کاملاً منطقی به نظر میرسد، ممکن است در صورت تکرار توسط صدها شرکت، به تضعیف اشتغال، فرسایش اکوسیستم صنعتی، افزایش وابستگی خارجی یا ایجاد یک گلوگاه راهبردی در سطح کشور منجر شود.
بنابراین، عبور از مدیریت زنجیره ارزش یک بنگاه به طراحی سیاست صنعتی، مستلزم گستردهتر کردن دامنه محاسبات است. در سطح ملی، علاوه بر سودآوری و کارایی، باید امنیت اقتصادی، اشتغال، محدودیت ارزی، زیرساخت، تحریم، یادگیری صنعتی و توان واکنش کشور به بحرانها نیز در نظر گرفته شوند. این بخش، تنها خطوط کلی چنین انتقالی را ترسیم میکند و قصد ندارد یک سیاست صنعتی کامل برای کشور خاصی ارائه دهد.
در سطح بنگاه، معیار اصلی تصمیمگیری معمولاً حفظ توان رقابتی و خلق ارزش پایدار برای مشتری و سازمان است. یک شرکت میپرسد:
کدام فعالیت برای مزیت رقابتی ما ضروری است؟
کدام قابلیت را میتوان از بازار خرید؟
هزینه کل مالکیت هر گزینه چقدر است؟
توقف کدام تأمینکننده میتواند فعالیت ما را مختل کند؟
چه سطحی از موجودی، تنوع تأمین یا ظرفیت پشتیبان توجیهپذیر است؟
اما در سطح کشور، مجموعه دیگری از متغیرها وارد محاسبه میشوند. ممکن است واردات یک محصول برای یک بنگاه ارزانتر باشد، اما وابستگی کامل کشور به واردات همان محصول، در شرایط بحران ارزی، تحریم، جنگ، اختلال حملونقل یا محدودیت صادراتی، هزینهای بسیار بزرگتر ایجاد کند.
در مقابل، ممکن است تولید داخلی یک محصول از نظر حسابداری گرانتر باشد، اما فعالیت مرتبط با آن به حفظ اشتغال، آموزش نیروی متخصص، توسعه تأمینکنندگان، تعمیر تجهیزات، یادگیری فناوری و شکلگیری قابلیتهای مکمل کمک کند. در چنین شرایطی، بخشی از ارزش تولید در صورت مالی بنگاه ظاهر نمیشود، بلکه در سطح اقتصاد و جامعه ایجاد میشود.
یکی از مهمترین تفاوتها، مسئله امنیت اقتصادی است. امنیت اقتصادی به معنای قطع ارتباط با اقتصاد جهانی نیست، بلکه به این معناست که کشور در برابر اختلالهای خارجی، گزینههای کافی برای ادامه فعالیتهای حیاتی خود داشته باشد. کشوری که برای یک دارو، ماده اولیه، قطعه انرژی، سامانه ارتباطی یا فناوری زیرساختی فقط به یک منبع خارجی وابسته است، ممکن است در شرایط عادی بسیار کارآمد به نظر برسد، اما اختیار عمل محدودی در شرایط بحرانی داشته باشد.
متغیر دوم، اشتغال و ساختار مهارتها است. تصمیم یک شرکت برای انتقال تولید ممکن است تنها بر چندصد شغل اثر بگذارد، اما تکرار همین تصمیم در صنایع مختلف میتواند شبکهای از مشاغل فنی، آموزشهای حرفهای، تأمینکنندگان کوچک و خدمات تخصصی را از بین ببرد. پس از فرسایش این شبکه، بازسازی آن صرفاً با خرید ماشینآلات ممکن نیست؛ زیرا بخش مهمی از ظرفیت صنعتی در دانش ضمنی، تجربه نیروی کار و روابط میان بنگاهها قرار دارد.
متغیر سوم، ارز و تراز پرداختها است. یک بنگاه ممکن است بتواند مواد اولیه یا تجهیزات موردنیاز خود را از خارج خریداری کند، اما در سطح ملی منابع ارزی محدودند. افزایش وابستگی وارداتی در تعداد زیادی از صنایع میتواند تقاضای ارز را افزایش دهد و اقتصاد را در برابر کاهش درآمدهای صادراتی یا محدودیت دسترسی به منابع مالی خارجی آسیبپذیر کند. بنابراین، قیمت ارزی یک محصول فقط هزینه خصوصی خریدار نیست؛ مصرف ارز کمیاب نیز میتواند نوعی هزینه فرصت ملی ایجاد کند.
متغیر چهارم، تحریم و محدودیت دسترسی است. در یک اقتصاد عادی، کشور میتواند فرض کند که در صورت پرداخت قیمت، کالا، قطعه، نرمافزار، خدمات تعمیر یا دانش فنی موردنیاز خود را از بازار جهانی تهیه خواهد کرد. اما در شرایط تحریم، این فرض همیشه معتبر نیست. حتی کالاهایی که مستقیماً تحریم نشدهاند ممکن است به دلیل محدودیت بانکی، بیمه، حملونقل، انتقال فناوری یا خودداری شرکتها از همکاری، در دسترس نباشند.
متغیر پنجم، زیرساخت است. قابلیت صنعتی فقط در کارخانهها قرار ندارد. انرژی، حملونقل، بنادر، شبکه ارتباطی، نظام استاندارد، آزمایشگاهها، دانشگاهها، مراکز آموزش فنی، نظام مالی و خدمات تعمیر و نگهداری نیز بخشی از ظرفیت تولید کشورند. سیاست صنعتی نمیتواند فقط بر افزایش تعداد کارخانهها تمرکز کند؛ زیرا بدون زیرساختهای مکمل، ظرفیت اسمی تولید الزاماً به توان واقعی و پایدار تبدیل نمیشود.
متغیر ششم، یادگیری صنعتی است. برخی فعالیتها در وضعیت فعلی مزیت هزینهای ندارند، اما میتوانند زمینه یادگیری، جذب فناوری و ورود به فعالیتهای پیچیدهتر را فراهم کنند. بااینحال، استناد به یادگیری نباید بهانهای برای حمایت دائمی از هر تولید ناکارآمد باشد. حمایت زمانی قابل دفاع است که با هدف روشن، معیار عملکرد، دوره زمانی مشخص و مسیر افزایش بهرهوری همراه باشد.
از این منظر، دولت با مسئلهای دوگانه روبهروست. از یک سو، نباید تمام تولیدها را صرفاً به دلیل داخلی بودن حمایت کند. از سوی دیگر، نباید تصور کند که مجموعه تصمیمهای کوتاهمدت و هزینهمحور بنگاهها الزاماً به حفظ قابلیتهای موردنیاز کشور منجر میشود.
در سطح ملی، همان تمایزی که پیشتر میان بهینه محلی و بهینه کل سیستم مطرح شد، اهمیت بیشتری پیدا میکند. ممکن است هر بنگاه با خرید از ارزانترین منبع خارجی، عملکرد مالی خود را بهبود دهد؛ اما جمع شدن این تصمیمها میتواند موجب از بین رفتن تأمینکنندگان داخلی، کاهش اشتغال فنی، افزایش تقاضای ارز و شکلگیری وابستگی راهبردی شود.
بنابراین، سیاست صنعتی باید هزینهها و منافعی را وارد محاسبه کند که از محدوده صورت مالی یک بنگاه فراتر میروند.
تجربه رابطه صنعتی چین و اقتصادهای غربی را میتوان نشانهای فشرده از دو شکست متقابل دانست.
شکست نخست، وابستگی افراطی به تمرکز ظرفیت تولید است. شرکتهای غربی طی چند دهه، بخش مهمی از تولید، مونتاژ و شبکه تأمین خود را به چین منتقل کردند. این انتقال در بسیاری از موارد، قیمتها را کاهش داد، صرفههای مقیاس ایجاد کرد و دسترسی به شبکهای گسترده از تأمینکنندگان، نیروی کار و زیرساختهای صنعتی را ممکن ساخت.
اما بهتدریج، بخشی از این رابطه از تخصصگرایی مفید به وابستگی نامتقارن تبدیل شد. انتقال طولانیمدت تولید فقط جابهجایی کارخانه نبود؛ بخشی از دانش ساخت، مهارت نیروی کار، روابط میان طراح و تولیدکننده و توان افزایش سریع ظرفیت نیز منتقل شد. در نتیجه، بعضی اقتصادهای غربی همچنان توان طراحی یا مالکیت برند را حفظ کردند، اما برای تبدیل طراحی به محصول در مقیاس بزرگ، به اکوسیستم تولیدی چین وابستهتر شدند.
این فرایند در برخی حوزهها به فرسایش قابلیتهای صنعتی غرب منجر شد. وقتی یک فعالیت برای مدت طولانی از اکوسیستم داخلی خارج میشود، تأمینکنندگان مکمل، نیروی متخصص، ظرفیت تعمیر، ابزارسازی، قالبسازی و مهندسی تولید نیز ممکن است بهتدریج تضعیف شوند. در چنین شرایطی، بازگرداندن تولید صرفاً با ساخت یک کارخانه جدید امکانپذیر نیست.
تمرکز ظرفیت همچنین میتواند امکان استفاده ژئوپلیتیکی از گلوگاهها را افزایش دهد. هرگاه یک کشور سهم بزرگی از تولید یا فرآوری یک نهاده، قطعه، ماده یا فناوری را در اختیار داشته باشد، اختلال در دسترسی به آن میتواند بر صنایع متعدد اثر بگذارد. گلوگاه راهبردی الزاماً به معنای قطع کامل صادرات نیست؛ تأخیر، محدودیت مجوز، اولویت دادن به مصرف داخلی یا افزایش ناگهانی قیمت نیز میتواند قدرت چانهزنی ایجاد کند.
اما شکست دوم، تصور امکان جداسازی کامل و کمهزینه از چین است. شبکههای تولید جهانی طی دههها شکل گرفتهاند و چین فقط محل مونتاژ نهایی نیست؛ مجموعهای گسترده از تأمینکنندگان، زیرساختها، نیروی متخصص، ظرفیت لجستیکی و بازار مصرف در آن متمرکز شده است. حذف سریع این شبکه میتواند هزینه تولید را افزایش دهد، دسترسی به برخی نهادهها را دشوار کند و حتی گلوگاههای جدیدی در کشورهای جایگزین به وجود آورد.
ازاینرو، پاسخ منطقی نه حفظ وابستگی نامحدود است و نه قطع کامل ارتباط. نتیجه عملی، حرکت از جداسازی کامل یا Decoupling به سمت کاهش ریسک یا De-risking است. کاهش ریسک به معنای آن است که:
وابستگیهای بحرانی شناسایی شوند
برای نهادههای حیاتی منابع جایگزین ایجاد شود
بخشی از ظرفیت تولید در مناطق مختلف توزیع شود
قابلیتهای حساس در داخل یا در شبکهای از شرکای قابلاتکا حفظ شوند
موجودی و ظرفیت پشتیبان برای گلوگاههای مهم در نظر گرفته شود
و در عین حال، تجارت و تخصصگرایی در حوزههای غیرحیاتی ادامه پیدا کند
درس اصلی تجربه چین این نیست که جهانیشدن شکست خورده یا همه کشورها باید خودکفا شوند. درس اصلی این است که تمرکز افراطی و وابستگی بدون گزینه جایگزین، کارایی را به شکنندگی تبدیل میکند؛ همانگونه که تلاش برای جداسازی کامل نیز میتواند هزینههای اقتصادی و فناورانه سنگینی ایجاد کند.
این چارچوب را نمیتوان بدون مطالعه تفصیلی مستقیماً به یک برنامه سیاست صنعتی برای ایران تبدیل کرد. بااینحال، میتوان چند اصل اولیه را از آن استخراج کرد. اصل نخست آن است که اقتصاد ایران نباید میان دو گزینه افراطی وارداتمحوری مطلق و خودکفایی صددرصدی یکی را انتخاب کند.
وارداتمحوری مطلق، کشور را در برابر محدودیت ارزی، تحریم، اختلال حملونقل، تغییر مقررات صادراتی و تصمیم تأمینکنندگان خارجی آسیبپذیر میکند. در مقابل، تلاش برای تولید داخلی همه کالاها و اجزا نیز میتواند منابع محدود سرمایه، انرژی، نیروی متخصص و ارز را در فعالیتهایی پراکنده کند که فاقد مقیاس، فناوری یا توجیه اقتصادی کافیاند.
سیاست مناسب باید میان قابلیتهای مختلف تمایز قائل شود.
حفظ کنترل بر قابلیتهای بحرانی
ایران باید مشخص کند توقف دسترسی به کدام قابلیتها میتواند فعالیتهای حیاتی اقتصادی و اجتماعی را مختل کند. در اینجا موضوع فقط تولید محصول نهایی نیست؛ طراحی، تعمیر، نگهداری، مهندسی فرایند، نرمافزار، قطعات یدکی، مواد اولیه و توان جایگزینی نیز اهمیت دارند.
حفظ کنترل الزاماً به معنای تولید صددرصد داخلی نیست. ممکن است یک قابلیت از طریق تولید داخلی، مالکیت دانش فنی، قرارداد انتقال فناوری، مشارکت با چند کشور، توان تعمیر داخلی یا نگهداری ظرفیت محدود پشتیبان کنترل شود. معیار اصلی این است که کشور در شرایط اختلال، کاملاً بدون گزینه باقی نماند.
تنوعبخشی به منابع تأمین
وابستگی به یک کشور، یک مسیر حملونقل یا یک تأمینکننده، حتی اگر در شرایط عادی ارزانترین گزینه باشد، میتواند ریسک بزرگی ایجاد کند. برای کالاها و نهادههای مهم، باید ترکیبی از منابع داخلی و خارجی و چند مسیر تأمین حفظ شود.
تنوعبخشی ممکن است در کوتاهمدت هزینه خرید را افزایش دهد، اما این هزینه میتواند بهای حفظ اختیار عمل و جلوگیری از توقف گسترده فعالیتها باشد.
ایجاد ذخایر راهبردی
برای برخی مواد اولیه، داروها، قطعات، تجهیزات و نهادههای زیرساختی، موجودی عادی بنگاهها ممکن است برای مدیریت بحران کافی نباشد. در چنین مواردی، نگهداری ذخایر راهبردی میتواند فاصله زمانی لازم برای یافتن منبع جایگزین، افزایش تولید داخلی یا اصلاح فرایندها را فراهم کند.
البته ذخیرهسازی نباید جایگزین اصلاح ساختار تولید یا تنوعبخشی شود. ذخایر محدودند، هزینه نگهداری دارند و ممکن است فاسد یا منسوخ شوند. بنابراین، باید بر اساس سناریوی اختلال، زمان جایگزینی و میزان بحرانی بودن هر نهاده طراحی شوند.
حفظ ظرفیت پشتیبان
برخی ظرفیتهای تولیدی ممکن است در شرایط عادی با تمام توان فعالیت نکنند، اما در زمان تحریم، بحران ارزی، جنگ، بلای طبیعی یا اختلال در تجارت اهمیت پیدا کنند. تعطیل کردن کامل چنین ظرفیتهایی ممکن است صرفهجویی کوتاهمدت ایجاد کند، اما بازسازی آنها در زمان بحران بسیار دشوار باشد.
ظرفیت پشتیبان میتواند به شکل یک خط تولید محدود، شبکهای از کارگاههای منطقهای، تجهیزات چندمنظوره، تأمینکننده دوم یا نیروی انسانی آموزشدیده حفظ شود. هدف، تولید دائمی همه نیاز کشور نیست؛ هدف، حفظ امکان افزایش تولید در زمان ضرورت است.
خرید جهانی قابلیتهای کالایی
همانطور که تمام قابلیتهای یک بنگاه راهبردی نیستند، همه کالاها و فعالیتها نیز در سطح کشور اهمیت یکسانی ندارند. کالاها و قابلیتهایی که عرضهکنندگان متعدد دارند، بهسادگی قابل جایگزینیاند و توقف آنها تهدید جدی ایجاد نمیکند، میتوانند از بازار جهانی خریداری شوند.
تلاش برای داخلیسازی این دسته از فعالیتها ممکن است سرمایه، انرژی، ارز و نیروی متخصص را از حوزههای مهمتر منحرف کند. واردات در اینجا نشانه ضعف نیست؛ میتواند ابزاری برای استفاده از مزایای تخصصگرایی و آزاد کردن منابع برای توسعه قابلیتهای متمایزکننده و بحرانی باشد.
بنابراین، پرسش مناسب برای ایران این نیست که «چه چیزی را باید وارد کرد و چه چیزی را باید در داخل ساخت؟» پرسش دقیقتر این است:
کدام قابلیتها باید در کنترل کشور باقی بمانند، کدام وابستگیها باید متنوع شوند، برای کدام اختلالها باید ذخیره یا ظرفیت پشتیبان ایجاد شود و کدام کالاها را میتوان با ریسک قابلقبول از بازار جهانی خرید؟
پاسخ به این پرسش باید برای هر صنعت و حتی برای هر حلقه از زنجیره ارزش متفاوت باشد. ممکن است تولید کامل یک محصول در داخل ضروری نباشد، اما توان تعمیر آن، ساخت چند قطعه بحرانی، دسترسی به نرمافزار، مهندسی فرایند یا جایگزینی ماده اولیه آن اهمیت راهبردی داشته باشد.
چارچوب این مقاله نشان میدهد که سیاست تولید را نباید بر اساس دوگانه ساده «ساخت داخل یا واردات» طراحی کرد. تصمیم مناسب به اهمیت قابلیت، میزان وابستگی، هزینه کل اقتصادی، امکان جایگزینی، ارزش یادگیری، پیامدهای اجتماعی و شدت اختلالهای احتمالی بستگی دارد.
اما حرکت از این اصول عمومی به سمت سیاستهای اجرایی، به مطالعهای مستقل نیاز دارد. باید مشخص شود ساختار واقعی زنجیرههای تولید کشور چگونه است، چه گلوگاههایی وجود دارند، منابع محدود باید در کدام حوزهها متمرکز شوند و چه ترکیبی از رقابت، حمایت، واردات، مشارکت خارجی، ذخیرهسازی و توسعه ظرفیت داخلی مناسبتر است.
تبدیل این چارچوب به یک سیاست صنعتی برای ایران، نیازمند بررسی جداگانه ساختار تولید، محدودیت ارزی، تحریم، ظرفیت فناوری، انرژی، محیطزیست و نهادهای اجرایی کشور است.
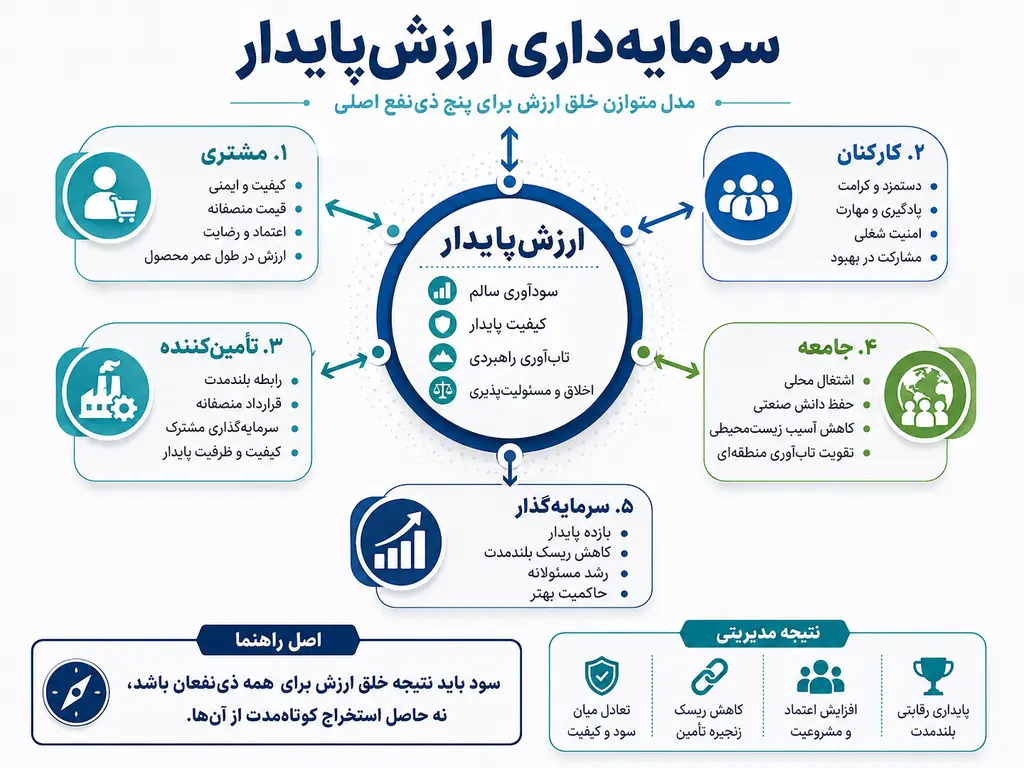
مسئله تولید را نمیتوان به پرسشی ساده درباره «ساخت داخل» یا «خرید از خارج» فروکاست. محل تولید مهم است، اما بهتنهایی نشان نمیدهد یک تصمیم صنعتی تا چه اندازه اقتصادی، اخلاقی، ایمن یا پایدار است. ممکن است محصولی در داخل تولید شود، اما بر پایه فناوری فرسوده، مصرف بالای انرژی، انحصار، کیفیت پایین و حمایت دائمی شکل گرفته باشد. در مقابل، ممکن است محصولی از یک شبکه بینالمللی تأمین شود، اما منابع آن متنوع، روابط قراردادی آن پایدار، استانداردهای آن روشن و معماری زنجیره آن مقاوم در برابر اختلال باشد.
پرسش اصلی این مقاله آن بود که آیا معماری تولید، در کنار ایجاد سود و تأمین نیاز امروز، توان بنگاه و جامعه را برای خلق ارزش در آینده نیز حفظ میکند یا نه. پاسخ به این پرسش به جای یک انتخاب صفر و یک، به نوعی منطق فازی نیاز دارد؛ منطقی که میان فعالیتها، قابلیتها، قطعات و ریسکهای متفاوت تمایز میگذارد و برای همه آنها یک نسخه واحد تجویز نمیکند.
کنترل هزینه برای بقای هر سازمان ضروری است، اما همه روشهای کاهش هزینه ارزش یکسانی ندارند. کاهش خطا، انتظار، دوبارهکاری، ضایعات، موجودی غیرضروری و پیچیدگی بیفایده میتواند همزمان هزینه را کاهش دهد و کیفیت را افزایش دهد. این همان مسیر سالم برتری عملیاتی است. در مقابل، کاهش هزینه از طریق حذف کنترلهای ایمنی، پایین آوردن پنهانی کیفیت مواد، تضعیف تعمیر و نگهداری، کنار گذاشتن آموزش، حذف تأمینکننده دوم، تعطیل کردن ظرفیت نمونهسازی یا وابستگی کامل به یک منبع، ممکن است صورتهای مالی امروز را بهبود دهد، اما توان خلق ارزش در آینده را تضعیف میکند.
در مسیر نخست، سازمان اتلاف را حذف میکند؛ در مسیر دوم، بخشی از ارزش را حذف میکند.
قیمت خرید فقط بخش قابل مشاهده هزینه است. زیر این عدد، لایهای از هزینههای پنهان قرار دارد: فرسایش دانش ضمنی، از بین رفتن ارتباط میان طراحی و تولید، وابستگی به یک تأمینکننده، افزایش زمان بازیابی پس از اختلال، افت کیفیت و ایمنی، کاهش تعمیرپذیری، تضعیف نیروی کار و تأمینکنندگان کوچک، انتقال آلودگی به جامعه و از دست رفتن اختیار عمل راهبردی. این هزینهها ممکن است در فاکتور خرید ثبت نشوند، اما در طول زمان توسط شرکت، مشتری، نیروی کار، جامعه یا نسلهای آینده پرداخت میشوند.
به همین دلیل، تصمیم صنعتی را نمیتوان صرفاً با مقایسه دو قیمت یا محاسبه هزینه هر واحد محصول ارزیابی کرد. معیار مناسبتر، هزینه کل مالکیت همراه با سنجش کیفیت، ریسک، زمان بازیابی، آثار زیستمحیطی، قابلیت یادگیری و ارزش اختیار است. گاهی ظرفیتی که در شرایط عادی «هزینه اضافی» به نظر میرسد، در واقع نوعی بیمه برای ادامه فعالیت در شرایط غیرعادی است.
برای آنکه این منطق به تصمیم عملی تبدیل شود، باید میان چهار سطح تمایز برقرار کرد: استراتژی، پیشنهاد ارزش، زنجیره ارزش و جریان ارزش. استراتژی مشخص میکند سازمان در چه میدان و بر اساس چه انتخابهایی رقابت میکند. پیشنهاد ارزش روشن میسازد مشتری چه منفعتی دریافت میکند. زنجیره ارزش، قابلیتها و فعالیتهایی را نشان میدهد که این منفعت را میسازند و جریان ارزش مشخص میکند کار در عمل چگونه از درخواست مشتری تا تحویل نهایی حرکت میکند.
بهینهسازی هر یک از این سطوح بدون توجه به سطوح دیگر میتواند سازمان را در مسیر اشتباه قرار دهد. ممکن است جریان تولید سریع و کمهزینه باشد، اما محصول نهایی با وعده کیفیت، ایمنی یا دوام سازمان هماهنگ نباشد. ممکن است واحد خرید قیمت قطعه را کاهش دهد، اما این کاهش با افزایش نقص، تأخیر، موجودی، وابستگی و هزینه ضمانت جبران شود. برتری عملیاتی زمانی ارزشمند است که در خدمت استراتژی و پیشنهاد ارزش قرار گیرد، نه آنکه جای آنها را بگیرد.
چارچوب مقاله همچنین نشان داد که همه قابلیتها را نباید به یک شیوه مدیریت کرد. قابلیتهای متمایزکننده، قابلیتهای پشتیبان و قابلیتهای کالایی نقشهای متفاوتی دارند. قابلیتهای حامل دانش، تمایز و توان نوآوری باید در سطحی حفظ یا کنترل شوند که سازمان امکان یادگیری و واکنش مستقل را از دست ندهد. قابلیتهای پشتیبان را میتوان برونسپاری کرد، اما کیفیت و تداوم آنها باید تضمین شود. قابلیتهای کالایی نیز، در صورتی که واقعاً استاندارد، قابل جایگزینی و دارای تأمینکنندگان متعدد باشند، میتوانند از بازار رقابتی و حتی بازار جهانی خریداری شوند.
بنابراین، پاسخ مناسب نه داخلیسازی همه فعالیتها و نه برونسپاری حداکثری آنهاست. پاسخ، طراحی یک سبد تولید و تأمین است: خرید جهانی برای کالاهای استاندارد و قابل جایگزینی؛ تأمین منطقهای برای فعالیتهای حساس به زمان و فاصله؛ تولید داخلی برای قابلیتهای متمایزکننده یا اجزای حیاتی؛ مشارکت راهبردی برای فعالیتهای نیازمند همکاری بلندمدت؛ موجودی و منبع دوم برای گلوگاههای بحرانی؛ و ظرفیتهایی مانند تولید افزایشی، میکروکارخانهها و شبکههای ماشینکاری برای تولید کمتیراژ، قطعات یدکی یا شرایط اضطراری.
فناوریهای تولید توزیعشده جایگزین کامل کارخانههای بزرگ نیستند. تولید متمرکز همچنان در بسیاری از صنایع برای دستیابی به مقیاس، کیفیت و بهرهوری ضروری است. اما تولید افزایشی، ماشینکاری دیجیتال، اتوماسیون کوچکمقیاس و میکروکارخانهها میتوانند بخشی از فاصله میان تولید انبوه متمرکز و خودکفایی کامل محلی را پر کنند. ارزش اصلی آنها در ایجاد ظرفیت مکمل، کاهش زمان واکنش و حفظ امکان تولید در زمان اختلال است.
رابطه میان خریدار و تأمینکننده نیز نباید به مسابقهای دائمی برای کاهش قیمت تبدیل شود. قراردادی که تأمینکننده را وادار کند آموزش، نگهداری، سرمایهگذاری، دستمزد یا کنترل کیفیت را کاهش دهد، در نهایت همان زنجیرهای را تضعیف میکند که خریدار به آن وابسته است. قراردادهای بلندمدت، تعهد حجمی، تقسیم منافع حاصل از بهرهوری، پرداخت بهموقع و سرمایهگذاری مشترک در کیفیت، حمایت خیریهای از تأمینکننده نیستند؛ بلکه سرمایهگذاری در تداوم و قابلیت اعتماد کل زنجیرهاند.
این منطق در سطح حاکمیت شرکتی نیز پیامد روشنی دارد. کیفیت، ایمنی و تابآوری نباید فقط مسئولیت واحد تولید، خرید یا کنترل کیفیت باشند. این موضوعات مستقیماً به استراتژی، تخصیص سرمایه، قراردادها، پاداش مدیران و تصمیمهای هیئتمدیره مربوطاند. سازمانی که فقط حاشیه سود، جریان نقدی و قیمت خرید را اندازهگیری میکند، مدیران خود را به بهینهسازی همان اعداد تشویق خواهد کرد؛ حتی اگر نتیجه آن افزایش نقص، فرسایش مهارت، وابستگی بیشتر و شکنندگی بلندمدت باشد.
در کنار شاخصهای مالی باید وضعیت قابلیتهای حیاتی، تنوع واقعی منابع تأمین، زمان بازیابی پس از اختلال، سلامت مالی تأمینکنندگان، کیفیت و دوام محصول، قابلیت تعمیر، میزان یادگیری صنعتی و آثار زیستمحیطی نیز سنجیده شود. مدل «سرمایهداری ارزشپایدار» مطرحشده در این مقاله دقیقاً بر همین اصل استوار است: سودآوری ضروری است، اما نباید از طریق مصرف کردن قابلیتها، اعتماد، کیفیت و ظرفیت آینده ایجاد شود.
با عبور از سطح بنگاه به سطح سیاست صنعتی، دامنه مسئله گستردهتر میشود. دولت فقط مدیر یک شرکت بزرگ نیست و اقتصاد ملی نیز مجموع ساده صورتهای مالی بنگاهها نیست. تصمیمی که برای هر شرکت بهتنهایی منطقی به نظر میرسد، ممکن است در صورت تکرار توسط تعداد زیادی از شرکتها، نتیجهای نامطلوب برای کل کشور ایجاد کند. واردات یک قطعه ممکن است برای هر بنگاه ارزانتر باشد، اما کنار گذاشتن گسترده قابلیت مرتبط با آن میتواند شبکهای از مهارتها، تأمینکنندگان، تعمیرکاران، آزمایشگاهها و زیرساختهای فنی را از بین ببرد.
در سطح ملی، علاوه بر قیمت، کیفیت و سودآوری، متغیرهایی مانند امنیت اقتصادی، اشتغال، محدودیت ارزی، تحریم، زیرساخت و یادگیری صنعتی وارد محاسبه میشوند. سیاستگذار باید بپرسد توقف دسترسی به کدام کالا، ماده، فناوری یا خدمت میتواند بخش بزرگی از اقتصاد را مختل کند؛ جایگزین کردن آن چقدر زمان میبرد؛ چه میزان ارز و چه کانالهای پرداختی برای تهیه آن لازم است؛ و از دست رفتن آن چه اثری بر اشتغال، مهارت و توان یادگیری کشور خواهد داشت.
این تفاوت، همان تمایز میان بهینه محلی و بهینه کل سیستم است. ممکن است هر بنگاه با انتخاب ارزانترین تأمینکننده خارجی، هزینه خود را کاهش دهد؛ اما جمع شدن این تصمیمها میتواند تقاضای ارز را افزایش دهد، وابستگی خارجی ایجاد کند و اکوسیستم صنعتی داخلی را فرسوده سازد. در مقابل، حمایت از هر تولید داخلی نیز الزاماً بهینه کل سیستم نیست. تولیدی که بدون مسیر یادگیری، معیار عملکرد و فشار رقابتی از منابع عمومی استفاده میکند، ممکن است سرمایه، انرژی و نیروی متخصص را از حوزههای مهمتر منحرف کند.
تجربه چین را میتوان نشانه فشرده دو شکست متقابل دانست. شکست نخست، وابستگی افراطی بخشی از اقتصادهای غربی به ظرفیت تولیدی متمرکز در چین بود. این وابستگی، همراه با انتقال طولانیمدت تولید، به فرسایش بخشی از قابلیتهای صنعتی غرب و افزایش امکان استفاده ژئوپلیتیکی از گلوگاههای تولید، فرآوری و تأمین منجر شد. شکست دوم، تصور امکان جداسازی سریع و کامل از چین است. شبکههایی که طی چند دهه شکل گرفتهاند را نمیتوان بدون هزینههای بالا، سرمایهگذاریهای تکراری و اختلالهای دوره گذار از یکدیگر جدا کرد.
نتیجه منطقی این تجربه، نه ادامه وابستگی نامحدود و نه جداسازی کامل است؛ بلکه حرکت به سمت کاهش ریسک یا De-risking، به جای Decoupling کامل است. کاهش ریسک به معنای شناسایی وابستگیهای بحرانی، تنوعبخشی جغرافیایی، ایجاد منبع دوم، نگهداری ذخایر راهبردی، حفظ ظرفیتهای محدود داخلی یا منطقهای و کنترل بر دانش، ابزار و استانداردهای اجزای حیاتی است؛ در حالی که تجارت و تخصصگرایی در حوزههای غیرحساس ادامه پیدا میکند.
برای ایران نیز نتیجه اولیه همین است: نه وارداتمحوری مطلق و نه خودکفایی صددرصدی. واردات میتواند دسترسی به فناوری، کیفیت، رقابت و صرفههای مقیاس را فراهم کند، اما تبدیل آن به پاسخ پیشفرض برای همه نیازها، اقتصاد را در برابر تحریم، نوسان ارز، اختلال حملونقل و فرسایش قابلیتهای داخلی آسیبپذیر میسازد. در مقابل، تلاش برای تولید همه مواد، قطعات و تجهیزات در داخل، بدون توجه به مقیاس، کیفیت و هزینه فرصت، میتواند منابع محدود سرمایه، انرژی، ارز و نیروی متخصص را پراکنده کند و به انحصار، فناوری قدیمی و تولید گران منجر شود.
اصل مناسب، حفظ کنترل بر قابلیتهای بحرانی است؛ کنترلی که الزاماً به معنای تولید صددرصد داخلی یا مالکیت کامل دولتی نیست. دسترسی به دانش فنی، مشخصات، آزمون، تعمیر، ابزار، داده و امکان انتقال تولید میتواند در برخی موارد مهمتر از سهم اسمی ساخت داخل باشد. در کنار آن، تنوعبخشی واقعی به تأمین، نگهداری ذخایر راهبردی، حفظ ظرفیتهای پشتیبان و ایجاد قابلیت فعالسازی در بحران ضروری است.
در همان حال، کالاها و قابلیتهای واقعاً کالایی، استاندارد، قابل جایگزینی و دارای عرضهکنندگان متعدد را میتوان از بازار جهانی خرید. منابع داخلی نباید صرف تولید هر چیزی شوند. واردات هدفمند میتواند سرمایه و نیروی متخصص را برای حوزههایی آزاد کند که کشور در آنها به کنترل، یادگیری، تابآوری یا مزیت رقابتی نیاز دارد.
هدف سیاست صنعتی نباید بیشینه کردن تعداد کالاهای دارای برچسب «ساخت داخل» باشد. معیار مهمتر آن است که کشور چه تواناییهایی برای طراحی، تولید، تعمیر، آزمون، انطباق، افزایش ظرفیت و واکنش به شرایط متغیر در اختیار دارد. ممکن است یک محصول نهایی وارد شود، اما توان تعمیر و تأمین قطعات حیاتی آن در داخل حفظ شود. ممکن است محصولی در داخل مونتاژ شود، اما همه دانش، ابزار و نهادههای بحرانی آن در کنترل خارجی باقی مانده باشد. بنابراین، درصد ساخت داخل بهتنهایی معیار مناسبی برای سنجش استقلال یا بلوغ صنعتی نیست.
حفظ یک قابلیت داخلی نیز فقط زمانی توجیه دارد که هدف، معیار عملکرد و مسیر یادگیری آن روشن باشد. حمایت صنعتی باید به بهبود کیفیت، بهرهوری، مصرف انرژی، توسعه تأمینکنندگان، توان صادرات، جذب فناوری و کاهش زمان بازیابی منجر شود. حمایتی که بدون معیار و محدودیت زمانی ادامه پیدا کند، ممکن است قابلیت راهبردی را به انحصاری ناکارآمد و کمکیفیت تبدیل کند. همانگونه که بازارگرایی مطلق میتواند قابلیتها را فرسوده کند، حمایت نامشروط نیز میتواند انگیزه یادگیری و رقابت را از بین ببرد.
در نتیجه، برتری عملیاتی واقعی به معنای ارزانتر شدن به هر قیمت نیست؛ بلکه به معنای حذف اتلاف، بدون حذف آینده است. بنگاه موفق فقط نمیداند چه هزینهای را کاهش دهد؛ میداند برای حفظ کیفیت، دانش، انعطافپذیری و حق انتخاب آینده، کدام هزینهها را باید آگاهانه بپذیرد. سیاست صنعتی موفق نیز فقط نمیپرسد چه چیزی در داخل تولید شود؛ میپرسد کدام قابلیتها باید تحت کنترل باقی بمانند، کدام وابستگیها باید متنوع شوند، چه ظرفیتهایی باید برای بحران حفظ شوند و کدام فعالیتها را میتوان با اطمینان از بازار جهانی خرید.
چارچوب این مقاله پاسخ نهایی سیاست صنعتی ایران نیست؛ بلکه روشی برای طرح دقیقتر پرسشهاست. تعیین مصادیق، اولویتها و ابزارهای اجرایی، به مطالعهای مستقل و مبتنی بر واقعیتهای کشور نیاز دارد.
تبدیل این چارچوب به یک سیاست صنعتی برای ایران، نیازمند بررسی جداگانه ساختار تولید، محدودیت ارزی، تحریم، ظرفیت فناوری، انرژی، محیطزیست و نهادهای اجرایی کشور است.
این بررسی میتواند موضوع مقالهای مستقل باشد که از سطح چارچوب نظری عبور کند و نشان دهد چگونه میتوان بر اساس ویژگیهای واقعی اقتصاد ایران، میان کارایی، یادگیری، امنیت اقتصادی، رقابت، پایداری محیطزیستی و تابآوری صنعتی توازن برقرار کرد.
این بررسی باید در پژوهشی مستقل انجام شود؛ پژوهشی که از سطح اصول عمومی عبور کند و بر اساس ویژگیهای واقعی اقتصاد ایران، قابلیتهای بحرانی، حوزههای مناسب برای خرید جهانی، ظرفیتهای نیازمند توسعه و سازوکارهای اجرایی سیاست صنعتی را مشخص سازد.

