
در مطلب قبلی گفتیم که کیفیت بلوک، جدول و کفپوش فقط داخل دستگاه تعیین نمیشود. بخشی از تفاوتی که در محصول نهایی میبینیم، چند مرحله زودتر شکل میگیرد؛ زمانی که ماسه، سنگدانه، سیمان و آب هنوز وارد میکسر نشدهاند.
یک موقعیت ساده را تصور کنید: تنظیمات دستگاه عوض نشده، قالب همان است و اپراتور هم کار را مثل نوبت قبلی انجام میدهد؛ اما ملات صبح سفتتر بوده و چند ساعت بعد نرمتر شده است. قبل از اینکه سراغ ویبره یا پرس برویم، بد نیست ببینیم آیا مواد ورودی واقعا در هر دو نوبت شرایط یکسانی داشتهاند یا نه.
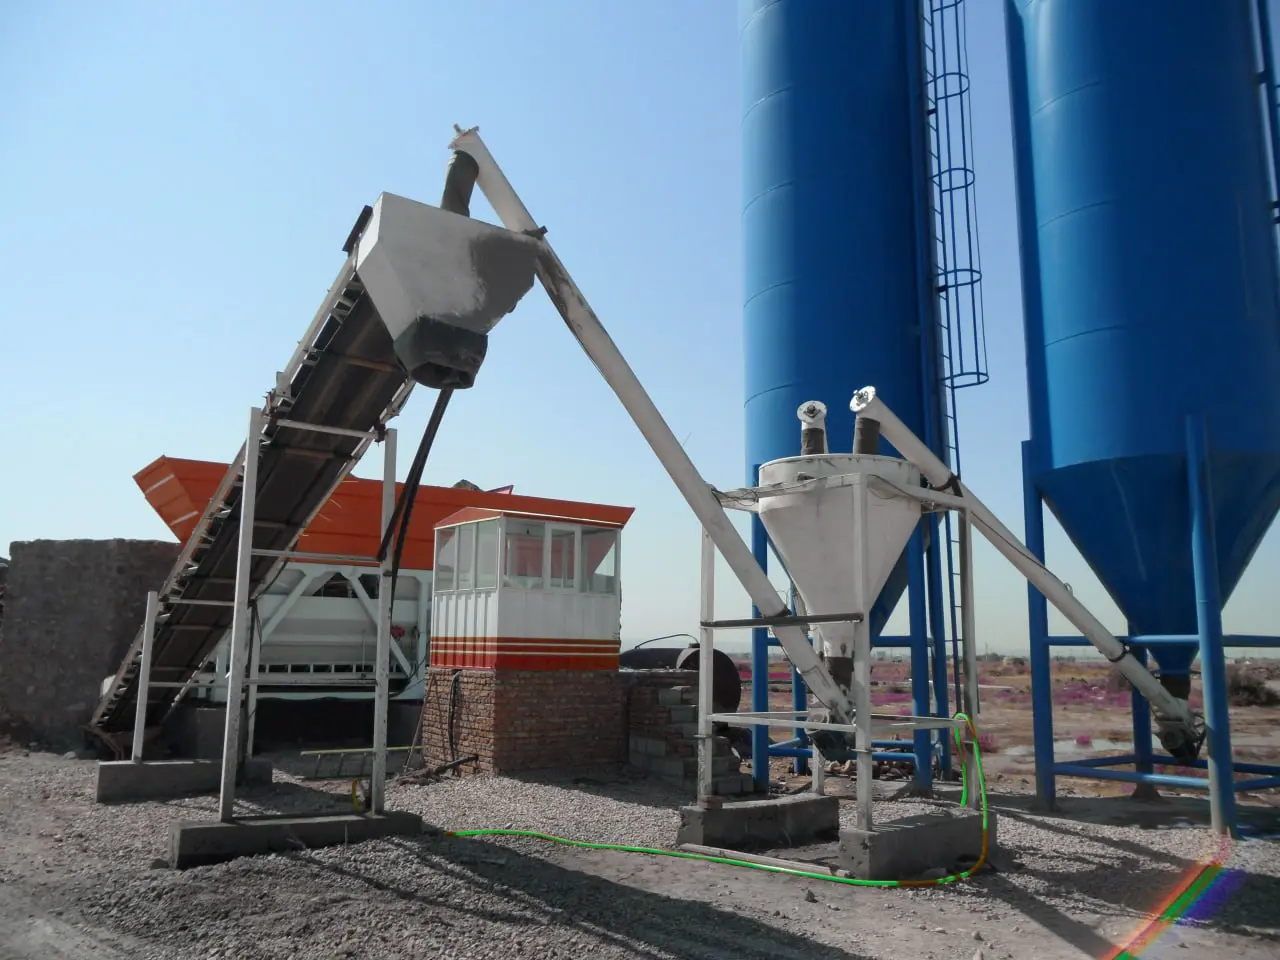
میکسر بتنی مواد را با هم مخلوط میکند؛ اما قرار نیست اختلاف مقدار مواد ورودی را جبران کند. اگر در یک نوبت سیمان، ماسه یا آب بیشتر یا کمتر وارد میکسر شود، نقطه شروع دو نوبت تولید دیگر یکسان نیست.
اینجاست که «توزین» اهمیت پیدا میکند. منظور از توزین این است که مقدار هر ماده پیش از ورود به میکسر با وزن یا سیستم اندازهگیری مشخص کنترل شود، نه اینکه مقدار آن فقط با چشم یا بر اساس حدس اپراتور تعیین شود. در خطوط صنعتی تولید بلوک و کفپوش، دوزینگ و توزین مصالح پیش از اختلاط انجام میشود و برای سنگدانه، سیمان، آب و افزودنیها تجهیزات اندازهگیری جداگانه در نظر گرفته میشود.
فایده این کار روشن است: وقتی دستور تولید ثابت باشد، مقدار مواد ورودی در نوبتهای مختلف هم قابل تکرارتر میشود. بااینحال، وزن یکسان هنوز به این معنی نیست که شرایط مصالح کاملا یکسان مانده است. یک متغیر مهم دیگر وجود دارد که بهراحتی از چشم پنهان میماند: آب موجود در خود سنگدانه.
ماسهای که وارد تولید میشود الزاما خشک نیست. بخشی از آب میتواند داخل منافذ سنگدانه باشد و بخشی هم روی سطح آن باقی بماند. این آب سطحی بخشی از آب واقعی مخلوط محسوب میشود. انجمن ملی بتن آماده آمریکا (NRMCA) نیز تاکید میکند که رطوبت سطحی سنگدانه باید هنگام تعیین مقدار آب اضافهشده به مخلوط در نظر گرفته شود.
برای ملموسشدن موضوع، ماسه خشکتر را با یک محموله مرطوبتر مقایسه کنید. اگر مقدار مشخصی ماسه مرطوب وارد میکسر شود و اپراتور همان مقدار آب همیشگی را اضافه کند، آبی که در عمل وارد مخلوط شده بیشتر از نوبتی است که ماسه خشکتر بوده است. در حالت عکس، سنگدانه خشکتر میتواند بخشی از آب اضافهشده را جذب کند. ACI (موسسه بتن آمریکا) نیز تصریح میکند که این تغییرات باید در مقدار آب مخلوط اصلاح شوند؛ چون تغییر آب روی نسبت آب به مواد سیمانی و در نتیجه ویژگیهای بتن اثر میگذارد.
بنابراین جمله «همان دستور قبلی را اجرا کردیم» همیشه کافی نیست. اعداد ثبتشده شاید عوض نشده باشند، اما ماسهای که امروز وارد میکسر شده میتواند از نظر رطوبت با ماسه دیروز فرق داشته باشد.
توزین کنترلشده کمک میکند مقدار مواد در هر نوبت بر اساس یک مبنای مشخص وارد تولید شود. در بعضی خطوط، رطوبت ماسه نیز اندازهگیری میشود تا مقدار آب افزودهشده متناسب با آن اصلاح شود. برای نمونه، Masa (یکی از سازندگان تخصصی خطوط و ماشینآلات تولید بلوک و کفپوش بتنی) در تجهیزات دوزینگ خطوط تولید بلوک و کفپوش از سیستم اندازهگیری رطوبت فعلی ماسه و محاسبه مقدار آب در کنار باسکول مصالح و مواد سیمانی استفاده میکند.
در بچینگ پلانت نیز توزین و دوزینگ مواد پیش از اختلاط یکی از بخشهای اصلی فرایند است. اما داشتن بچینگ به این معنی نیست که هر نوبت بدون توجه به شرایط مصالح دقیقا مثل نوبت قبلی خواهد بود. رطوبت سنگدانه، دانهبندی مصالح و مرحله اختلاط همچنان باید کنترل شوند. خود NRMCA نیز اندازهگیری رطوبت سنگدانه و اصلاح آب بچ را بخشی از کنترل تولید بتن میداند.
پس اگر سیمان و ماسه با دقت وزن شوند ولی تغییر رطوبت ماسه نادیده گرفته شود، هنوز بخشی از مسئله باقی مانده است. از طرف دیگر، کموزیادکردن آب بدون کنترل مقدار مواد دیگر هم راه مطمئنی برای ثابت نگهداشتن ملات نیست.
وقتی ملات در چند نوبت رفتار متفاوتی دارد، تغییر فوری تنظیمات دستگاه ممکن است پیدا کردن علت اصلی را سختتر کند. قبل از دستزدن به ویبره یا پرس، این چند مورد ارزش بررسی دارند:
· آیا ماسه یا سنگدانه نسبت به نوبت قبلی مرطوبتر یا خشکتر شده است؟
· مقدار آب واقعا اندازهگیری میشود یا بر اساس ظاهر ملات تغییر میکند؟
· سیمان و سنگدانه در هر نوبت با مقدار مشخص توزین شدهاند؟
· منبع یا دانهبندی مصالح تغییر کرده است؟
· تفاوت از زمان آمادهشدن ملات دیده میشود یا فقط بعد از قالبگیری؟
اگر ملات پیش از ورود به دستگاه نوسان دارد، تغییر فشار یا ویبره علت آن نوسان را برطرف نمیکند. بهتر است ابتدا مشخص شود مواد اولیه در هر نوبت با چه مقدار و چه میزان رطوبتی وارد میکسر شدهاند.
دو نوبت تولید زمانی واقعا قابل مقایسهاند که فقط اعداد روی دستور مشابه نباشند؛ شرایط واقعی مصالح نیز تا جای ممکن کنترل شده باشد. به همین دلیل، توزین و کنترل رطوبت را باید جزئی از خود فرایند تولید دید، نه کاری جدا از آن.
در مطلب بعدی از مجموعه مطالب برگرفته شده از تیم ماشین سازی طراحان، سراغ بچینگ میرویم و بررسی میکنیم چرا دو بچینگ با ظرفیت اسمی مشابه، در کار واقعی لزوما خروجی یکسانی ندارند.

