
در مطلب قبلی دیدیم که حتی تغییر رطوبت ماسه میتواند شرایط ملات را عوض کند؛ بدون اینکه اپراتور فرمول ثبتشده را تغییر داده باشد. این بار میخواهیم سراغ خود بچینگ برویم.
فرض کنید در مشخصات دو بچینگ، برای هر دو ظرفیت ۶۰ مترمکعب در ساعت نوشته شده است. آیا میتوان انتظار داشت بعد از یک ساعت کار، هر دو دقیقا ۶۰ مترمکعب بتن تحویل دهند؟ نه لزوما. برای رسیدن به این عدد، چند مرحله باید با سرعت مشخص و بدون معطلی پشت سر هم انجام شوند. کافی است یکی از این مراحل زمان بیشتری بگیرد تا مقدار تولید در عمل کمتر شود.
ظرفیتی که در مشخصات فنی بچینگ میبینیم، اغلب بر اساس شرایط مشخصی محاسبه شده است. برای مثال، در دیتاشیت رسمی برخی بچینگهای صنعتی، عدد ظرفیت با عنوان «ظرفیت تئوریک» آمده و محاسبه آن بر پایه زمان اختلاط ۳۰ ثانیه انجام شده است.
یعنی عددی که روی کاغذ میبینیم به یک فرض مشخص درباره سرعت کار دستگاه وابسته است. اگر در پروژه واقعی اختلاط بیشتر طول بکشد، انتقال مصالح کندتر انجام شود یا تخلیه به تاخیر بیفتد، تعداد نوبتهای تولید در یک ساعت هم کمتر میشود.
به همین دلیل، ظرفیت اسمی را بهتر است توان دستگاه در شرایط تعریفشده بدانیم، نه عددی که در هر شرایطی عینا تکرار میشود.
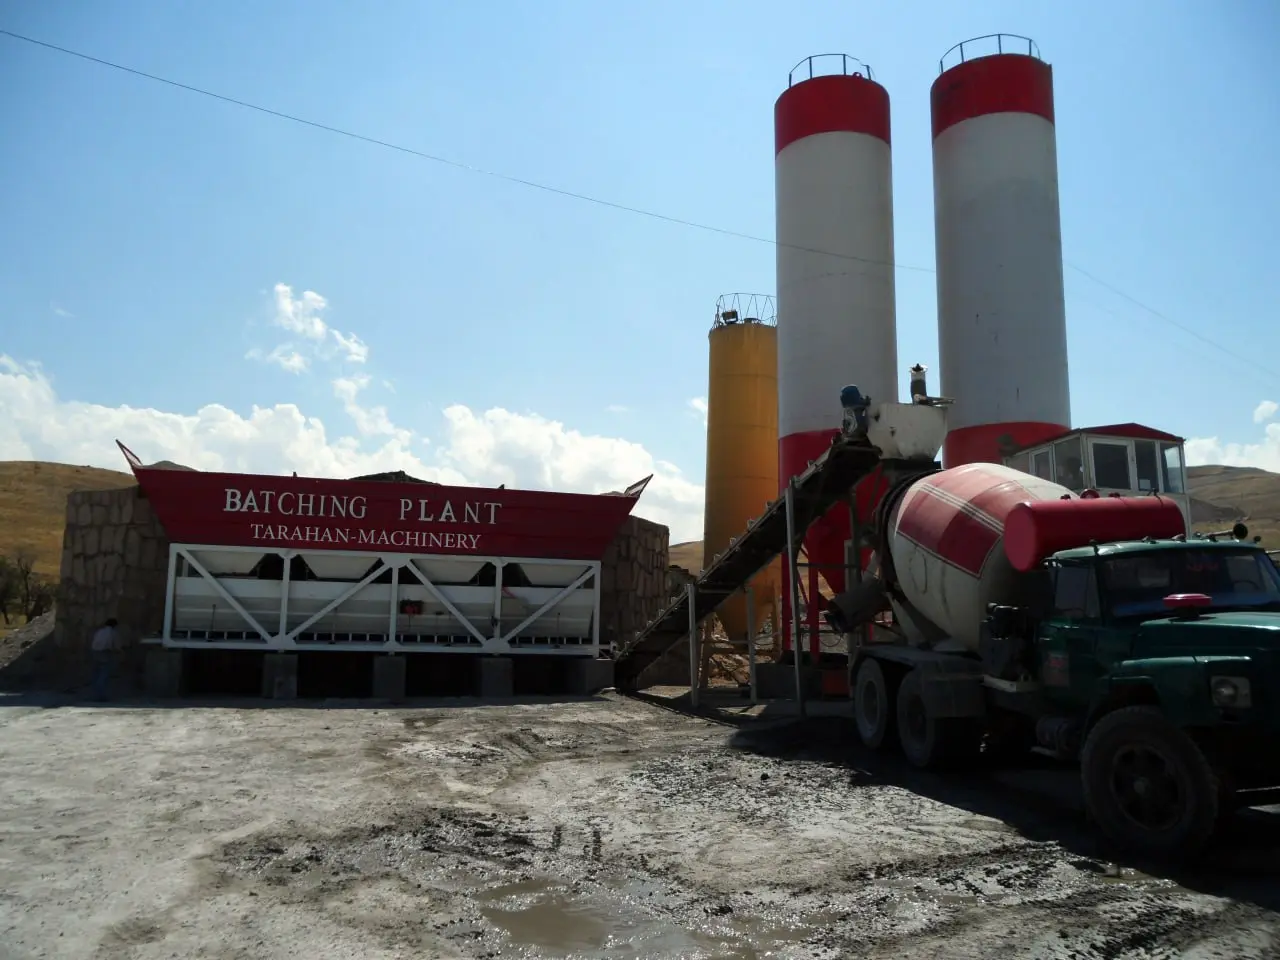
برای آمادهشدن یک نوبت بتن، فقط میکسر کار نمیکند. قبل و بعد از آن چند اتفاق دیگر هم باید انجام شود:
مصالح باید از مخزن خارج و توزین شوند، سیمان و آب به مقدار مورد نظر برسند، مواد وارد میکسر شوند، اختلاط انجام شود و در پایان بتن تخلیه شود.
بسته به طراحی بچینگ، بعضی از این کارها میتوانند همزمان با مراحل دیگر پیش بروند. اما اگر یک مرحله هنوز تمام نشده باشد، بخش بعدی باید منتظر بماند.
مثلا ممکن است میکسر بچ قبلی را تخلیه کرده و آماده باشد، اما باسکول سنگدانه هنوز به وزن مورد نظر نرسیده باشد. حالت برعکس هم ممکن است: مصالح بچ بعدی آمادهاند، ولی میکسر هنوز درگیر اختلاط یا تخلیه بتن قبلی است.
این چند ثانیه و چند دقیقه انتظار، اگر در طول شیفت بارها تکرار شوند، روی تولید نهایی اثر میگذارند.
ظرفیت مخزن میکسر تنها چیزی نیست که باید دیده شود. مدت زمانی که برای اختلاط هر نوبت لازم است هم اهمیت دارد.
اگر یک نوبت بتن برای رسیدن به اختلاط مناسب زمان بیشتری داخل میکسر بماند، طبیعتا شروع نوبت بعد عقب میافتد. به همین دلیل در مشخصات فنی تجهیزات معتبر، عدد تولید ساعتی در کنار فرض مربوط به زمان اختلاط اعلام میشود. حتی در نسلهای جدید برخی تجهیزات، کاهش زمان اختلاط و هماهنگکردن مراحل مختلف تولید بهعنوان راهی برای افزایش خروجی معرفی شده است.
این موضوع یک نکته مهم را روشن میکند: بزرگبودن میکسر بهتنهایی نمیگوید در پایان ساعت چه مقدار بتن تولید شده است. باید دید پرشدن، اختلاط و تخلیه آن در عمل چقدر زمان میبرد.
تصور کنید سنگدانه باید با نوار نقاله یا بالابر به قسمت توزین برسد. اگر انتقال مصالح کندتر از سرعت مورد نیاز خط باشد، آمادهشدن هر نوبت عقب میافتد.
همین اتفاق در مرحله تخلیه هم ممکن است رخ دهد. اگر مسیر دریافت بتن آماده نباشد یا تخلیه بیشتر از زمان پیشبینیشده طول بکشد، میکسر نمیتواند بلافاصله وارد نوبت بعد شود.
این فقط یک احتمال تئوری نیست. در یکی از اسناد فنی رسمی تجهیزات اختلاط بتن صراحتا آمده است که زمان هر چرخه میتواند با توجه به طراحی و ظرفیت کل مجموعه افزایش پیدا کند و در نتیجه مقدار تولید کاهش یابد.
پس وقتی سرعت یک قسمت از بچینگ بالا میرود، فقط زمانی به افزایش تولید کمک میکند که بخشهای دیگر هم بتوانند با همان سرعت کار کنند.
کار واقعی همیشه مثل محاسبه روی کاغذ پیش نمیرود. ممکن است لازم باشد مسیر مصالح تمیز شود، اپراتور یک تنظیم را اصلاح کند، تخلیه برای مدتی متوقف شود یا تجهیزات بعد از بچینگ هنوز آماده دریافت بتن نباشند.
هرکدام از این توقفها شاید کوتاه باشند، اما وقتی چند بار در طول روز اتفاق بیفتند، تعداد نوبتهای تولید کمتر میشود.
گزارشهای صنعت بتن آماده هم نشان میدهند زمان کار واقعی فقط به مرحله بچینگ محدود نیست و فعالیتهایی مثل اختلاط پس از بچینگ، شستوشو و تنظیمات پیش از خروج بتن بخشی از زمان عملیاتی کارخانه را میگیرند.
اگر دو بچینگ با ظرفیت اسمی نزدیک به هم دارید، برای درک بهتر تولید واقعی این موارد را کنار عدد ظرفیت بررسی کنید:
· هر نوبت تولید از شروع توزین تا پایان تخلیه چقدر طول میکشد؟
· میکسر در هر نوبت چه حجمی را مخلوط میکند و اختلاط چقدر زمان میبرد؟
· سنگدانه و سیمان با چه سرعتی به بخش توزین میرسند؟
· تخلیه بتن چقدر زمان میگیرد؟
· در شرایط واقعی کار، چه توقفهایی بین نوبتهای تولید رخ میدهد؟
بنابراین هنگام بررسی مشخصات یک بچینگ پلانت، ظرفیت ساعتی را بهتر است در کنار نوع میکسر، نحوه انتقال و توزین مصالح و زمان واقعی هر نوبت تولید ببینیم. دو بچینگ میتوانند روی کاغذ عدد مشابهی داشته باشند، اما شرایط کار آنها تعیین میکند در پایان یک ساعت واقعا چه مقدار بتن آماده شده است.
تا اینجا مسیر آمادهسازی بتن و ملات را دنبال کردیم. در مطلب بعدی وارد دستگاه بلوکزن میشویم و میبینیم ملات نیمهخشک از لحظه ورود به قالب تا زمانی که بلوک از دستگاه خارج میشود، چه مراحلی را طی میکند.

