
فرض کنید دو کارگاه از دستگاههایی همرده استفاده میکنند. در کارگاه اول، بلوکها با لبههای مرتب و ابعاد نزدیک به هم از قالب خارج میشوند. در کارگاه دوم، بعضی بلوکها لبپرند، سطح جدولها یکدست نیست و تعدادی از کفپوشها هنگام جابهجایی آسیب میبینند.
در چنین شرایطی، توجه خیلی زود به سمت دستگاه میرود. ممکن است تنظیم یا عملکرد دستگاه ایراد داشته باشد، اما مشکل همیشه از همینجا شروع نمیشود. کیفیت بلوک، جدول و کفپوش از زمان آمادهسازی مصالح شکل میگیرد و تا جابهجایی و عملآوری ادامه دارد. دستگاه مناسب اهمیت دارد، اما نمیتواند ضعف تمام مراحل دیگر را جبران کند.
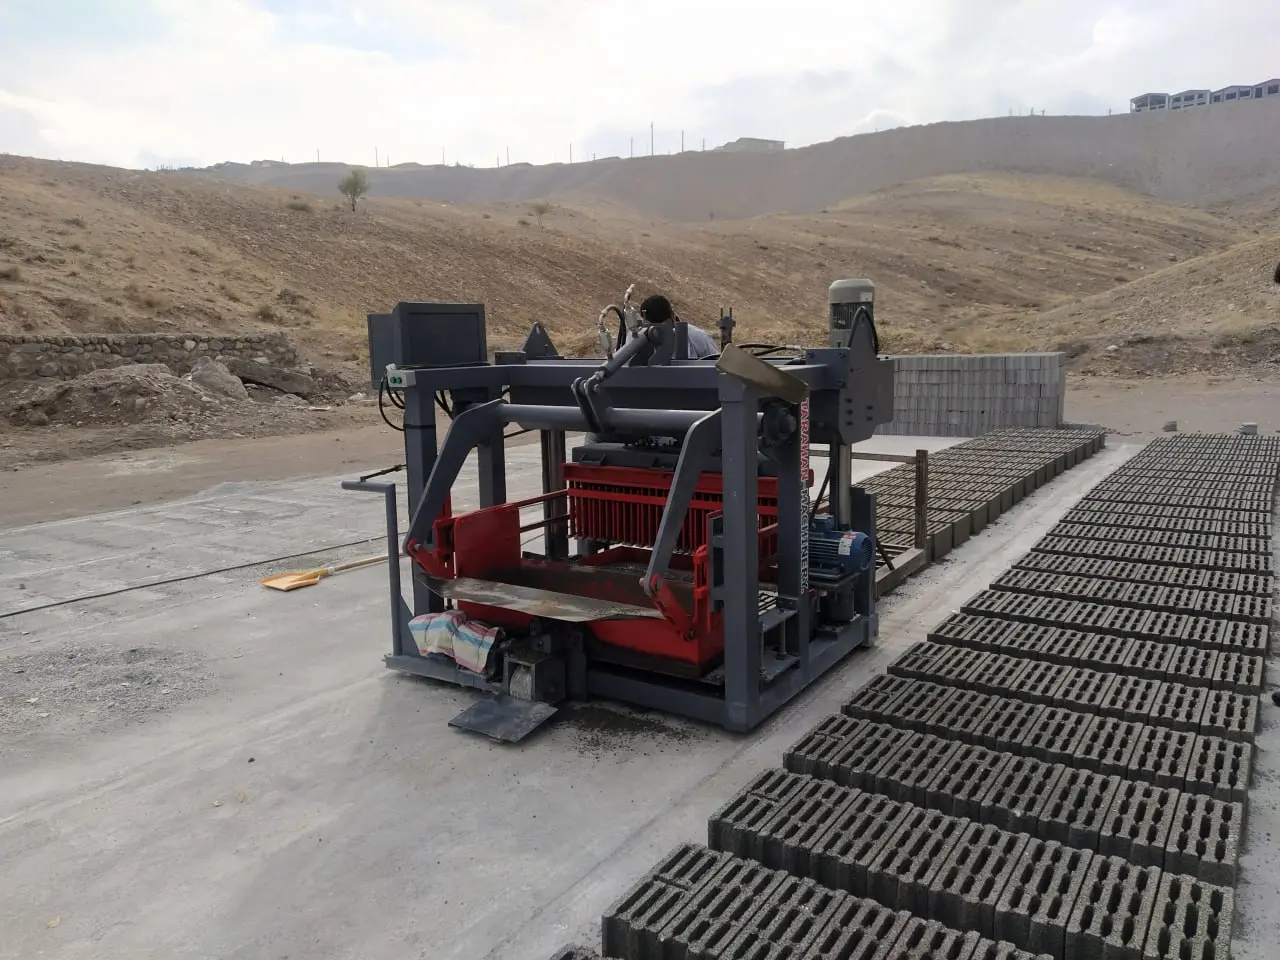
دستگاه بلوکزن، جدولزن یا کفپوشزن ملات را داخل قالب پخش و متراکم میکند و به آن شکل میدهد. بااینحال، دستگاه روی ملاتی کار میکند که مشخصاتش پیشتر تعیین شده است.
اگر میزان رطوبت ملات تغییر کند، مواد خوب مخلوط نشده باشند یا قالب فرسوده باشد، نتیجه تولید نیز تغییر میکند. حتی محصولی که هنگام خروج از قالب سالم به نظر میرسد، ممکن است بر اثر جابهجایی زودهنگام یا نگهداری نامناسب آسیب ببیند.
پس برای بررسی کیفیت باید تمام مسیر را دید؛ نه فقط چند ثانیهای که ملات داخل دستگاه قرار دارد.
تغییر در دانهبندی ماسه و سنگدانه، کیفیت سیمان یا رطوبت مصالح میتواند شرایط ملات را عوض کند. برای مثال، اگر ماسه یک روز خشک و روز دیگر مرطوب باشد اما مقدار آب اصلاح نشود، ملات دو نوبت تولید یکسان نخواهد بود.
این تفاوت هنگام پرشدن قالب خودش را نشان میدهد. ملات بیشازحد خشک ممکن است گوشههای قالب را کامل پر نکند. ملاتی که رطوبت آن با روش تولید هماهنگ نیست نیز ممکن است پس از خروج از قالب، شکل خود را بهخوبی حفظ نکند.
ترکیب مناسب برای همه محصولات و کارگاهها یکسان نیست. نوع بلوک، جدول یا کفپوش، دانهبندی مصالح و شرایط تولید باید در تعیین ملات در نظر گرفته شوند.
اگر سیمان، آب و سنگدانه با دقت کافی اندازهگیری نشوند، ویژگی ملات در هر نوبت تغییر میکند. اپراتور ممکن است با همان تنظیمات دستگاه، یکبار محصول قابل قبول و بار دیگر محصولی ضعیفتر تحویل بگیرد.
اختلاط نیز فقط چرخیدن مواد داخل میکسر نیست. آب و سیمان باید در تمام حجم ملات پخش شوند و بخشهای خشک یا گلولههای سیمان باقی نماند. تغییر واضح رنگ، رطوبت یا بافت ملات در نوبتهای مختلف میتواند نشانه ناپایداری در آمادهسازی باشد.
ملات باید در همه بخشهای قالب به اندازه کافی پخش شود. اگر یک سمت قالب پرتر از سمت دیگر باشد، فشار و ویبره هم در تمام قسمتها نتیجه مشابهی ایجاد نمیکنند.
پرشدن ناقص قالب میتواند باعث لبههای ناهماهنگ، سطح ناصاف یا اختلاف تراکم مواد در بخشهای مختلف بلوک، جدول یا کفپوش شود.
قالب، فرم و ابعاد محصول را مشخص میکند و سنبه از بالا در شکلدهی و متراکمشدن ملات نقش دارد. فرسودگی، آلودگی یا ناهماهنگی این اجزا میتواند روی اندازه، لبهها و ظاهر محصول اثر بگذارد.
بنابراین هر ایراد ظاهری را نمیتوان فقط به قدرت یا کیفیت دستگاه نسبت داد. گاهی قالب خوب تمیز نشده، ساییده شده یا برای شرایط تولید مناسب نیست.
ویبره به پخششدن و نشستن بهتر ملات داخل قالب کمک میکند و پرس بر تراکم و شکل محصول اثر میگذارد. بیشتر کردن زمان یا شدت این دو مرحله همیشه نتیجه بهتری نمیدهد.
تنظیمات باید با نوع ملات، قالب و محصول هماهنگ باشند. اگر ملات تغییر کند اما تنظیمات ثابت بماند، کیفیت تولید نیز ممکن است نوسان پیدا کند.
بلوک، جدول یا کفپوش تازه خارجشده هنوز مقاومت نهایی خود را به دست نیاورده است. جابهجایی سریع یا زودهنگام میتواند به لبهها آسیب بزند، محصول را از شکل خارج کند یا ترکهایی ایجاد کند که همان لحظه دیده نمیشوند.
شرایط عملآوری نیز بر نتیجه اثر دارد. اگر رطوبت و شرایط نگهداری مناسب نباشد، محصولی که هنگام خروج سالم دیده میشد، ممکن است بعدا مقاومت یا دوام مورد انتظار را نداشته باشد.
کنترل کیفیت باید محل چیدمان، روش انتقال و شرایط نگهداری پس از تولید را هم دربر بگیرد.
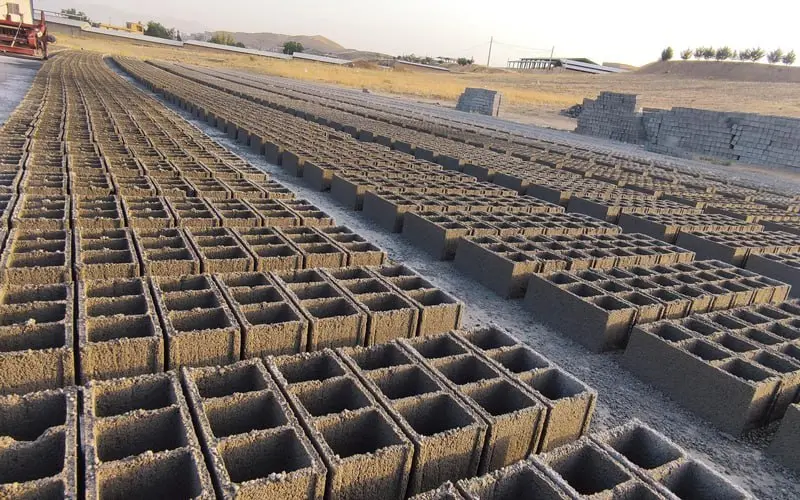
فرض کنید هر دو کارگاه دستگاه و قالب مشابهی دارند. کارگاه اول رطوبت مصالح را بررسی میکند، مواد را با نسبت ثابت میسنجد، قالب را تمیز نگه میدارد و محصولات تازه را با دقت جابهجا میکند.
در کارگاه دوم، مقدار آب بر اساس حدس تغییر میکند، فرسودگی قالب دیر بررسی میشود و محصولات بلافاصله پس از خروج جابهجا میشوند. تفاوت کیفیت این دو کارگاه را نمیتوان فقط با نام یا مدل دستگاه توضیح داد.
اگر کیفیت بلوک، جدول یا کفپوش تغییر کرده است، این موارد را بهترتیب بررسی کنید:
مواد اولیه و تغییر رطوبت آنها
دقت توزین و یکنواختی اختلاط
نحوه پرشدن قالب
وضعیت قالب و سنبه
تنظیم ویبره و پرس
روش خروج و جابهجایی
شرایط عملآوری
هنگام طراحی یا بررسی یک خط تولید بلوک، جدول و کفپوش بتنی نیز باید ارتباط همین مراحل با یکدیگر دیده شود. افزایش توان یا سرعت یک دستگاه زمانی نتیجه میدهد که بخشهای دیگر خط بتوانند با آن هماهنگ کار کنند.
در مطلب بعدی از سری مطالب برگرفته شده از ماشین سازی طراحان، یک مرحله عقبتر میرویم و بررسی میکنیم پیش از ورود مصالح به میکسر چه اتفاقی میافتد و توزین چگونه بر یکنواختی ملات اثر میگذارد.

