
نویسنده: زهرا شهسواری "دانشجوی کارشناسی رشته مواد و متالورژی دانشگاه صنعتی اصفهان"
"مقدمه"
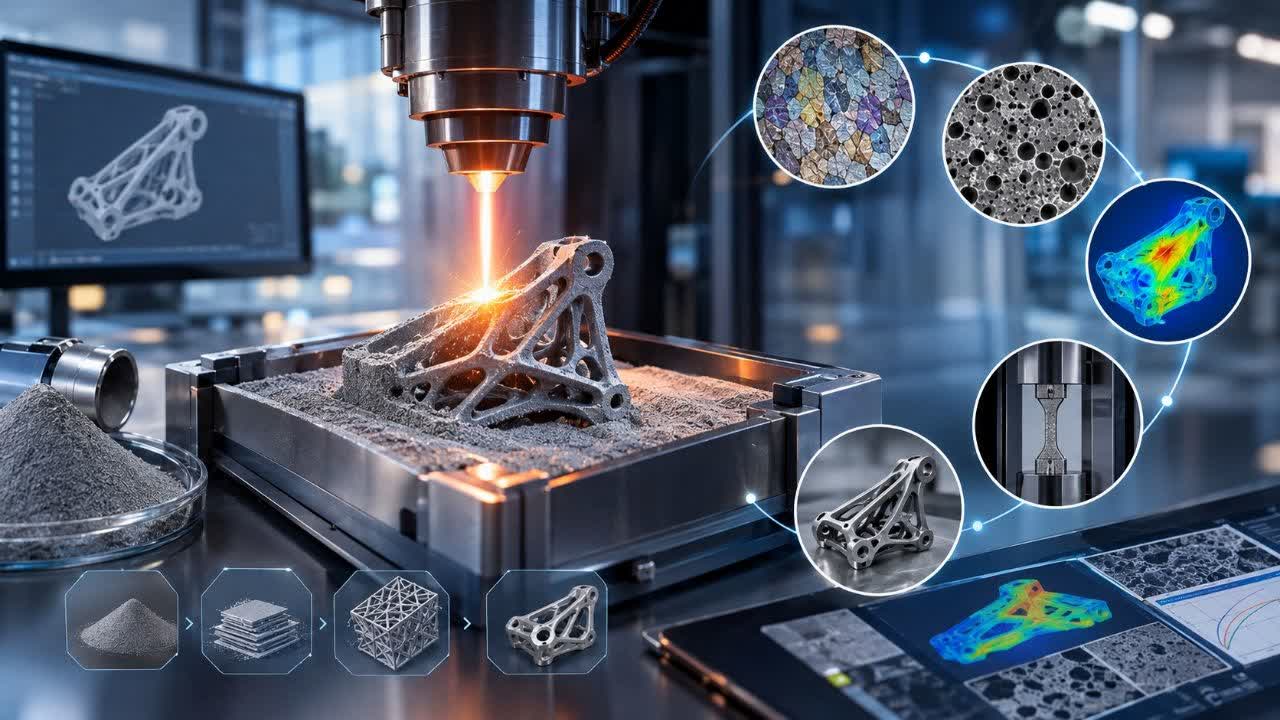
ساخت افزایشی (Additive Manufacturing) یکی از فناوریهای نوین تولید است که در آن قطعات سهبعدی با افزودن تدریجی مواد و بر اساس یک مدل دیجیتال ساخته میشوند. پرینت سهبعدی فلزات یکی از شاخههای مهم این فناوری است که امکان تولید قطعات پیچیده با استفاده از موادی مانند پودر و سیم فلزی را فراهم میکند.
برخلاف روشهای سنتی مانند ماشینکاری که در آنها بخشی از ماده اولیه حذف میشود، در ساخت افزایشی ماده بهتدریج به قطعه اضافه میشود. این روش میتواند به کاهش ضایعات مواد و تولید قطعات با هندسههای پیچیده کمک کند.
از دیدگاه مهندسی مواد، اهمیت این فناوری تنها به روش تولید محدود نمیشود؛ بلکه پارامترهای فرایند ساخت بر ریزساختار، عیوب و خواص مکانیکی قطعه نهایی تأثیر میگذارند. به همین دلیل، بررسی روشهای ساخت افزایشی و ارتباط میان فرایند، ریزساختار و خواص مواد، نقش مهمی در توسعه این فناوری دارد.
"فناوری ساخت افزایشی فلزات چگونه انجام میشود؟"
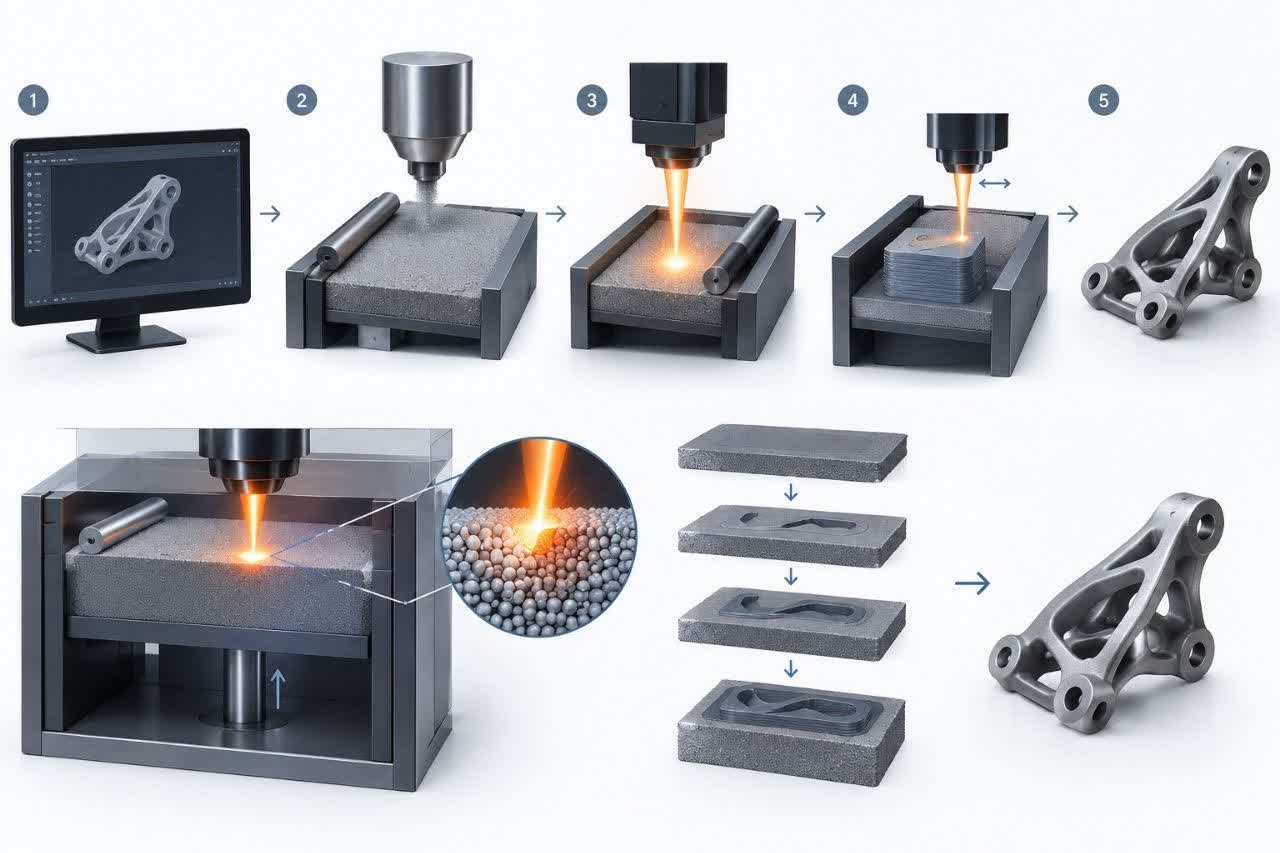
فرایند ساخت افزایشی فلزات معمولاً با طراحی مدل سهبعدی قطعه در نرمافزارهای مهندسی آغاز میشود. سپس مدل به لایههای نازک تقسیم شده و اطلاعات لازم برای ساخت به دستگاه منتقل میشود.
در یکی از روشهای رایج، یعنی ذوب بستر پودر با لیزر (LPBF)، لایهای نازک از پودر فلزی روی سکوی ساخت پخش میشود. لیزر مطابق مسیر تعیینشده، بخشهای موردنظر را ذوب میکند و پس از انجماد، لایه جدید به لایههای قبلی متصل میشود. این چرخه با پخش لایههای جدید پودر و ذوب انتخابی آنها تکرار میشود تا قطعه به شکل نهایی برسد.
در پایان، پودر اضافی جدا میشود و بسته به جنس قطعه و کاربرد آن، ممکن است عملیات تکمیلی مانند عملیات حرارتی، پرداخت سطح و بررسی عیوب داخلی انجام شود.
نکته مهم: در این روش، کنترل پارامترهایی مانند توان لیزر، سرعت اسکن و ضخامت لایه اهمیت زیادی دارد؛ زیرا این عوامل بر کیفیت اتصال لایهها، تشکیل عیوب و ریزساختار قطعه نهایی تأثیر میگذارند.
"روشهای اصلی ساخت افزایشی فلزات"
روشهای ساخت افزایشی فلزات بر اساس نوع ماده اولیه، منبع انرژی و سازوکار تشکیل قطعه به چند گروه اصلی تقسیم میشوند. هر روش ویژگیها، مزایا و محدودیتهای خاص خود را دارد.
ذوب بستر پودر با لیزر (LPBF)
در این روش، لایههای نازکی از پودر فلزی روی سکوی ساخت پخش میشوند و لیزر نواحی مشخصی از پودر را ذوب میکند. با تکرار این فرایند، قطعه بهصورت لایهبهلایه شکل میگیرد.
این روش برای ساخت قطعات پیچیده، قطعات سبک و ساختارهای شبکهای مناسب است و در صنایع هوافضا و پزشکی کاربرد دارد. بااینحال، سرعت تولید نسبتاً محدود، هزینه تجهیزات و احتمال ایجاد تخلخل یا تنش پسماند از چالشهای آن هستند.
ذوب بستر پودر با پرتو الکترونی (EB-PBF)
در این روش، بهجای لیزر از پرتو الکترونی برای ذوب انتخابی پودر فلزی استفاده میشود. فرایند معمولاً در محیط خلأ انجام میگیرد و بستر پودر پیش از ذوب و طی ساخت گرم نگه داشته میشود.
این شرایط میتواند به کاهش برخی تنشهای پسماند کمک کند. این روش بهویژه برای تولید قطعاتی از آلیاژهای تیتانیوم در صنایع هوافضا و پزشکی کاربرد دارد. نیاز به محیط خلأ، هزینه تجهیزات و محدودیت در برخی جزئیات هندسی از چالشهای آن هستند.
رسوبدهی انرژی متمرکز (DED)
در روش DED، ماده اولیه به شکل پودر یا سیم فلزی مستقیماً به ناحیهای میرسد که توسط یک منبع انرژی متمرکز، مانند لیزر یا قوس الکتریکی، گرم یا ذوب میشود. ماده رسوبدادهشده به قطعه متصل شده و با حرکت منبع انرژی، ساخت ادامه پیدا میکند.
این روش برای تولید قطعات بزرگ، تعمیر قطعات آسیبدیده و افزودن ماده به قطعات موجود مناسب است. سرعت رسوبدهی آن میتواند بالا باشد، اما کیفیت سطح و دقت ابعادی معمولاً به عملیات ماشینکاری یا پرداخت تکمیلی نیاز دارد.
ساخت افزایشی فلزات با اکستروژن و تفجوشی
در برخی روشها، پودر فلزی همراه با یک ماده چسباننده به شکل رشته یا خوراک قابلاکستروژن درمیآید و بهصورت لایهبهلایه شکل داده میشود. قطعه حاصل معمولاً ابتدا یک قطعه خام یا Green Part است؛ سپس با حذف چسباننده و انجام تفجوشی، به استحکام و چگالی موردنظر نزدیک میشود.
این روش میتواند برای تولید قطعات کوچک و نسبتاً پیچیده مناسب باشد و در برخی سامانهها هزینه تجهیزات اولیه کمتری نسبت به روشهای مبتنی بر ذوب مستقیم پودر دارد. بااینحال، انقباض حین تفجوشی و کنترل ابعاد نهایی از چالشهای مهم آن هستند.
"پارامترهای فرایند، رفتار حرارتی، ریزساختار و خواص مکانیکی"
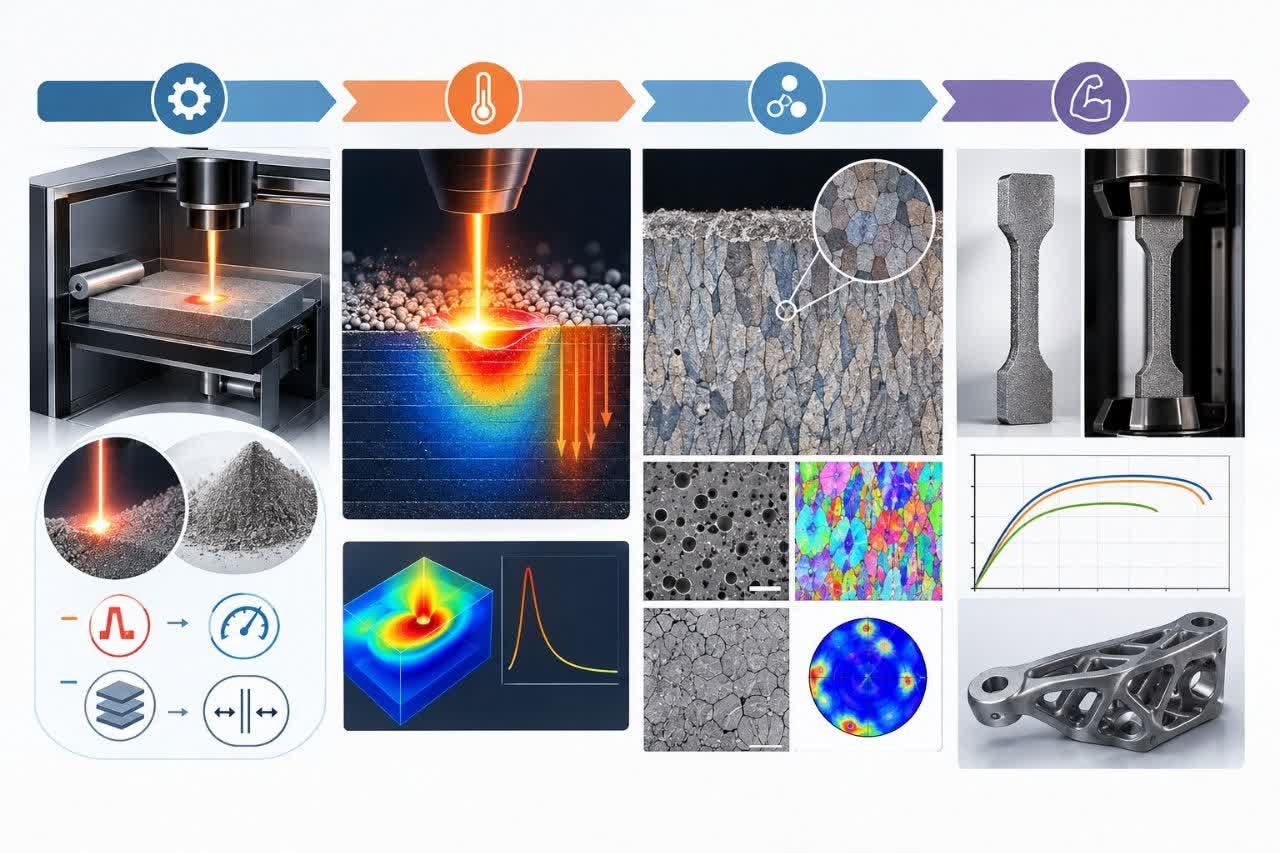
در ساخت افزایشی فلزات، کیفیت قطعه نهایی به ارتباط میان پارامترهای فرایند، شرایط حرارتی، ریزساختار و خواص مکانیکی بستگی دارد. تغییر در شرایط ساخت میتواند ساختار داخلی قطعه و عملکرد آن را بهطور قابلتوجهی تغییر دهد.
پارامترهای فرایند
در روش ذوب بستر پودر با لیزر (LPBF)، پارامترهایی مانند توان لیزر، سرعت اسکن، فاصله بین مسیرهای اسکن و ضخامت لایه از عوامل اصلی تعیینکننده کیفیت قطعه هستند. این پارامترها بر میزان انرژی منتقلشده به پودر، نحوه ذوب و اتصال لایهها و احتمال تشکیل عیوب تأثیر میگذارند.
برای مثال، انرژی ناکافی ممکن است باعث ذوب ناقص و ایجاد تخلخل شود؛ درحالیکه انرژی بیشازحد نیز میتواند به تبخیر شدید ماده، ناپایداری حوضچه مذاب و تشکیل عیوب منجر شود. بنابراین، انتخاب پارامترهای مناسب برای هر ماده و دستگاه ضروری است.
رفتار حرارتی
در فرایندهای مبتنی بر ذوب، منبع انرژی ناحیهای از ماده را بهسرعت گرم میکند و پس از عبور آن، ماده سرد و منجمد میشود. این تغییرات سریع دما، گرادیان حرارتی شدیدی ایجاد میکنند. همچنین، ساخت لایههای متوالی باعث میشود لایههای قبلی بارها در معرض چرخههای حرارتی قرار گیرند.
سرعت سردشدن و گرادیان دما بر نحوه انجماد، رشد دانهها و تشکیل فازهای مختلف تأثیر میگذارند. انقباض حرارتی و اختلاف دما در بخشهای مختلف قطعه نیز میتوانند موجب ایجاد تنشهای پسماند و در برخی شرایط، ترک شوند.
تأثیر فرایند بر ریزساختار
ریزساختار شامل ویژگیهایی مانند اندازه و شکل دانهها، مرزدانهها، فازهای موجود و عیوب داخلی ماده است. در ساخت افزایشی فلزات، شرایط انجماد سریع و انتقال حرارت جهتدار میتوانند به تشکیل دانههای ستونی و ریزساختارهای جهتدار منجر شوند.
علاوه بر این، تخلخل، ذوب ناقص و ترکها از عیوب احتمالی قطعات هستند. نوع و میزان این عیوب به جنس آلیاژ، پارامترهای فرایند و شرایط ساخت وابسته است. بررسی ریزساختار با روشهایی مانند میکروسکوپی نوری و الکترونی به شناخت این ویژگیها کمک میکند.
تأثیر ریزساختار بر خواص مکانیکی
ریزساختار و عیوب داخلی نقش مهمی در تعیین خواص مکانیکی قطعه دارند. اندازه و جهتگیری دانهها و فازهای تشکیلشده میتوانند بر استحکام و شکلپذیری تأثیر بگذارند؛ درحالیکه تخلخل و ترکها ممکن است محل تمرکز تنش باشند و مقاومت به خستگی را کاهش دهند.
همچنین، به دلیل تفاوت شرایط ساخت در راستاهای مختلف، خواص مکانیکی قطعه ممکن است به جهت بارگذاری وابسته باشد؛ پدیدهای که ناهمسانگردی نامیده میشود. استفاده از عملیات حرارتی و روشهای مناسب پسپردازش میتواند در اصلاح ریزساختار، کاهش برخی تنشهای پسماند و بهبود عملکرد قطعه مؤثر باشد.
"عیوب و کنترل کیفیت در ساخت افزایشی فلزات"
با وجود مزایای ساخت افزایشی فلزات، شرایط پیچیده حرارتی و فرایند لایهبهلایه میتوانند موجب ایجاد عیوبی شوند که بر استحکام، دوام و قابلیت اطمینان قطعه تأثیر میگذارند. به همین دلیل، شناسایی عیوب و کنترل کیفیت از مراحل اساسی تولید قطعات فلزی به شمار میروند.
عیوب رایج
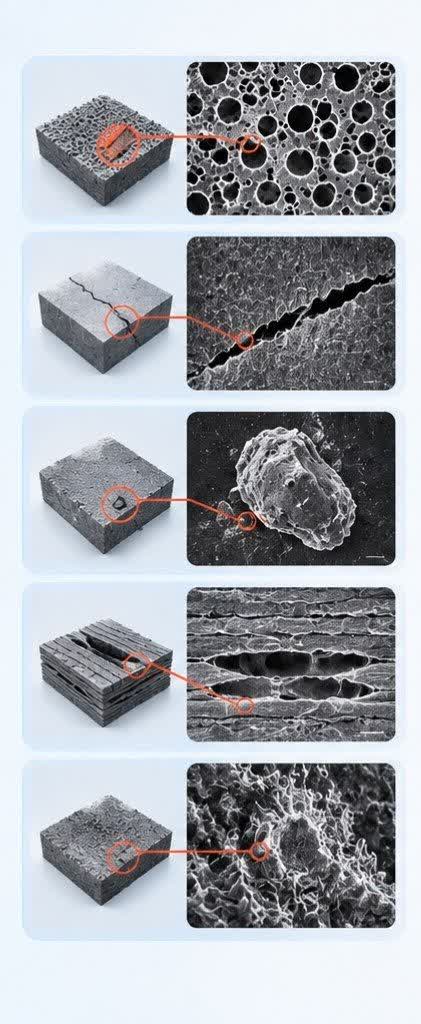
تخلخل (Porosity): حفرههای داخلی ممکن است در اثر ذوب ناقص پودر یا به دام افتادن گاز در حوضچه مذاب ایجاد شوند. این عیوب میتوانند سطح مؤثر تحمل بار را کاهش دهند و مقاومت به خستگی را تحت تأثیر قرار دهند.
ترکخوردگی (Cracking): گرادیانهای حرارتی شدید، تنشهای پسماند و ویژگیهای متالورژیکی برخی آلیاژها میتوانند احتمال ایجاد ترک را افزایش دهند.
ذوب ناقص (Lack of Fusion): اگر انرژی ورودی یا همپوشانی مسیرهای ذوب کافی نباشد، اتصال مناسبی میان بخشهای مجاور یا لایههای متوالی شکل نمیگیرد. این عیب ممکن است به ایجاد ناپیوستگیهای داخلی و کاهش استحکام منجر شود.
زبری سطح و خطاهای ابعادی: اثر پلهای لایهها، چسبیدن ذرات پودر و شرایط نامناسب ساخت میتوانند کیفیت سطح و دقت ابعادی قطعه را کاهش دهند.
روشهای کنترل کیفیت
کنترل کیفیت از بررسی مواد اولیه و انتخاب پارامترهای مناسب آغاز میشود و تا ارزیابی قطعه نهایی ادامه دارد. روشهای مهم عبارتاند از:
- پایش حین ساخت: بررسی وضعیت حوضچه مذاب و سیگنالهای حرارتی یا نوری برای شناسایی برخی ناهنجاریهای فرایند.
- آزمونهای غیرمخرب (NDT): روشهایی مانند توموگرافی رایانهای پرتو ایکس (CT)، آزمون فراصوت و روشهای مناسب دیگر برای شناسایی عیوب داخلی یا سطحی.
- بررسی ریزساختار: استفاده از میکروسکوپی برای ارزیابی دانهها، تخلخل و سایر ویژگیهای ساختاری.
- آزمونهای مکانیکی و اندازهگیری ابعادی: آزمون کشش، سختیسنجی و بررسی ابعاد برای ارزیابی انطباق قطعه با الزامات طراحی.
انتخاب روش کنترل کیفیت به جنس آلیاژ، هندسه قطعه، نوع عیب موردنظر و حساسیت کاربرد بستگی دارد. برای قطعات حیاتی، معمولاً ترکیبی از چند روش ارزیابی موردنیاز است.
"نتیجهگیری"
ساخت افزایشی فلزات فراتر از یک روش نوین تولید، فناوریای است که امکان کنترل هندسه و تا حدی ریزساختار قطعات را از طریق تنظیم شرایط فرایند فراهم میکند. بااینحال، دستیابی به خواص مطلوب به انتخاب روش ساخت، پارامترهای فرایند و کنترل دقیق شرایط حرارتی وابسته است.
در روشهای مبتنی بر ذوب، عواملی مانند توان منبع انرژی، سرعت اسکن و نرخ سردشدن بر رفتار حوضچه مذاب، نحوه انجماد، تشکیل فازها و رشد دانهها تأثیر میگذارند. این تغییرات، همراه با عیوبی مانند تخلخل، ذوب ناقص و تنشهای پسماند، میتوانند موجب تغییر استحکام، شکلپذیری، مقاومت به خستگی و ناهمسانگردی خواص مکانیکی شوند. ازاینرو، افزایش انرژی ورودی یا ریزترشدن ریزساختار بهتنهایی تضمینکننده بهبود عملکرد قطعه نیست و اثر پارامترها باید با توجه به نوع آلیاژ و شرایط ساخت ارزیابی شود.
در نهایت، تولید قطعات فلزی با کیفیت و قابلیت اطمینان بالا مستلزم بهینهسازی همزمان پارامترهای فرایند، کنترل ریزساختار و عیوب، انتخاب عملیات پسپردازش مناسب و اعتبارسنجی خواص با آزمونهای مکانیکی و روشهای ارزیابی غیرمخرب است. بنابراین، آینده این فناوری به توسعه فرایندهای پایدار، پایش دقیق حین ساخت و ایجاد ارتباط قابلپیشبینی میان شرایط تولید و عملکرد نهایی قطعه وابسته است.

